Was ist Gummiformen?
Die Gummiformung ist ein Herstellungsverfahren, bei dem unvulkanisiertes Rohgummimaterial durch Einspritzen , Komprimieren oder Übertragen des Gummis in eine robuste Metallform in ein funktionales Produkt umgewandelt wird.
Aluminium- und Stahlformen sind der Industriestandard für die Gummiverarbeitung. Sobald der Rohgummi in die Form gelangt, wird er durch Hitzeeinwirkung vulkanisiert . Die Beständigkeit von Stahl und Aluminium gegenüber hohen Temperaturen macht sie für diesen Prozessschritt besonders geeignet.

Bei den Rohkautschukmaterialien können Sie Natur- oder Synthesekautschuk verwenden. Durch verschiedene Rezepturen lassen sich die Materialeigenschaften des Rohkautschuks verbessern und so besser an die Anwendungsanforderungen anpassen.
Ejemplo:
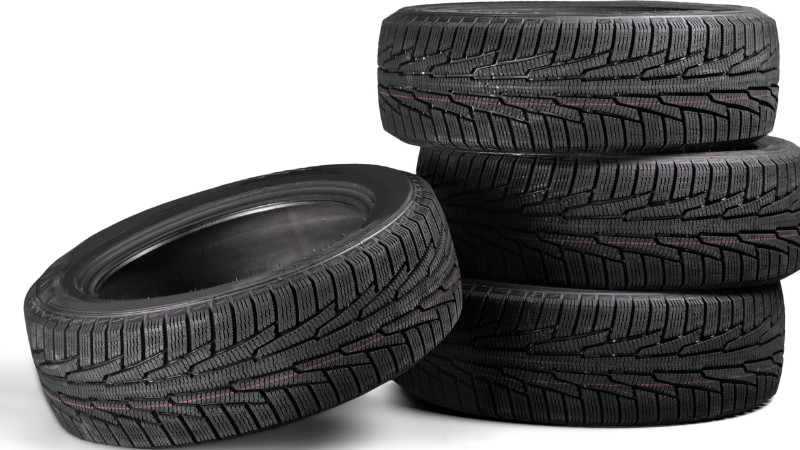
Die Automobilindustrie setzt zunehmend auf Formgummiprodukte. Reifen sind das bekannteste Beispiel für Formgummiprodukte.
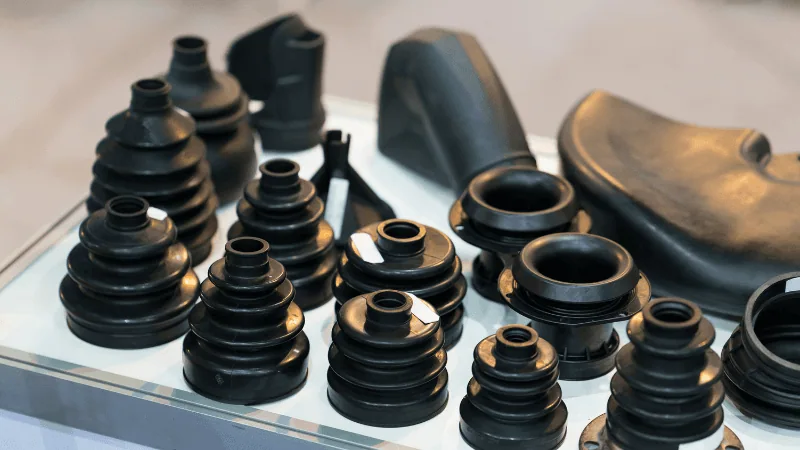
Darüber hinaus ist der Innenraum eines modernen Autos mit vielen kleinen, gummierten Formteilen ausgestattet. Von Dichtungen und Dichtringen bis hin zu Gummifüßen und Schmutzfängern wird alles mithilfe von Gummiformverfahren hergestellt.
Was ist Mold Flashing?
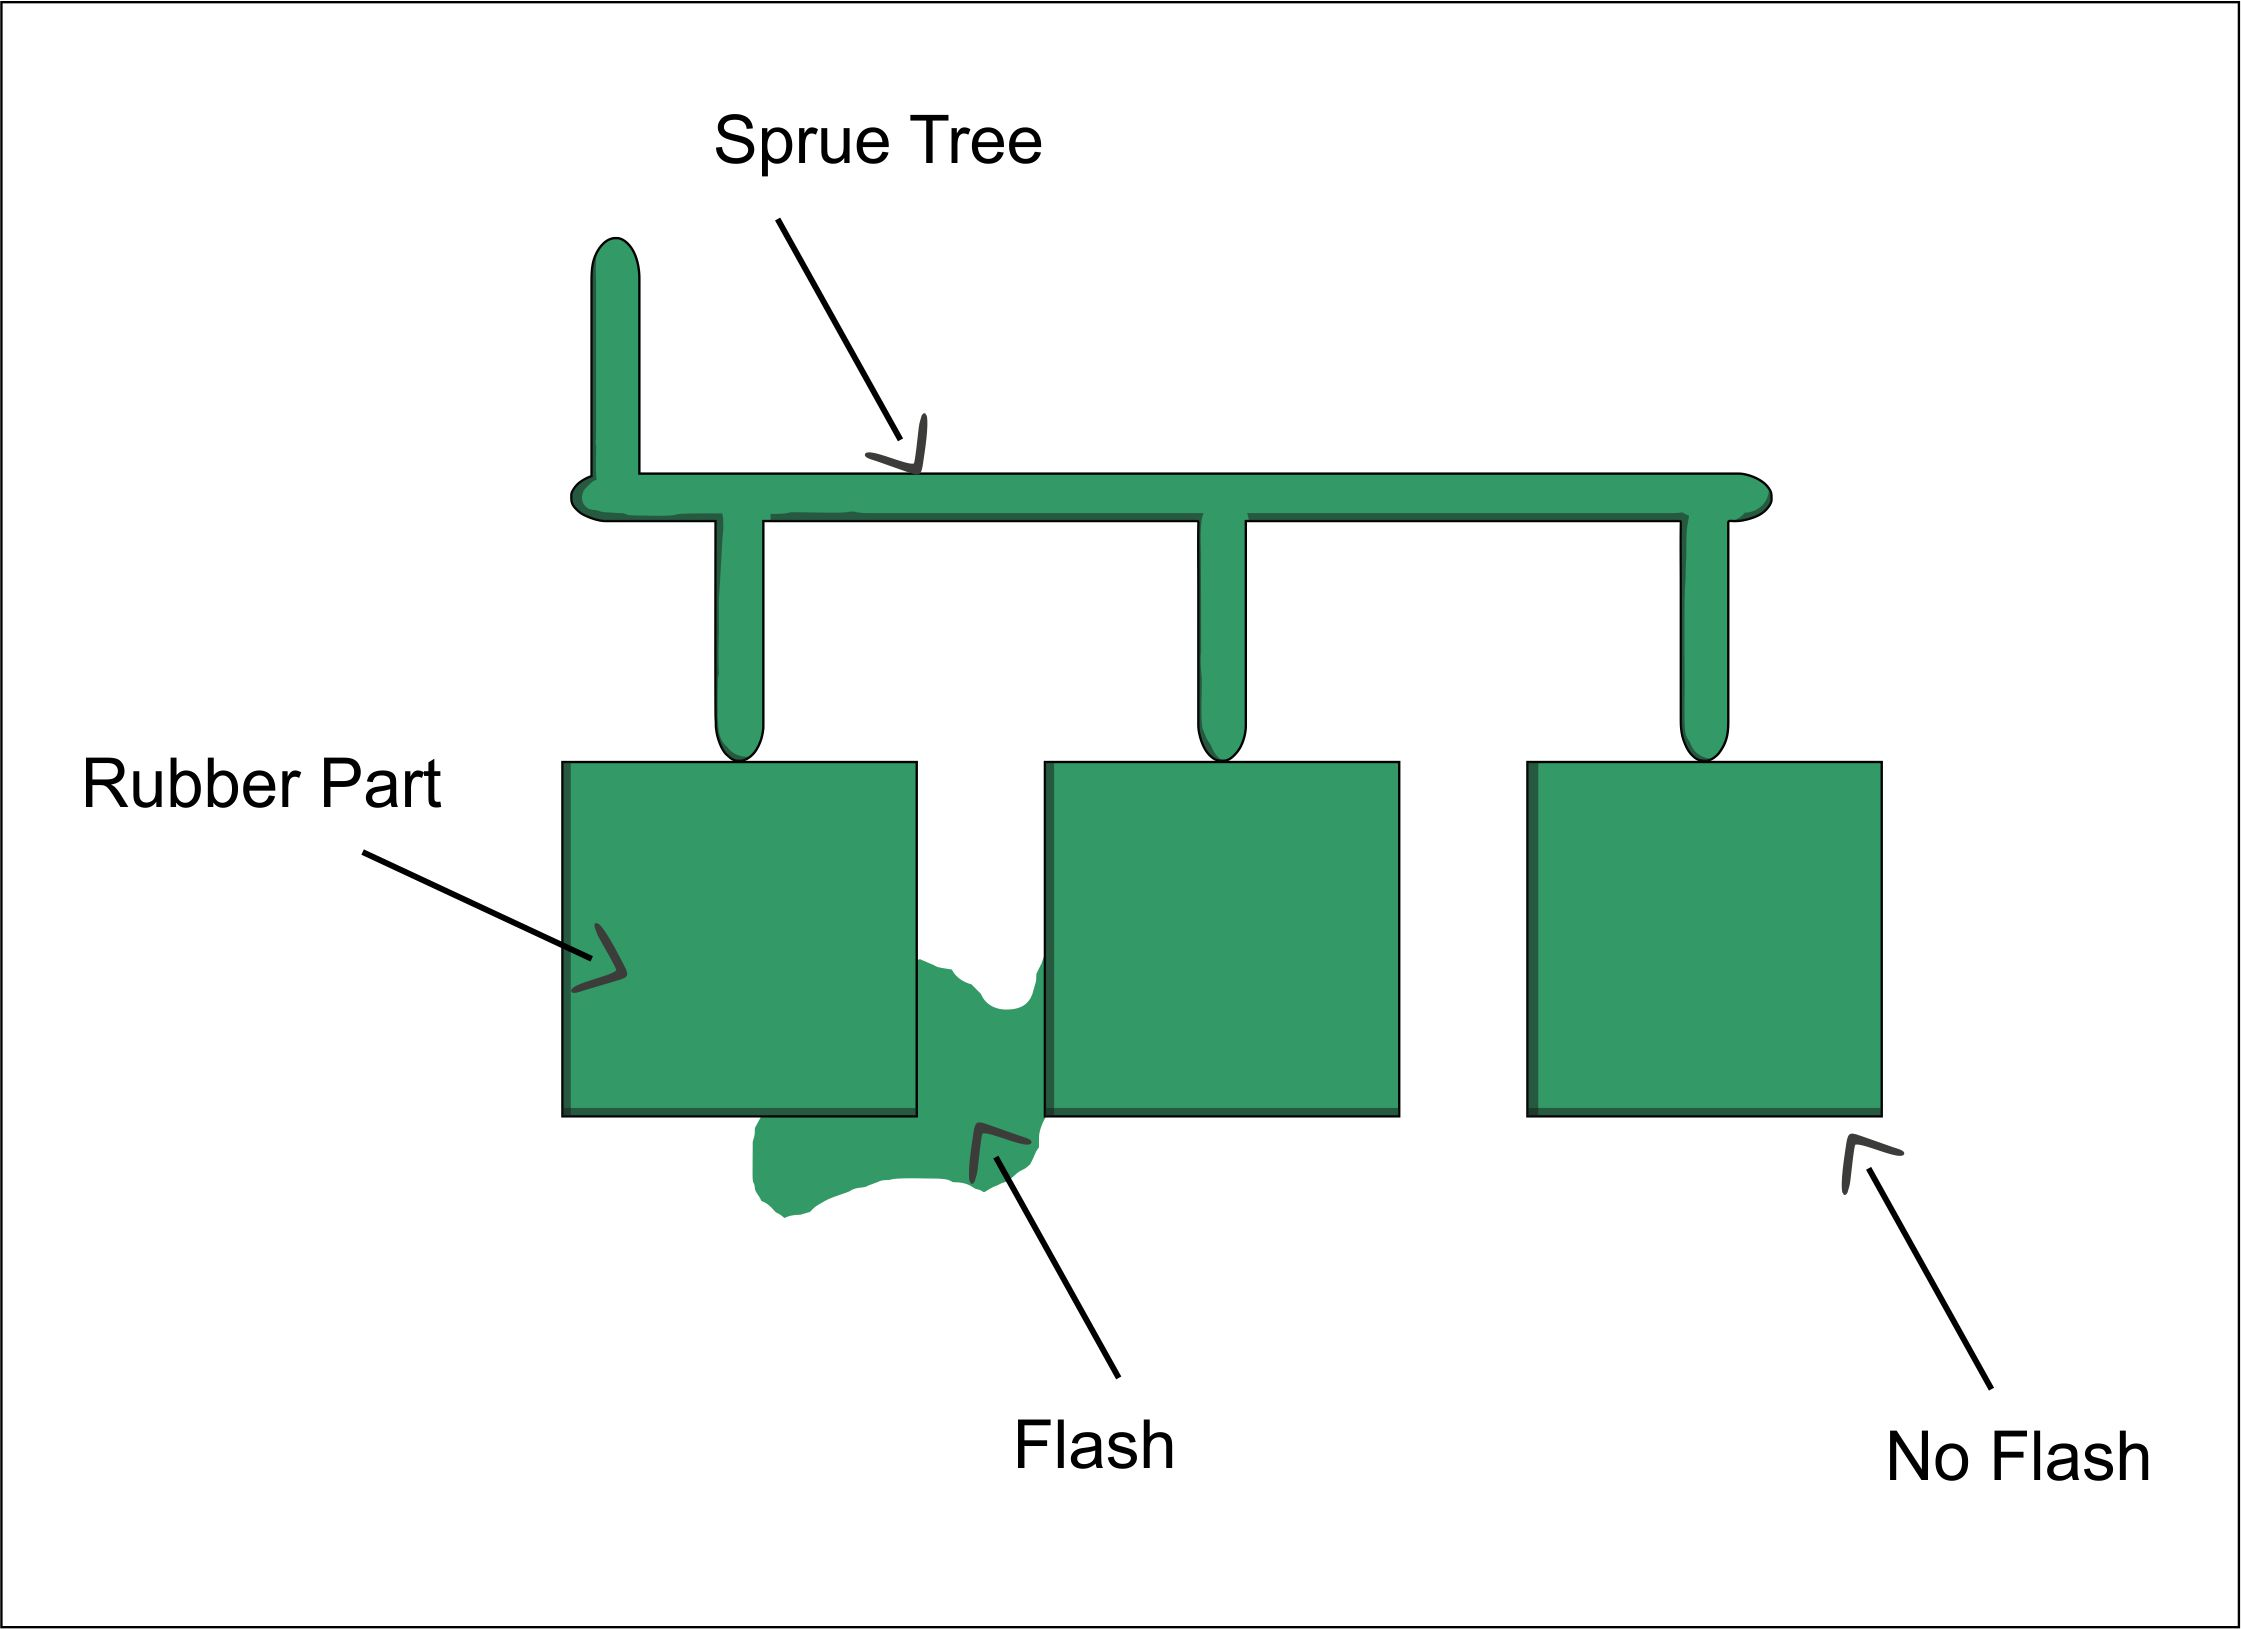
Formgrat (auch als Gussgrat bekannt) ist ein Materialaustritt aus der Form, der zu einem dünnen Materialfilm an den Kanten eines Formteils führt. Formgrat kann durch kleine Spalten zwischen den beiden Formhälften entstehen, die einen Materialaustritt verursachen.
Gratbildung lässt sich in der Regel bei der Nachbearbeitung des Bauteils entfernen . Dieses Phänomen beschränkt sich nicht auf Formgummiprodukte, sondern tritt auch beim Schmieden und Gießen auf.
Das Phänomen des Aufblitzens ist auch nicht auf eine Materialart beschränkt; Gummi, Kunststoffe und Metalle sind alle anfällig für Aufblitzen.
Warum ist Gummiformen wichtig?
Gummi spielt eine entscheidende Rolle im Fertigungssektor. Viele Maschinen und Geräte des täglichen Gebrauchs enthalten Teile aus synthetischem oder natürlichem Gummi. Die Gummiformung bietet die Flexibilität, Rohgummi in jede gewünschte Form zu bringen.
Das Formen von Gummi ist eine schnelle und kostengünstige Methode zur Massenproduktion von kleinen bis mittelgroßen Teilen.
Ein Vorteil des Formverfahrens ist seine hohe Umweltfreundlichkeit. Beim Gummiformverfahren werden präzise abgemessene Rohstoffe verwendet, um das gewünschte Teil mit minimalem Abfall herzustellen.
Das Spritzgießen ist zudem ein präzises Herstellungsverfahren , das zu einheitlichen Produkten und gleichbleibender Qualität führt.
Industrien, die von Gummiformteilen bedient werden
Gummi ist ein einzigartiges Material, das robust, widerstandsfähig, weich und elastisch sein kann. Darüber hinaus ermöglicht die Gummiformung unzählige Gestaltungs- und Anpassungsmöglichkeiten. Daher ist es nicht verwunderlich, dass nahezu jede Branche Gummikomponenten und -teile verwendet.
Ingenieurtechnische Bereiche wie die Luft- und Raumfahrt nutzen die Elastizität von Formgummiprodukten für Dichtungen. Die Sanitärbranche hingegen bevorzugt Gummi aufgrund seiner Wasserbeständigkeit und Dichtheit.
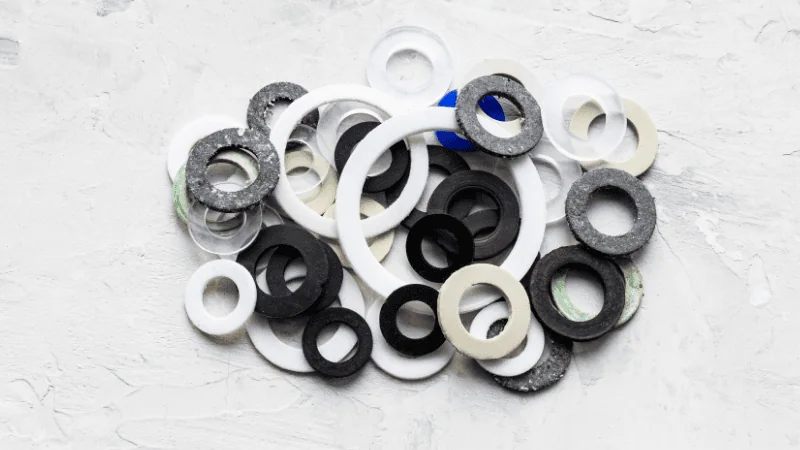
Schließlich nutzt die Elektronikindustrie die Elastizität, Wasserdichtigkeit und Isolierfähigkeit von Gummi voll aus.
Hier ist eine einfache Aufschlüsselung verschiedener Fertigungsindustrien, die Gummiformung verwenden. Und ein paar Beispiele ihrer primär gewünschten Gummieigenschaften und alltäglichen Handelsprodukte.
| Branche | Gewünschtes Eigentum | Gummiprodukte |
| Automobilindustrie | Hitzebeständigkeit, Ölbeständigkeit | Dichtungen, Dichtungen, Schläuche |
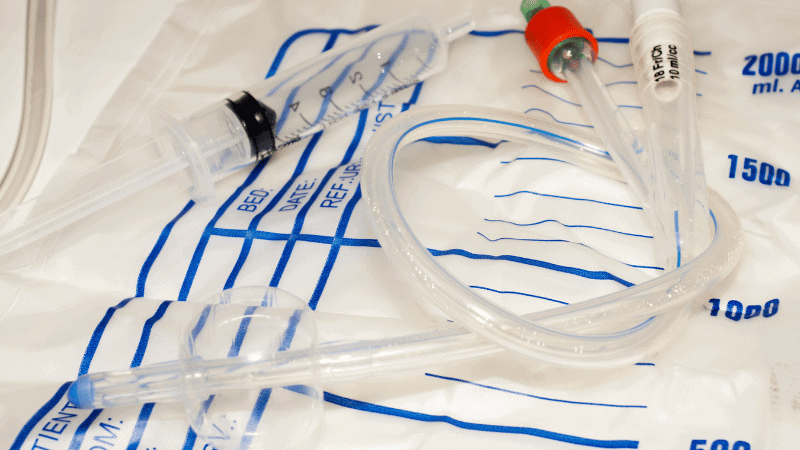
| Medizintechnik | Biokompatibilität, Sterilität | Spritzenkolben, Katheter, Stopfen |
| Elektronik | Elektrische Isolierung, Schwingungsdämpfung | Tastaturen, Anschlüsse, Durchführungstüllen |
| Bauwesen | Witterungsbeständigkeit, Alterungsbeständigkeit | Dehnungsfugen, wasserdichte Membranen |
| Verbrauchsgüter | Haltbarkeit, Flexibilität | Schuhsohlen, Gummihandschuhe, Spielzeug |
| Logistik | Abriebfestigkeit, chemische Beständigkeit | Förderbänder, Rollen, Dichtungen |
Die Gummiformung ist ein äußerst vielseitiges Verfahren, mit dem Produkte für nahezu jede Branche hergestellt werden können. Nahezu jeder Sektor nutzt Gummidichtungen . Da Gummiprodukte luft- und wasserdicht sind, können sie bedenkenlos auch in rauen und feuchten Umgebungen eingesetzt werden.
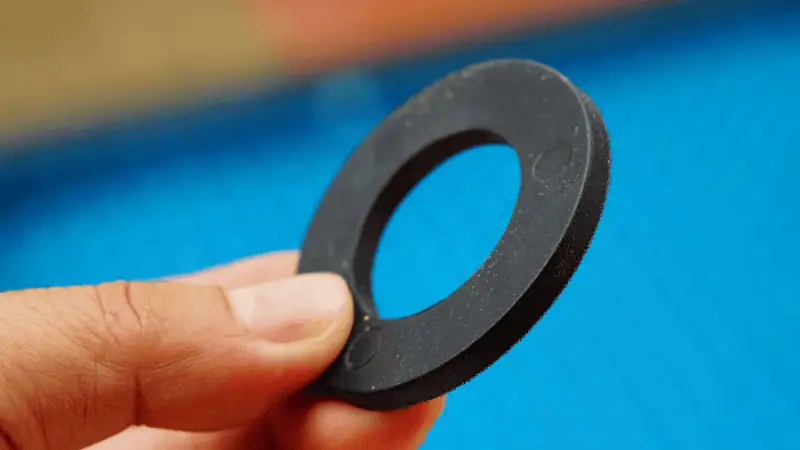
Durch das Gummiformverfahren lassen sich diese Dichtungen in jeder beliebigen Form herstellen . Für Dichtungen wird üblicherweise das Kompressionsformverfahren verwendet, für komplexere Designs eignen sich aber auch Spritzguss- und Transferformverfahren.
Arten von Gummiformverfahren
Wie bereits erwähnt, kann das Gummiformverfahren in drei Arten unterteilt werden: Spritzgießen, Pressen und Transferformen.
Hier finden Sie eine detaillierte Erklärung der einzelnen Formgebungstechniken, eine ausführliche Aufschlüsselung des Prozesses und seiner Vorteile.
Formpressen
Beim Formpressen von Gummi wird ein Vorformling unter hohem Druck in eine Form gepresst. Ein Vorformling ist ein ungehärtetes Rohmaterial, das annähernd die gleiche Form wie das Endprodukt erhält.
Durch die Verwendung von Vorformlingen wird die Gesamteffizienz des Gummiformprozesses gesteigert und der Materialabfall verringert.
Das Formpressen ist für komplexere Gummimischungen ungeeignet. Um einen härteren Gummi in die Form zu pressen, wäre eine unrealistisch hohe Kraft erforderlich. Selbst mit den Vorteilen der Verwendung von Vorformlingen ist das Formpressen weiterhin auf Gummimischungen mittlerer Härte beschränkt.
Formprozess
Im Folgenden finden Sie eine schrittweise Aufschlüsselung des Formpressverfahrens für Gummimaterialien.
Schritt 1: Konstruktion und Fertigung der zweiteiligen Metallform. Dieser Prozess erfolgt in der Regel durch CNC-Bearbeitung oder Gießen.
Schritt 2: Die Vorformlinge formen. Nehmen Sie das Rohgummimaterial und schneiden Sie es grob in die Form des Endprodukts.
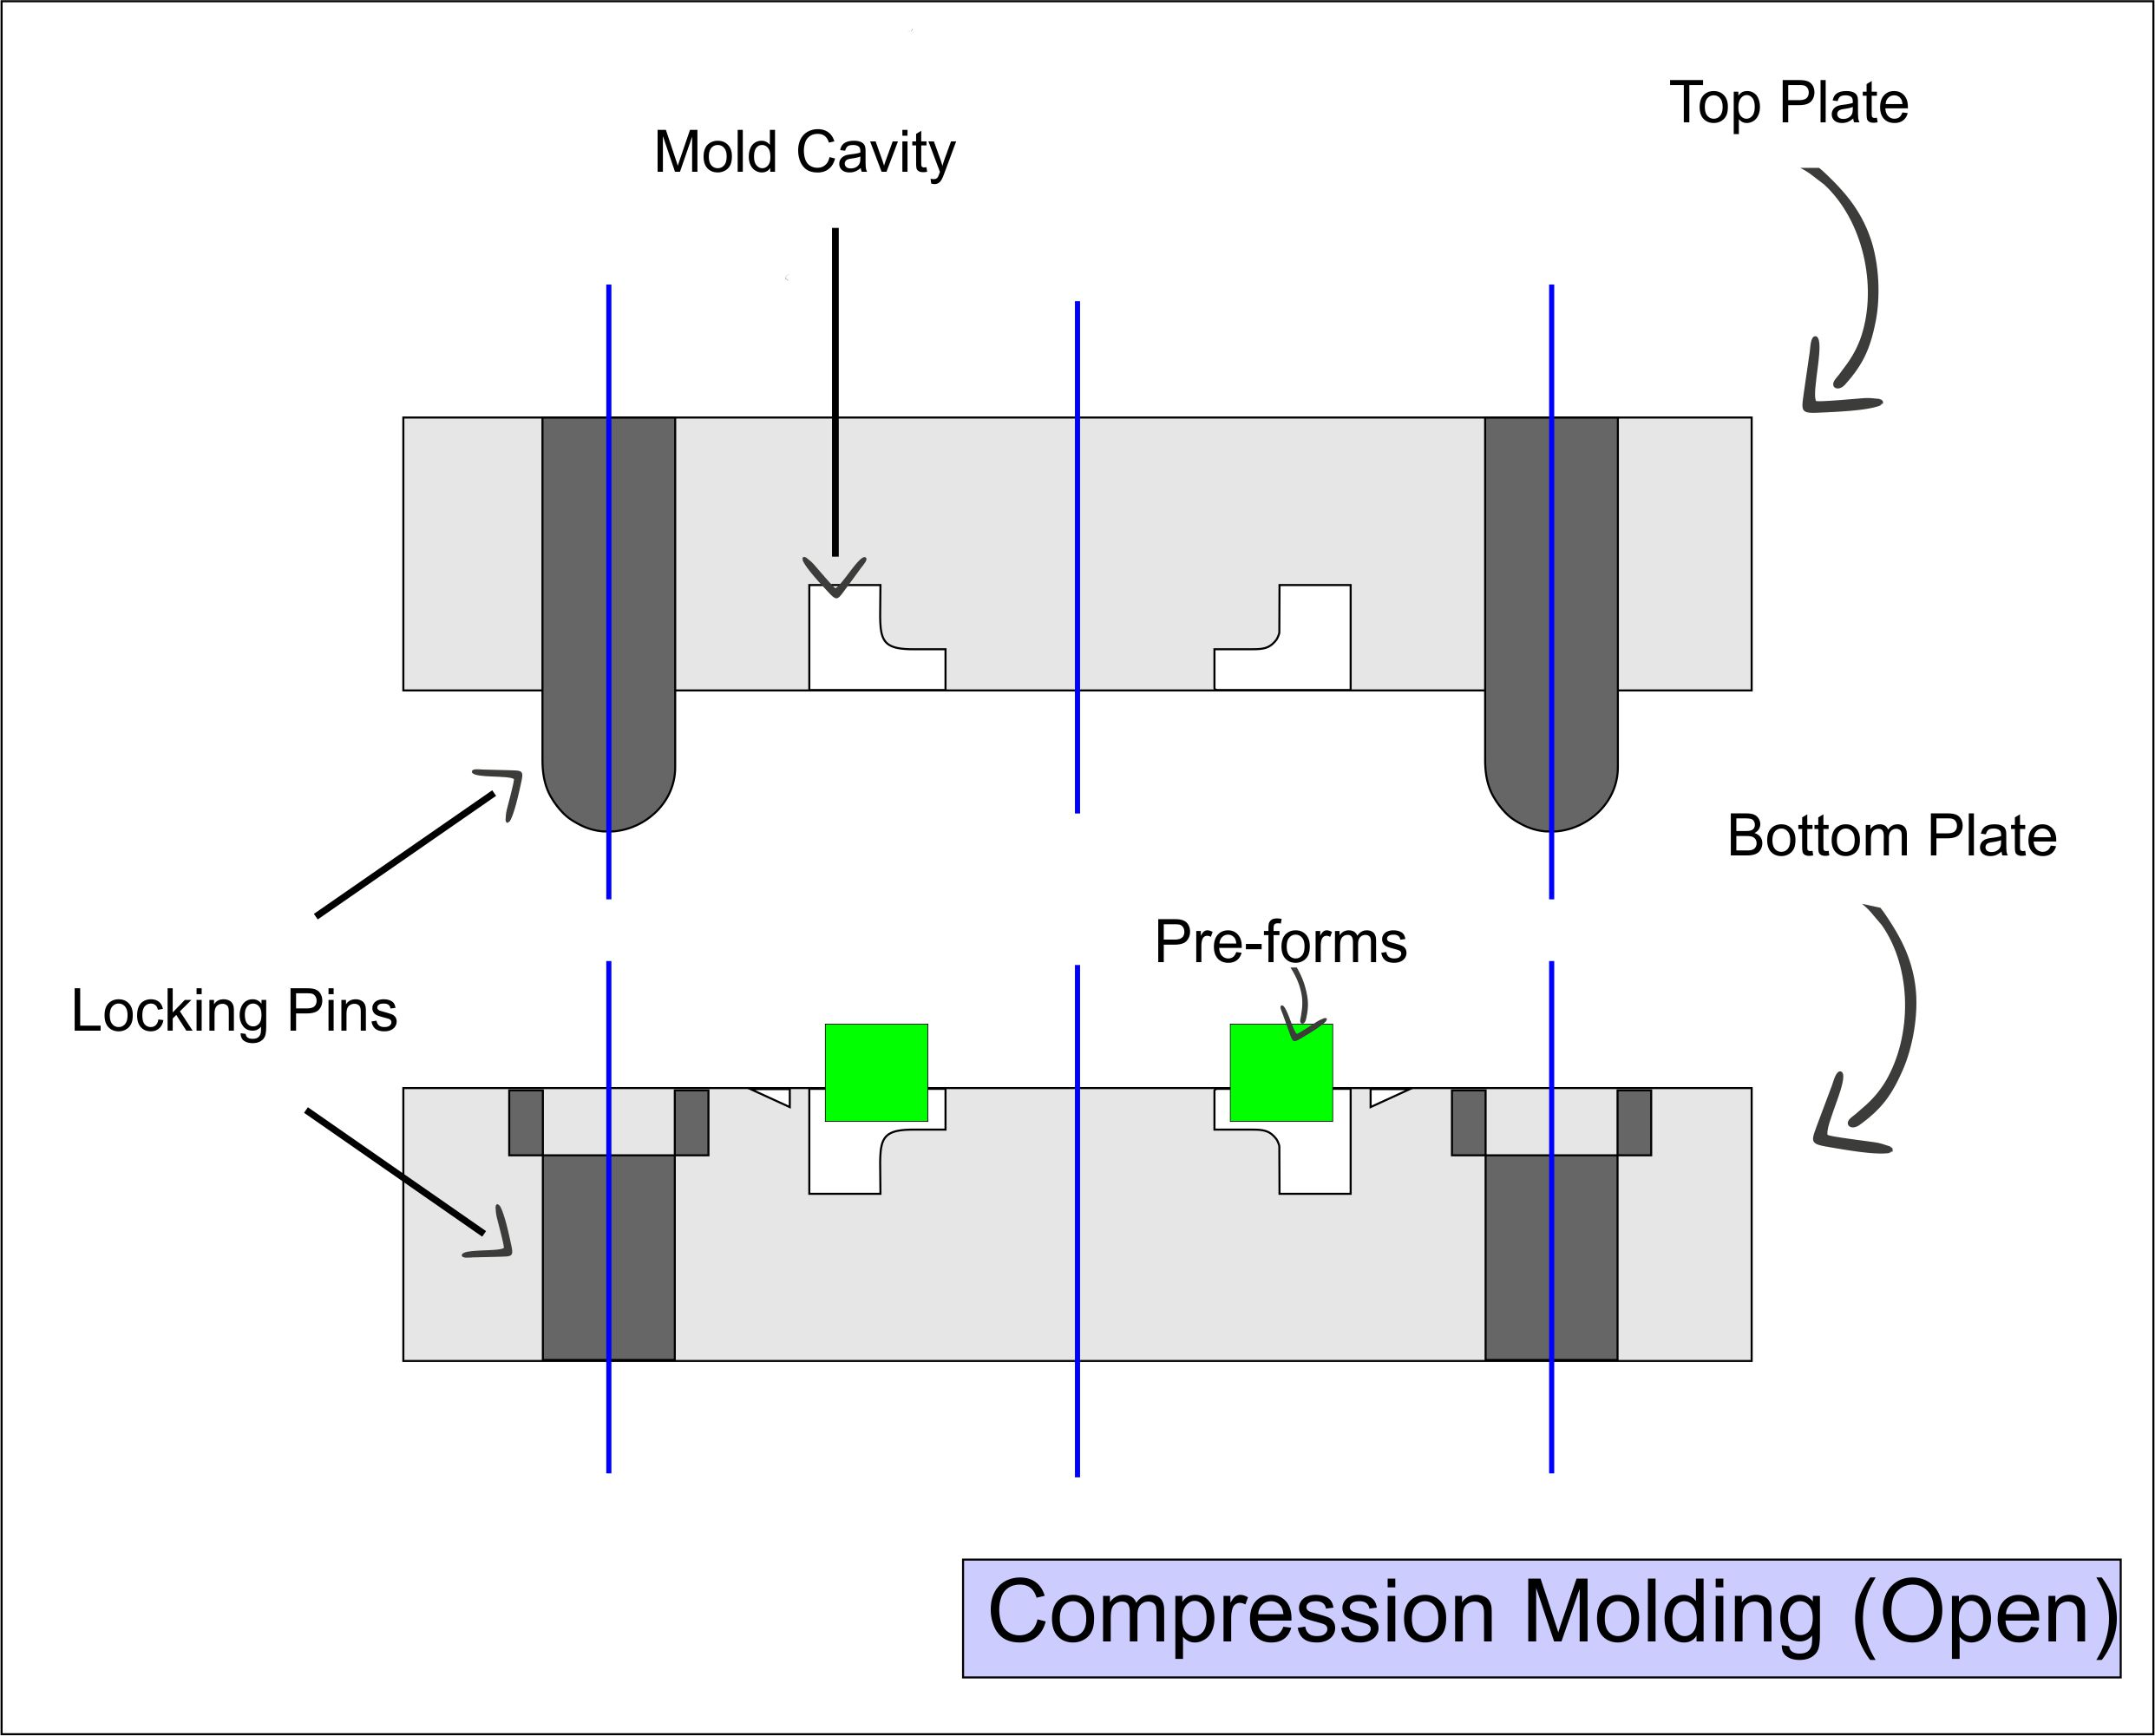
Schritt 3: Legen Sie die Vorformlinge direkt auf die Bodenplatte der Form.
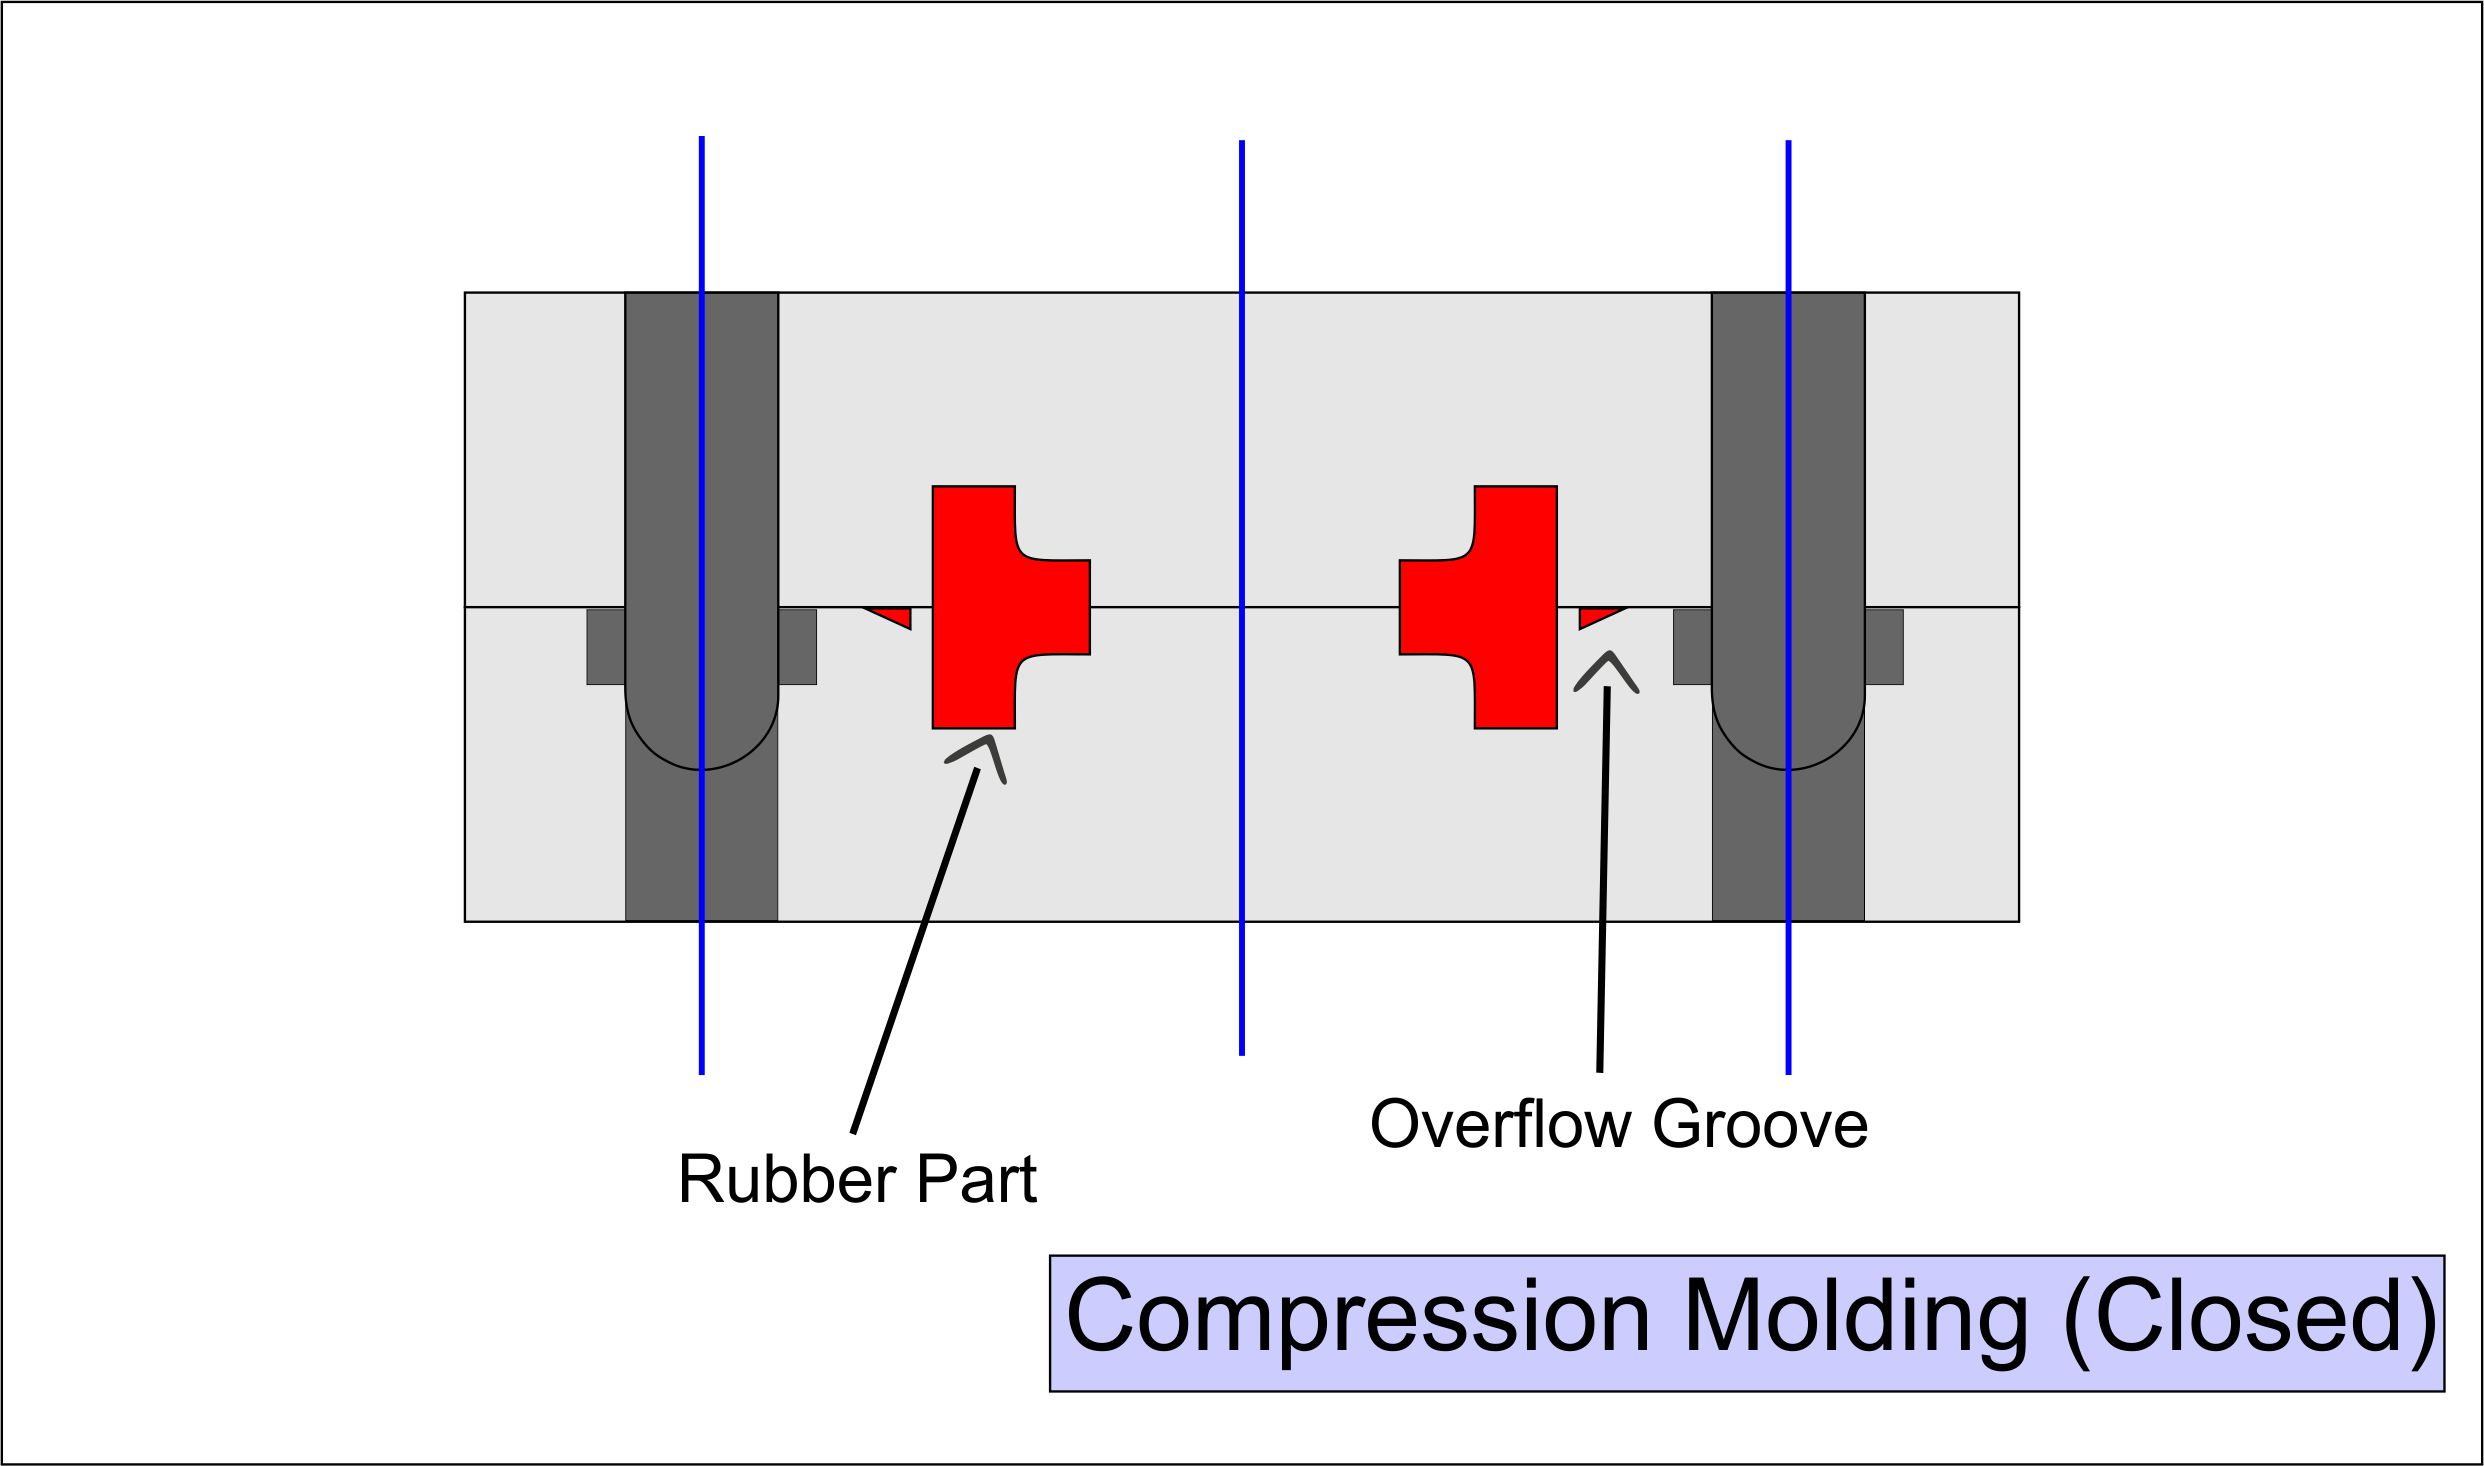
Schritt 4: Schließen der Form und Anwenden von Druckkraft und Wärme auf die Vorformlinge.
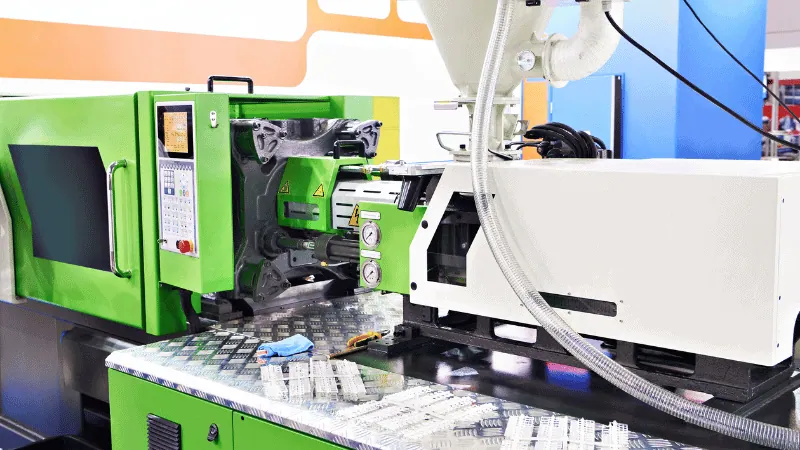
Schritt 5: Durch Erhitzen schmelzen die Vorformlinge und passen sich der Form an. Überschüssiges Material fließt in die Überlaufrillen.
Schritt 6: Aushärten des Gummis in der Form. Die Form wird kontinuierlich erhitzt, bis die Vulkanisationstemperatur erreicht ist. Die Aushärtezeit hängt von den Materialeigenschaften ab. Die Standardaushärtezeit beträgt weniger als 5 Minuten.
Schritt 7: Entriegeln der Form und Auswerfen des Gummiprodukts aus dem Formhohlraum.
Schritt 8: Entfernen von Stützen, Überlaufrillen und anderem überschüssigem Material.
Schritt 9: Nachbearbeitung des Endprodukts. Kanten beschneiden und mit Stickstoff entgraten.
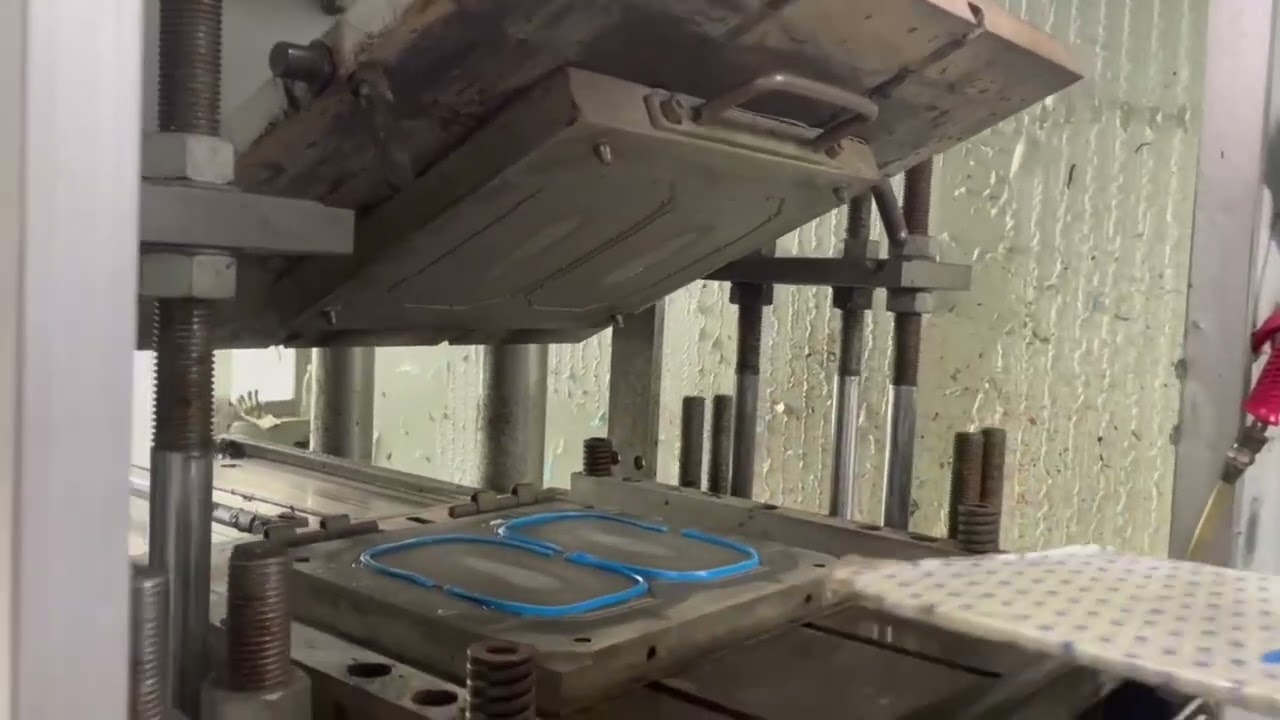
Vorteile
- Das Formpressen von Gummi hat niedrige Werkzeugkosten.
- Dieses Verfahren ist für Produkte mittlerer Präzision sehr kosteneffizient.
- Eine kürzere Rüstzeit führt zu einer besseren Affinität für Kleinserienproduktionen.
- Das Verfahren führt zu einer geringen Menge an Materialabfall.
- Formpressen ist mit steiferen (steiferen) Latexmaterialien kompatibel.
Spritzgießen
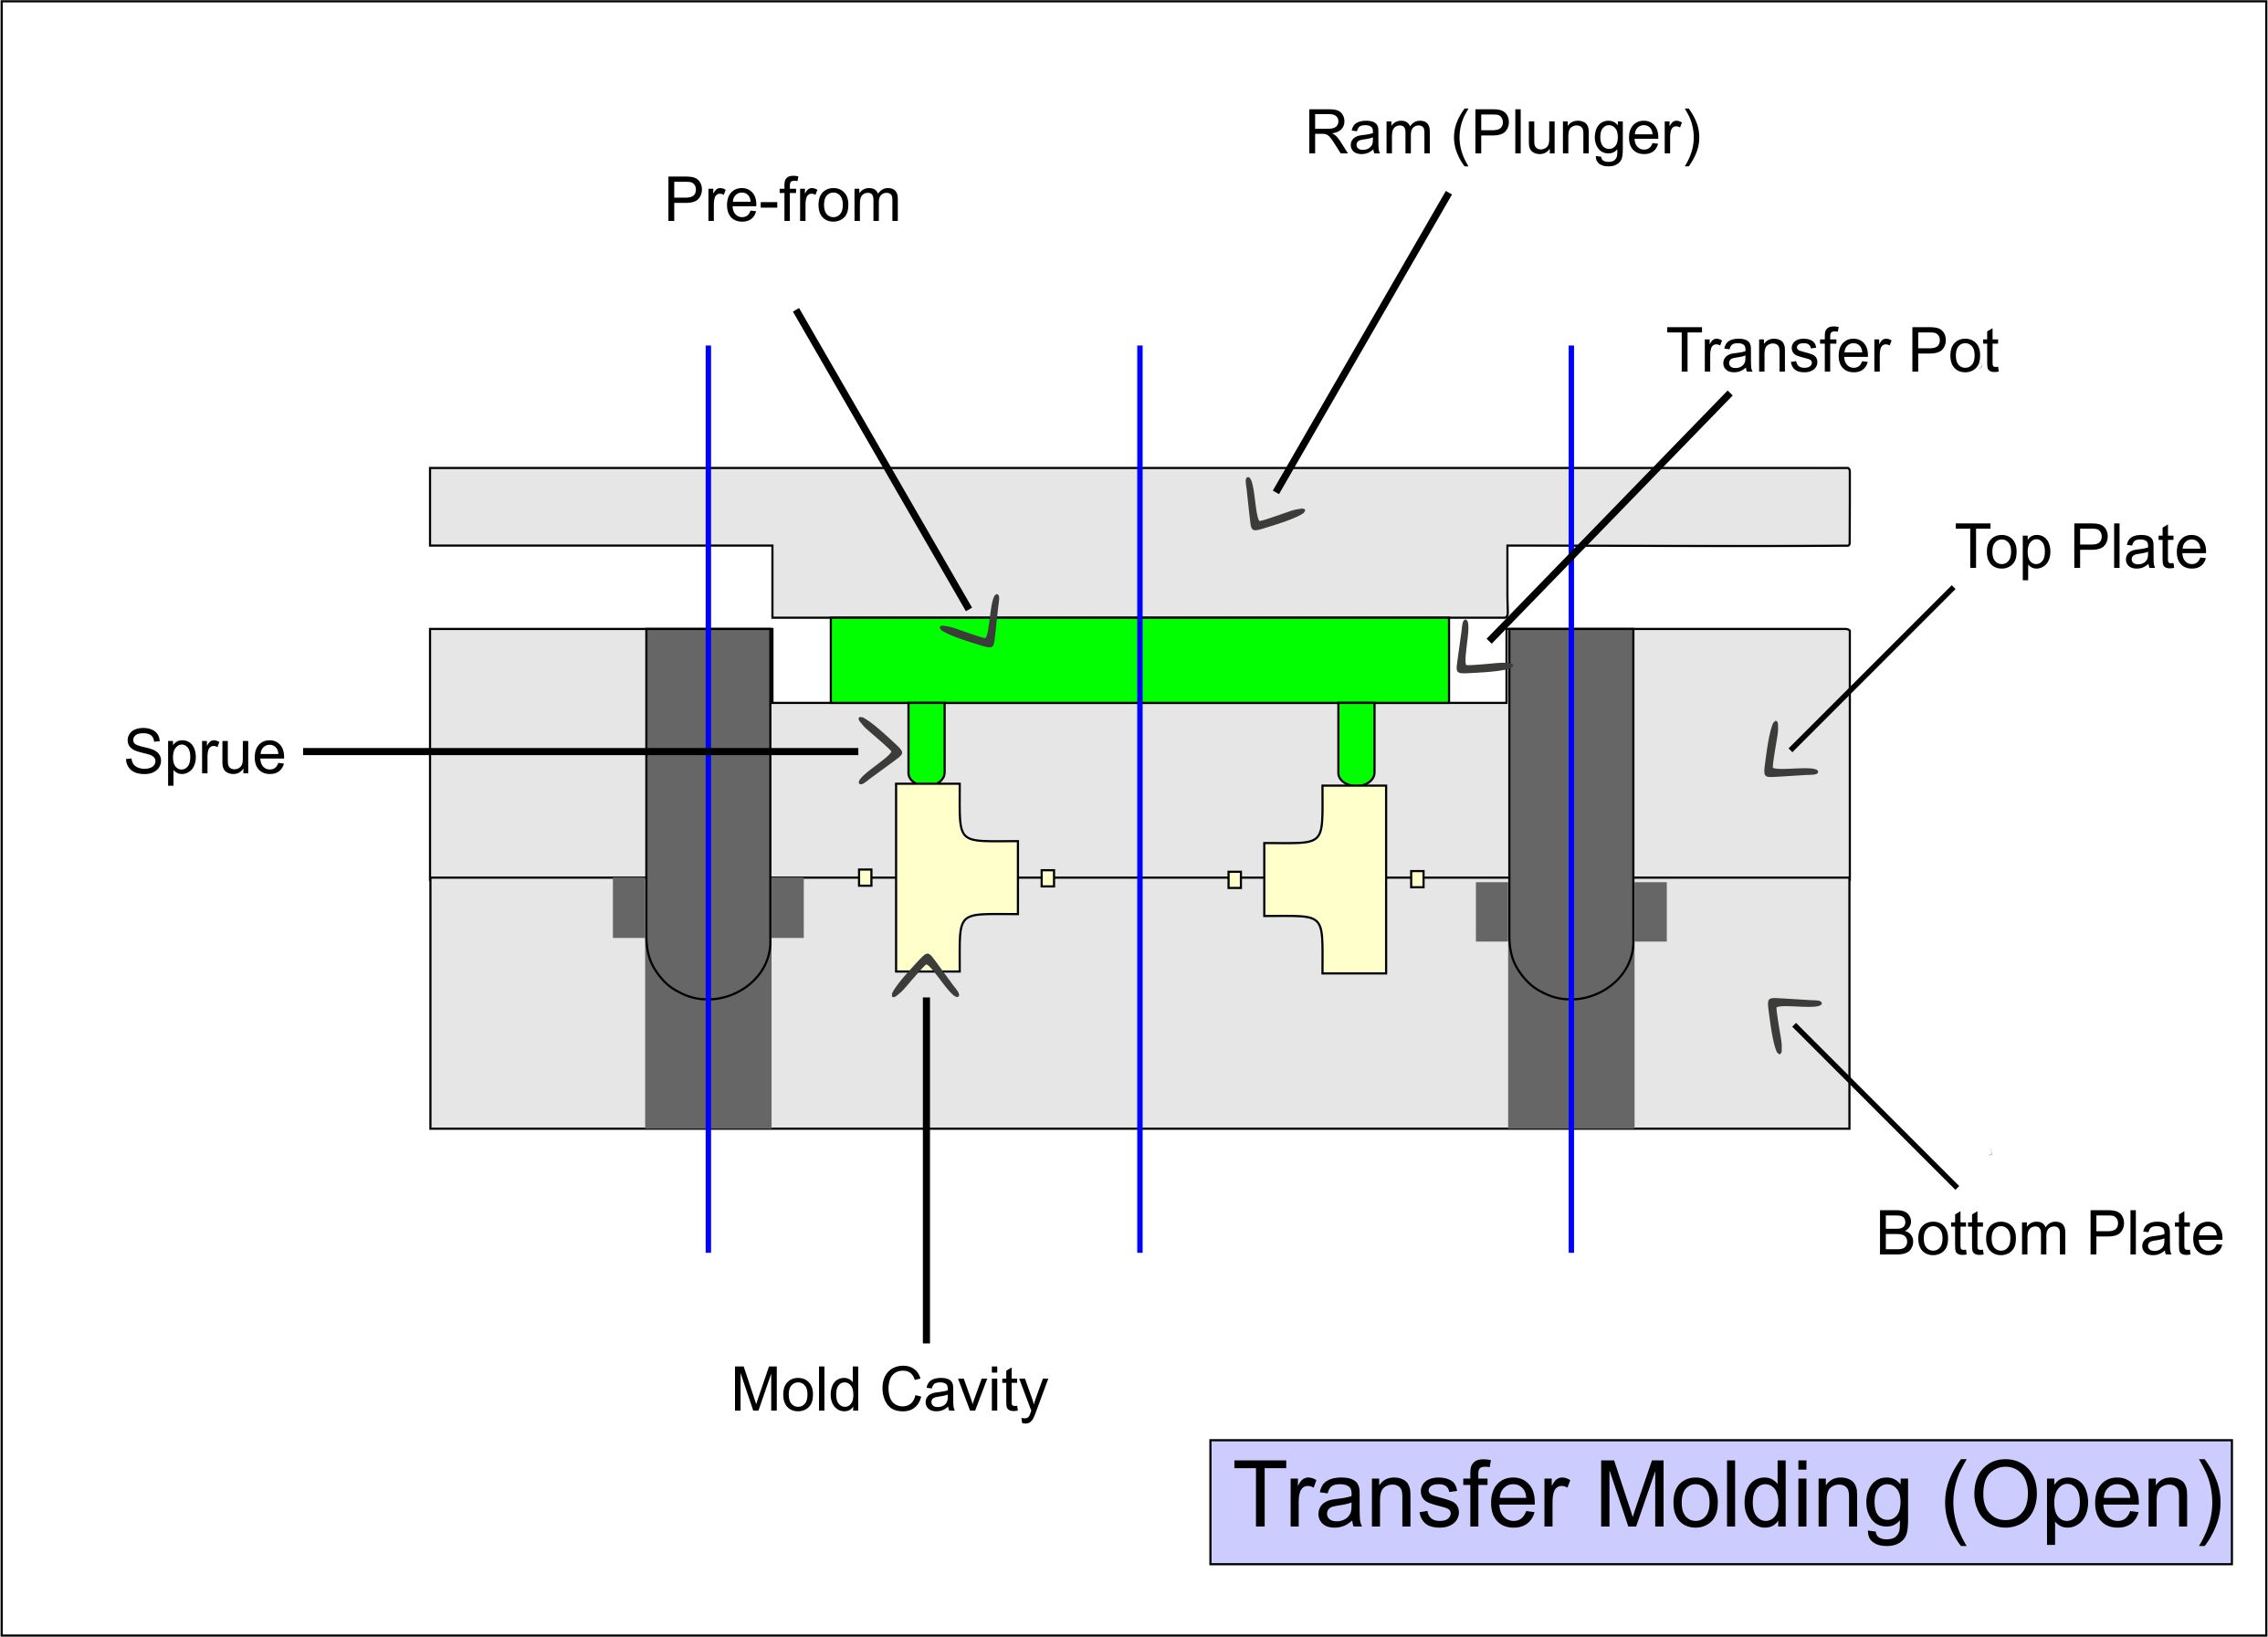
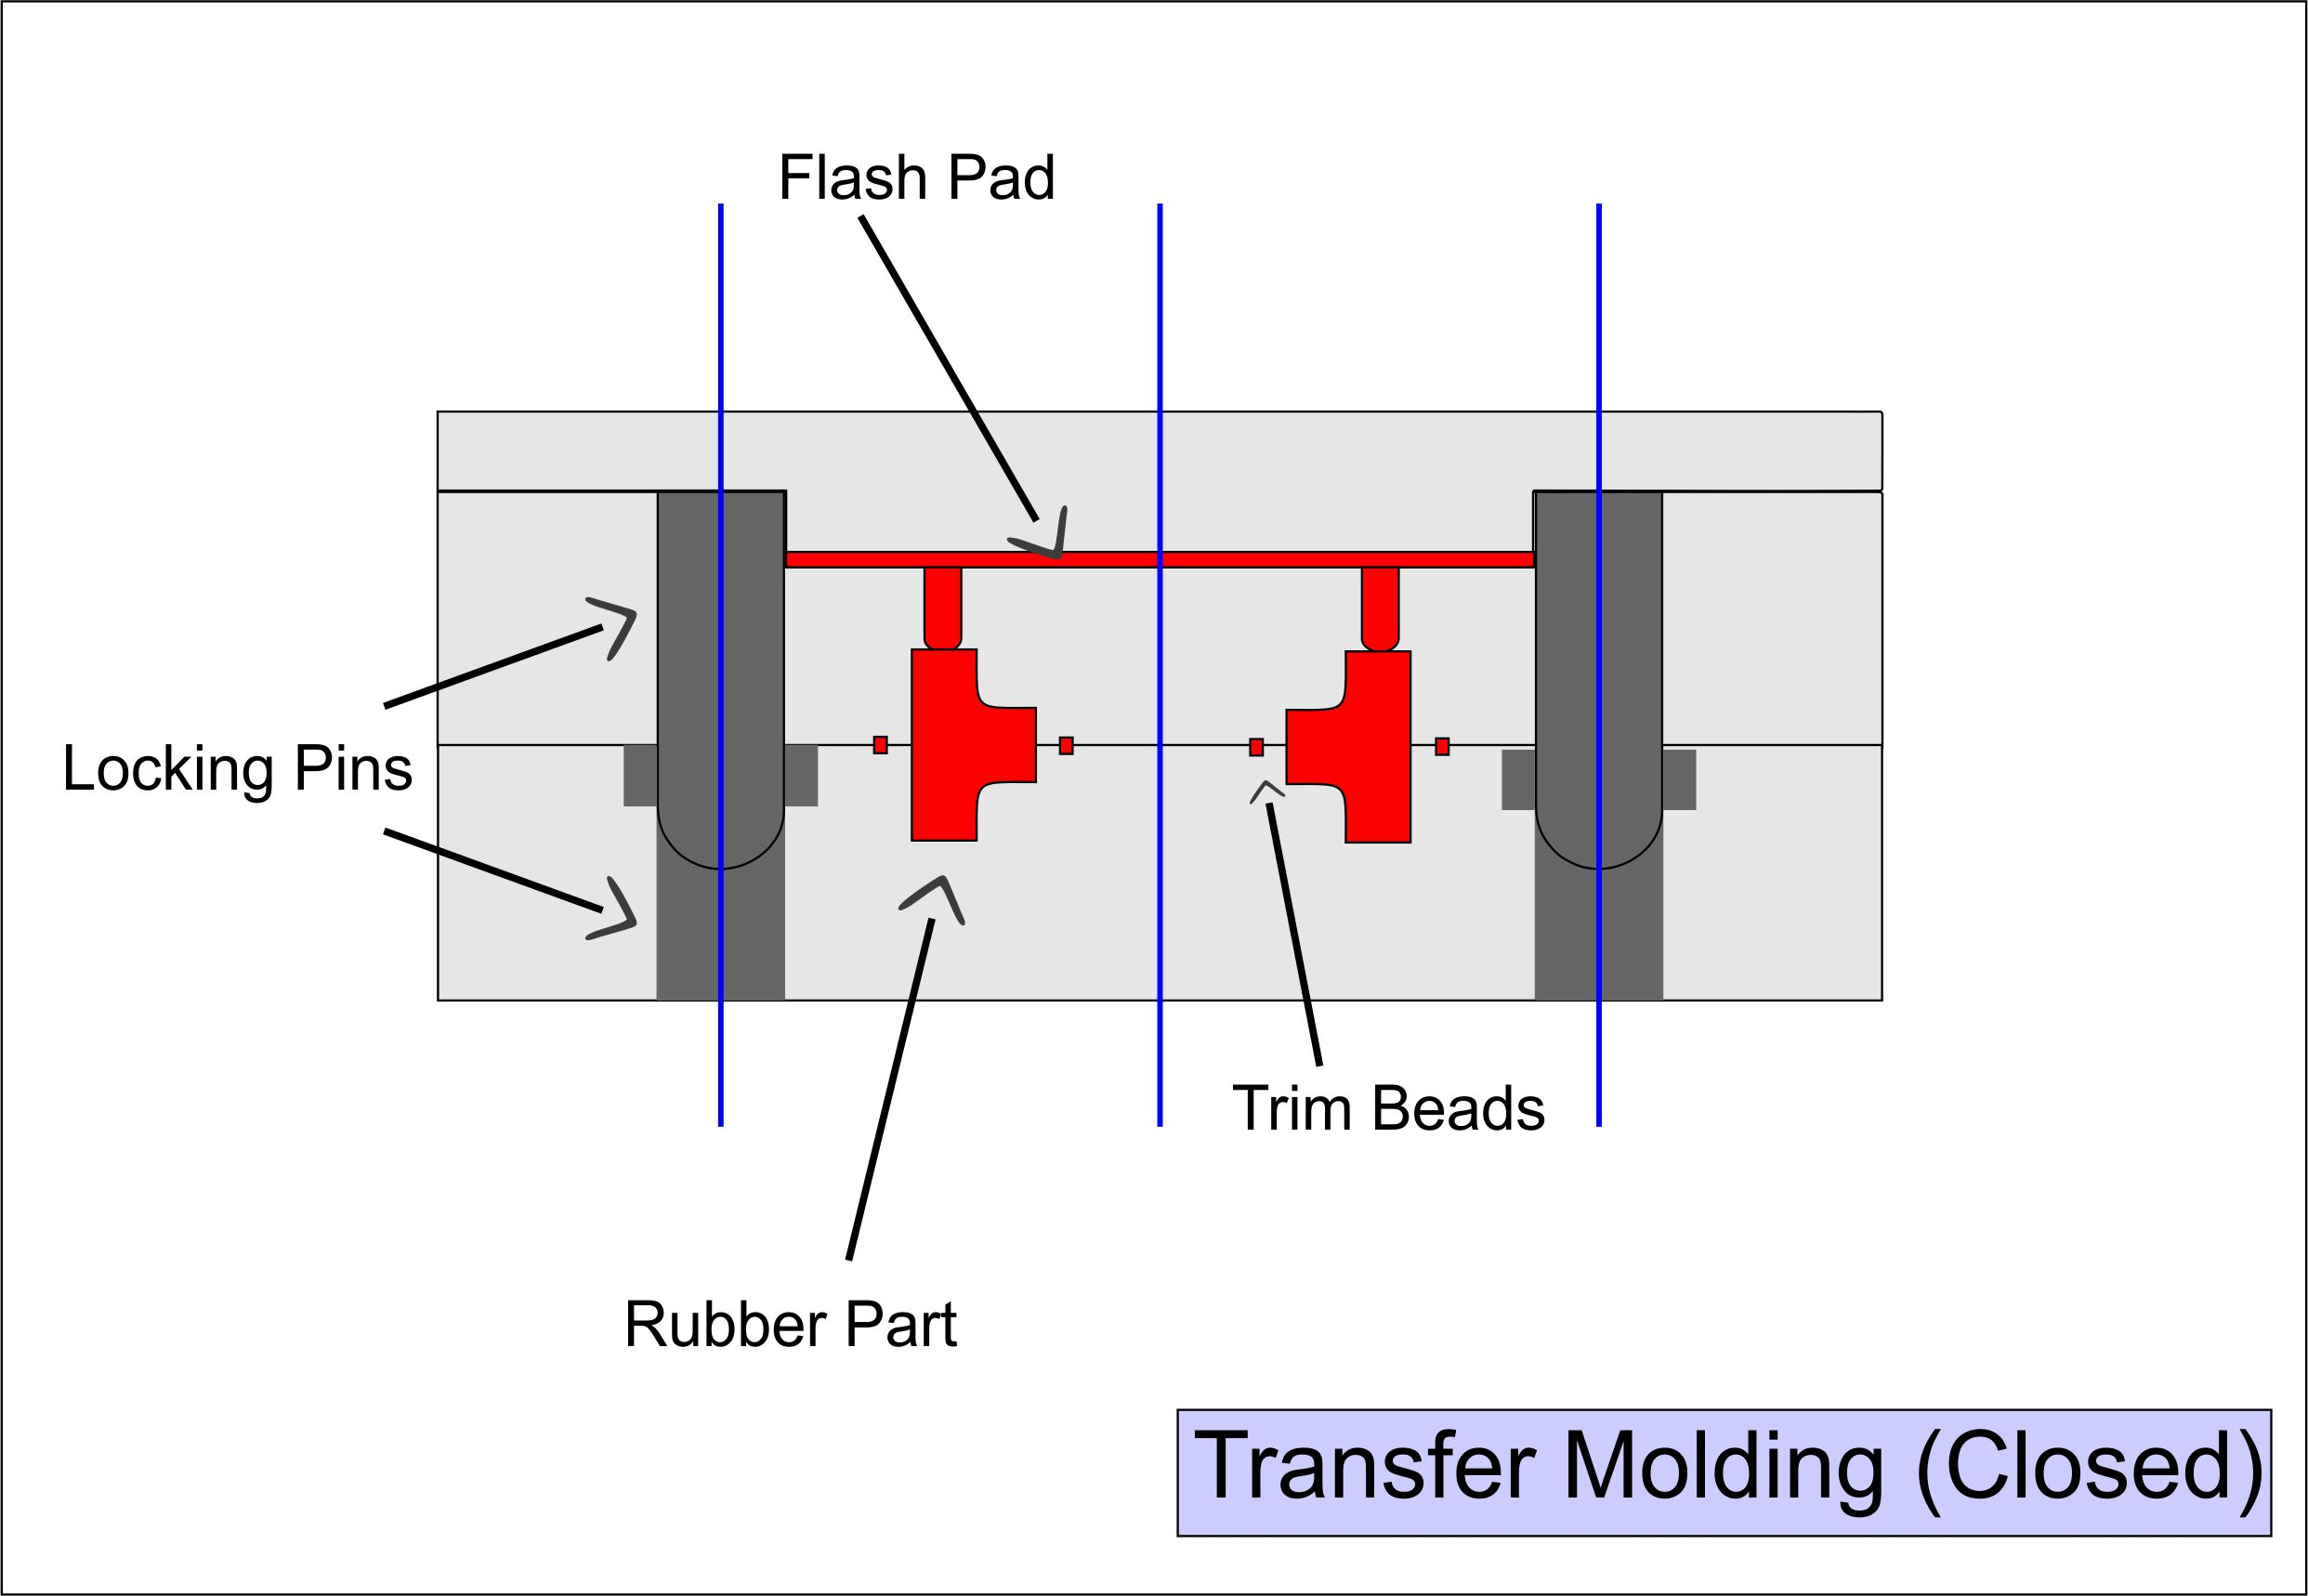
Das Gummi-Transferformverfahren ähnelt dem Kompressionsformen. Der Hauptunterschied liegt in der Platzierung des ungehärteten Vorformlings. Beim Kompressionsformen wird der Vorformling direkt über der Form platziert und zunächst in die gewünschte Form gepresst.
Die Vorform wird in einem separaten Übergabebehälter oberhalb der Deckplatte und unterhalb des Kolbens platziert. Beim Komprimieren wird die Vorform durch den Angusskanal in der Deckplatte vom Behälter in die Form überführt .
Formprozess
Im Folgenden finden Sie eine schrittweise Aufschlüsselung des Transferformverfahrens für Gummiformmaterialien.
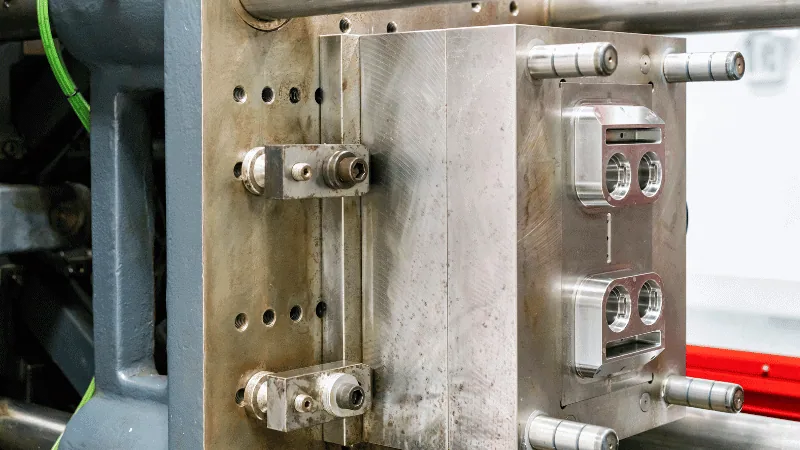
Schritt 1: Konstruktion und Fertigung einer dreiteiligen Metallform. Bei diesem Verfahren wird eine dritte Formschicht, der sogenannte Stempel , verwendet, der den Übergabetopf aufnimmt.
Schritt 2: Aus dem Rohgummimaterial werden Vorformen für die Form hergestellt. Im Gegensatz zum Formpressen müssen diese Vorformen nicht grob in die endgültige Form zugeschnitten werden.
Schritt 3: Einlegen der Vorform in den Transfertopf. Der Transfertopf befindet sich zwischen der oberen Formhälfte und der Stempelschicht.
Schritt 4: Die Form fest verschließen und eine Druckkraft auf den Stößel ausüben.
Schritt 5: Die Vorform wird komprimiert und durch Angusskanäle in der obersten Schicht vom Topf in die Formhohlräume überführt.
Schritt 6: Durch gleichmäßiges Erhitzen der Form kommt es zur Vulkanisation.
Schritt 7: Die Aushärtung des Gummis erfolgt innerhalb der Formhohlräume für kurze Zeit. Aushärtungstemperatur und -zeit sind materialabhängig, die Aushärtung dauert jedoch in der Regel weniger als 5 Minuten.
Schritt 8: Entriegeln der Formschichten und Auswerfen des Gummiprodukts aus den Formhohlräumen.
Schritt 9: Entfernen von überschüssigem Material, das am fertigen Gummiteil haftet. Dies umfasst Angussstellen, Abreißwülste usw.
Schritt 10: Nachbearbeitung des fertigen Gummiprodukts. Dies umfasst allgemeines Beschneiden, Reinigen und Entgraten.
Vorteile
- Transferformen hat niedrige Werkzeugkosten.
- Dieses Verfahren ist für mittel- bis hochpräzise Produkte sehr kosteneffizient.
- Ein schneller Einrichtungsprozess führt zu einer besseren Affinität für Kleinserienproduktionen.
- Transferformen hat bessere Maßtoleranzen als Formpressen.
- Beim Spritzpressen kann ein Vorformling verwendet werden, um mehrere Hohlräume in der Form zu füllen.
- Dieses Verfahren ist auch mit dem Umspritzen kompatibel.
Spritzguss
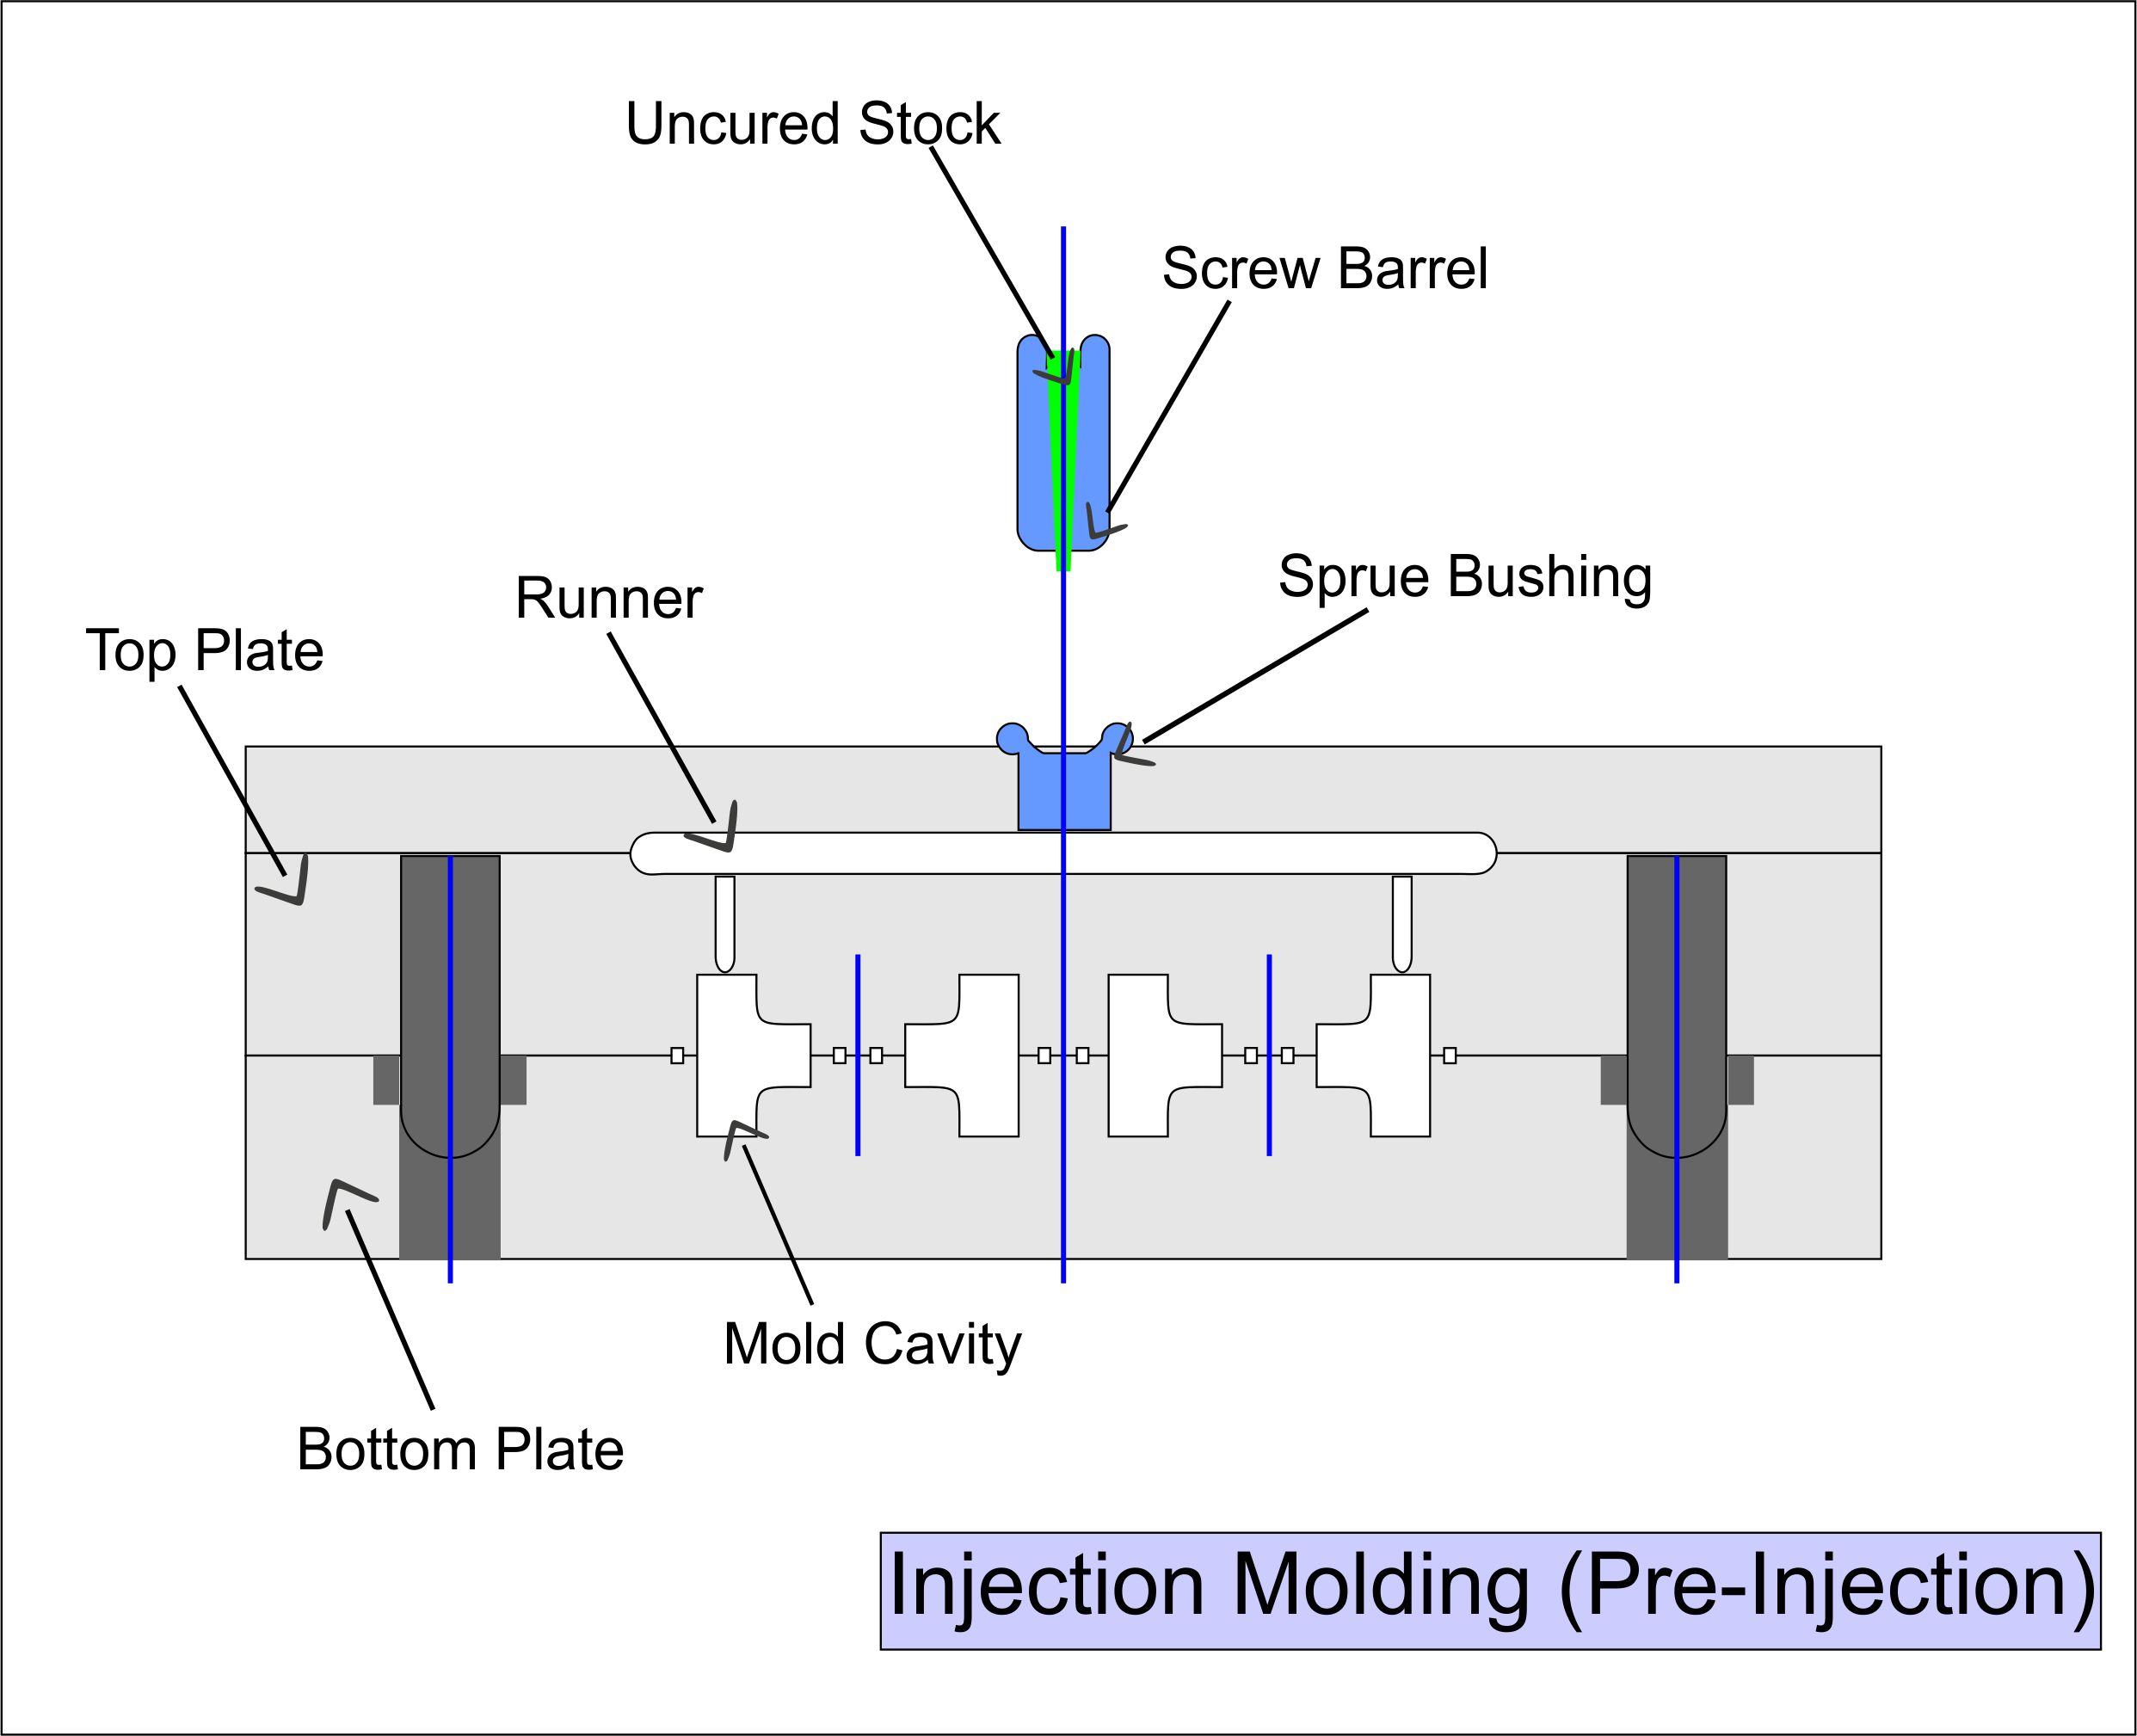
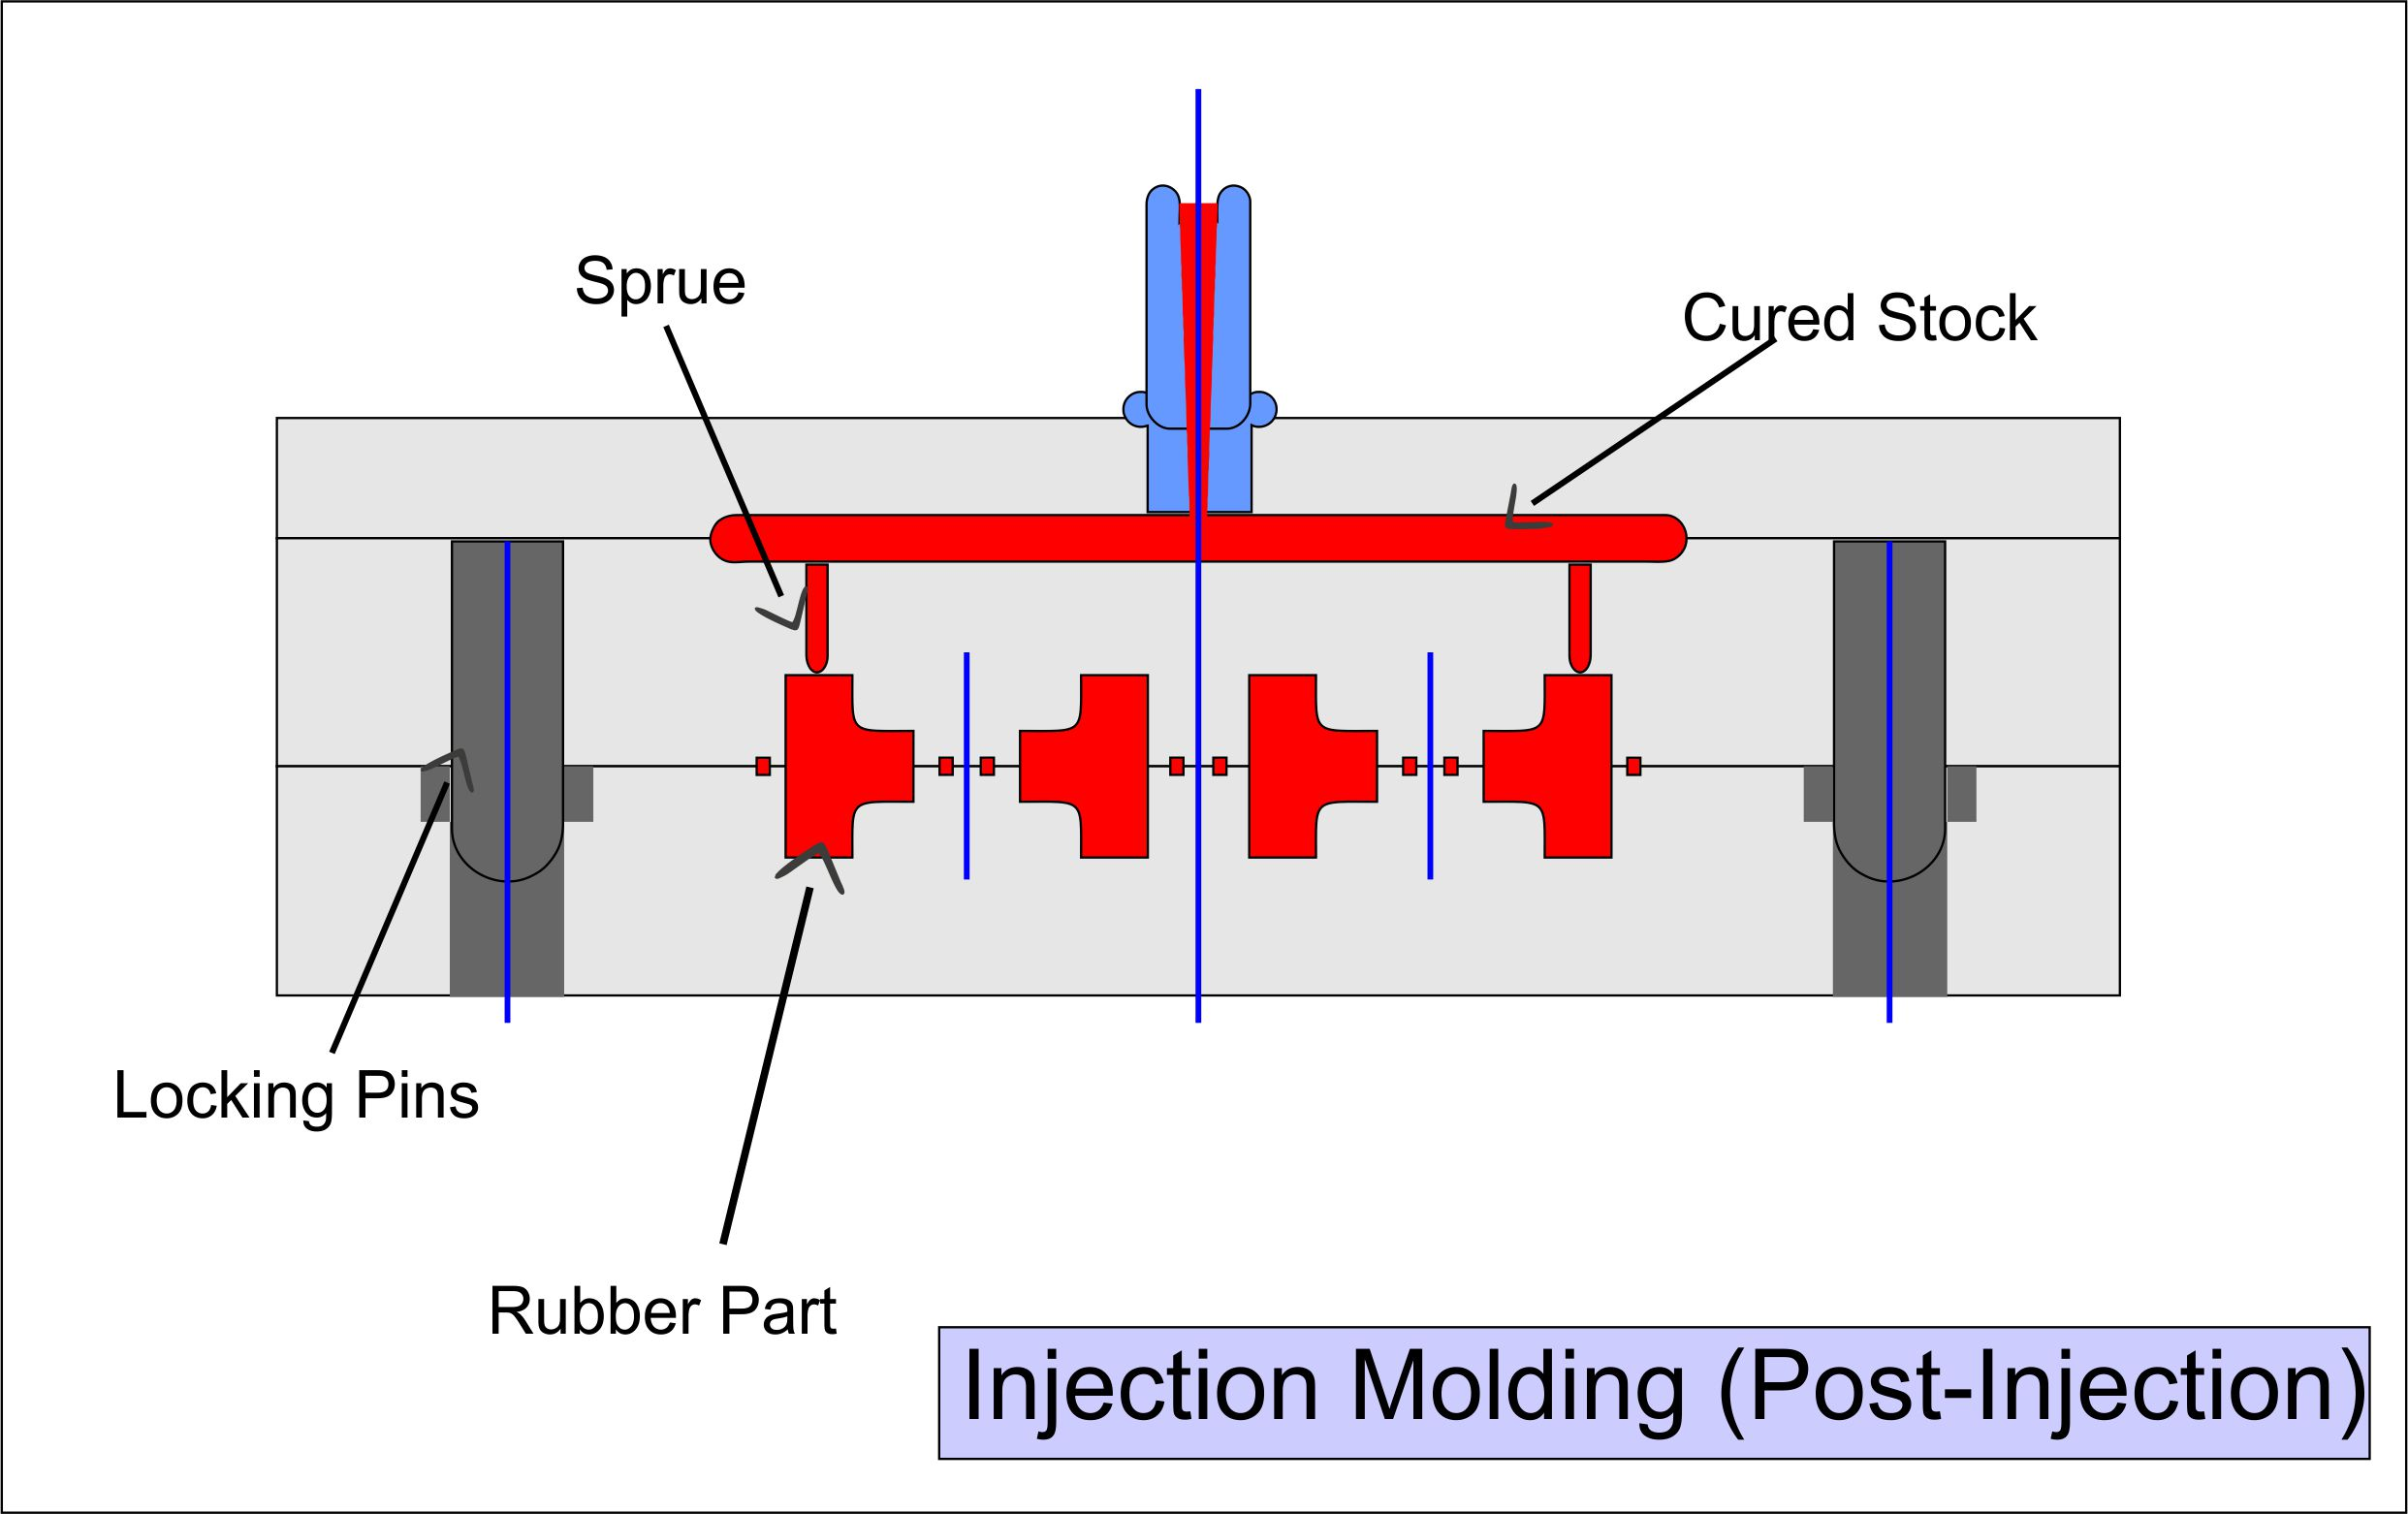
Beim Gummispritzgießen wird das Rohgummimaterial unter hohem Druck und hoher Hitze durch eine enge Düse in die Form eingespritzt. Im Inneren der erhitzten Metallform bewirkt die hohe Temperatur die Vulkanisation, einen Aushärtungsprozess des Gummis.
Im Gegensatz zum Kunststoffspritzguss werden beim Gummispritzguss deutlich höhere Temperaturen und Drücke verwendet , um das Material in die Form einzuspritzen. Der Gummispritzguss profitiert zudem von den jahrzehntelangen Innovationen und Optimierungen, die im Bereich des Kunststoffspritzgusses entwickelt wurden.
Hinweis : LIM ist eine leichte Abwandlung des Spritzgießverfahrens, aber wir haben uns entschieden, es in einem separaten Abschnitt zu erläutern, um das Verständnis zu erleichtern.
Formprozess
Im Folgenden finden Sie eine schrittweise Aufschlüsselung des Spritzgussverfahrens für Gummi.
Schritt 1: Konstruktion und Fertigung einer dreiteiligen Metallform. Die Form muss während des Formvorgangs einem erheblichen Einspritzdruck standhalten.
Schritt 2: Auch bei diesem Verfahren wird eine dritte Formschicht verwendet. Im Gegensatz zum Transferformverfahren ist diese dritte Schicht jedoch stationär und dient zur Aufnahme des Angusskanals.
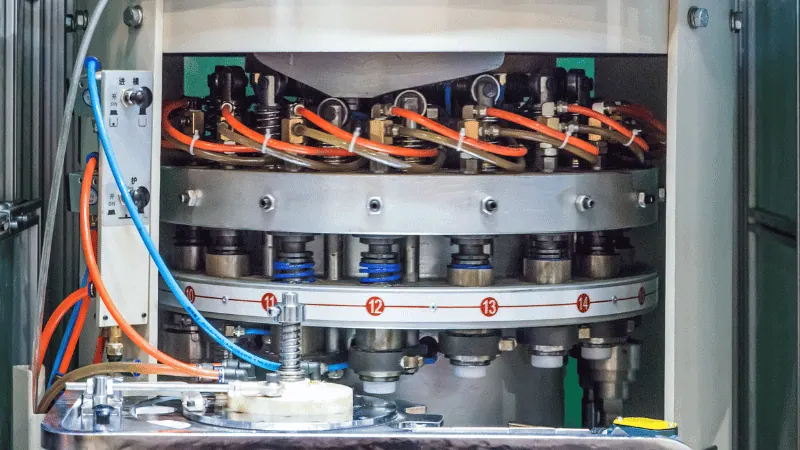
Schritt 3: Einbringen des Gummimaterials in die Schneckenspindel. Hier wird der Rohgummi geschmolzen und in den Ansaugkanal gepresst.
Schritt 4: Einspritzen von geschmolzenem Gummi in die Formhohlräume durch Angusskanäle in der Deckplatte.
Schritt 5: Die Vulkanisation (Aushärtung) erfolgt innerhalb der Formhohlräume aufgrund von hohem Druck und hohen Temperaturen.
Schritt 6: Die Aushärtung erfolgt innerhalb kurzer Zeit, üblicherweise unter 5 Minuten. Aushärtungszeit und -temperatur werden durch die Zusammensetzung des Rohkautschuks bestimmt.
Schritt 7: Entriegeln der Form und Entnahme des ausgehärteten Endprodukts aus den Formhohlräumen.
Schritt 8: Entfernen von überschüssigem Material, wie z. B. Angusskanälen und Abrisskanten, die am Endprodukt haften.
Schritt 9: Nachbearbeitung des Endprodukts , einschließlich Beschneiden, Reinigen und Entgraten.
Vorteile
- Sehr kostengünstig für Serienteile.
- Dieses Verfahren kann auch zum Umspritzen von Teilen verwendet werden.
- Spritzgegossene Gummiprodukte führen zu sehr geringen bis gar keinen Graten.
- Es gibt eine minimale Materialverschwendung.
- Bei diesem Formverfahren benötigen Sie keine Vorformlinge.
- Sie können den Vorbereitungs- und Injektionsprozess einfach automatisieren.
- Dieses Verfahren erfordert weniger Bedieneraufsicht.
- Dieser Prozess ermöglicht auch bessere Maßtoleranzen.
Flüssigkeitsspritzguss (LIM)
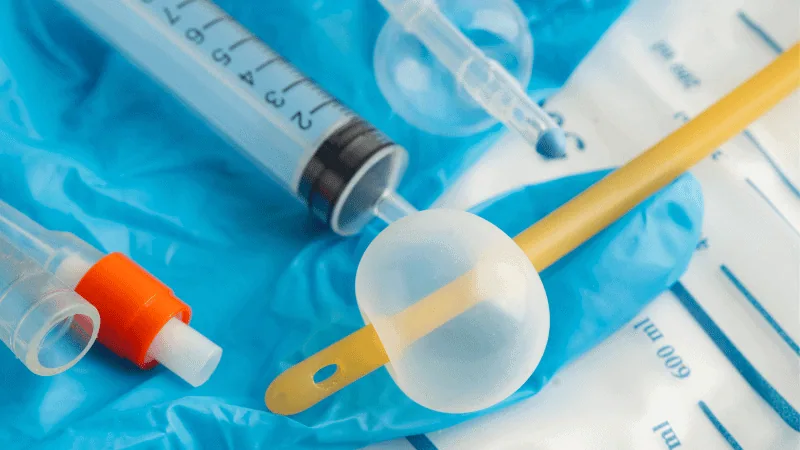
Das Spritzgießen von Gummi eignet sich sowohl für feste als auch für flüssige Gummimischungen. Das Flüssiggummispritzgießen ist eine leicht abgewandelte Form des klassischen Spritzgießverfahrens.
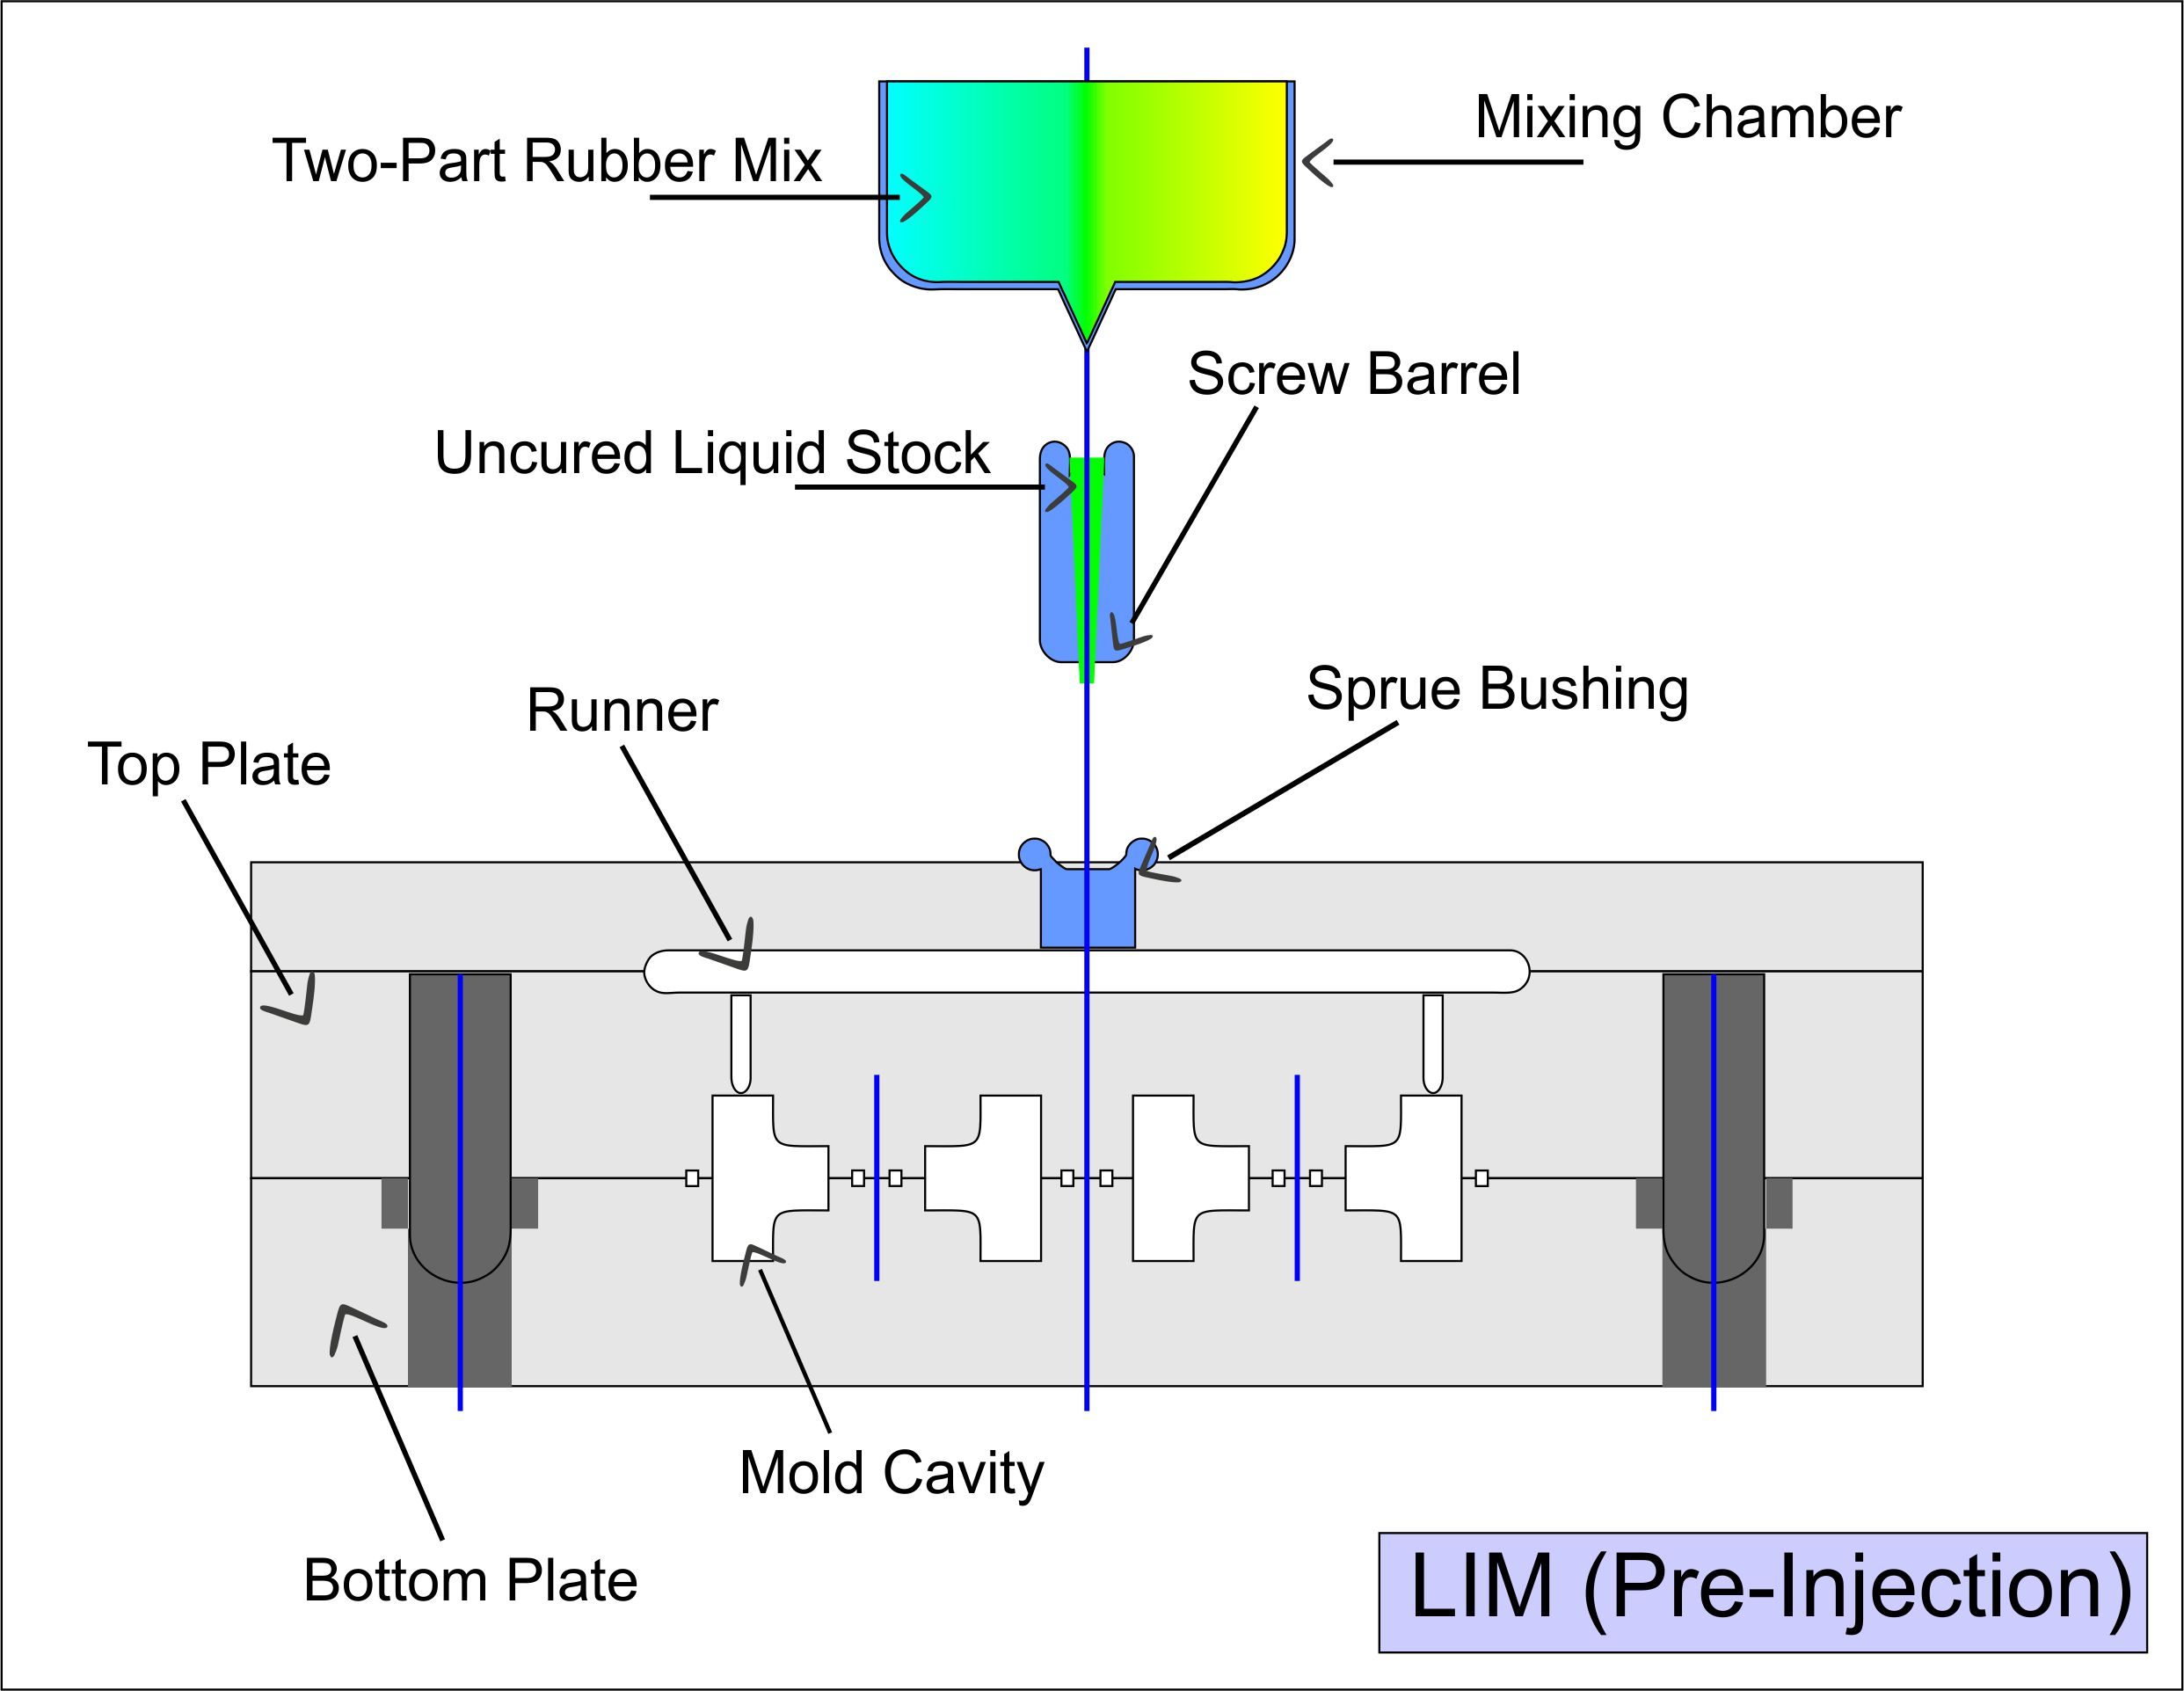
Es ist im Prinzip dasselbe wie herkömmliches Spritzgießen, nur dass hier flüssiger, unvulkanisierter Kautschuk als Rohmaterial verwendet wird. Der flüssige Kautschuk liegt als Zweikomponentenmischung vor, die vor dem Einspritzen vermischt und abgekühlt wird.
Anschließend gelangt die flüssige Basis in den Injektor, ein ähnlicher Materialfluss wie beim regulären Injektionsprozess, und wird in der Form erhitzt, um die Vulkanisation einzuleiten.
Formprozess
Nachfolgend finden Sie eine schrittweise Beschreibung des Liquid Injection Moulding (LIM)-Verfahrens für Gummimaterialien (Latex).
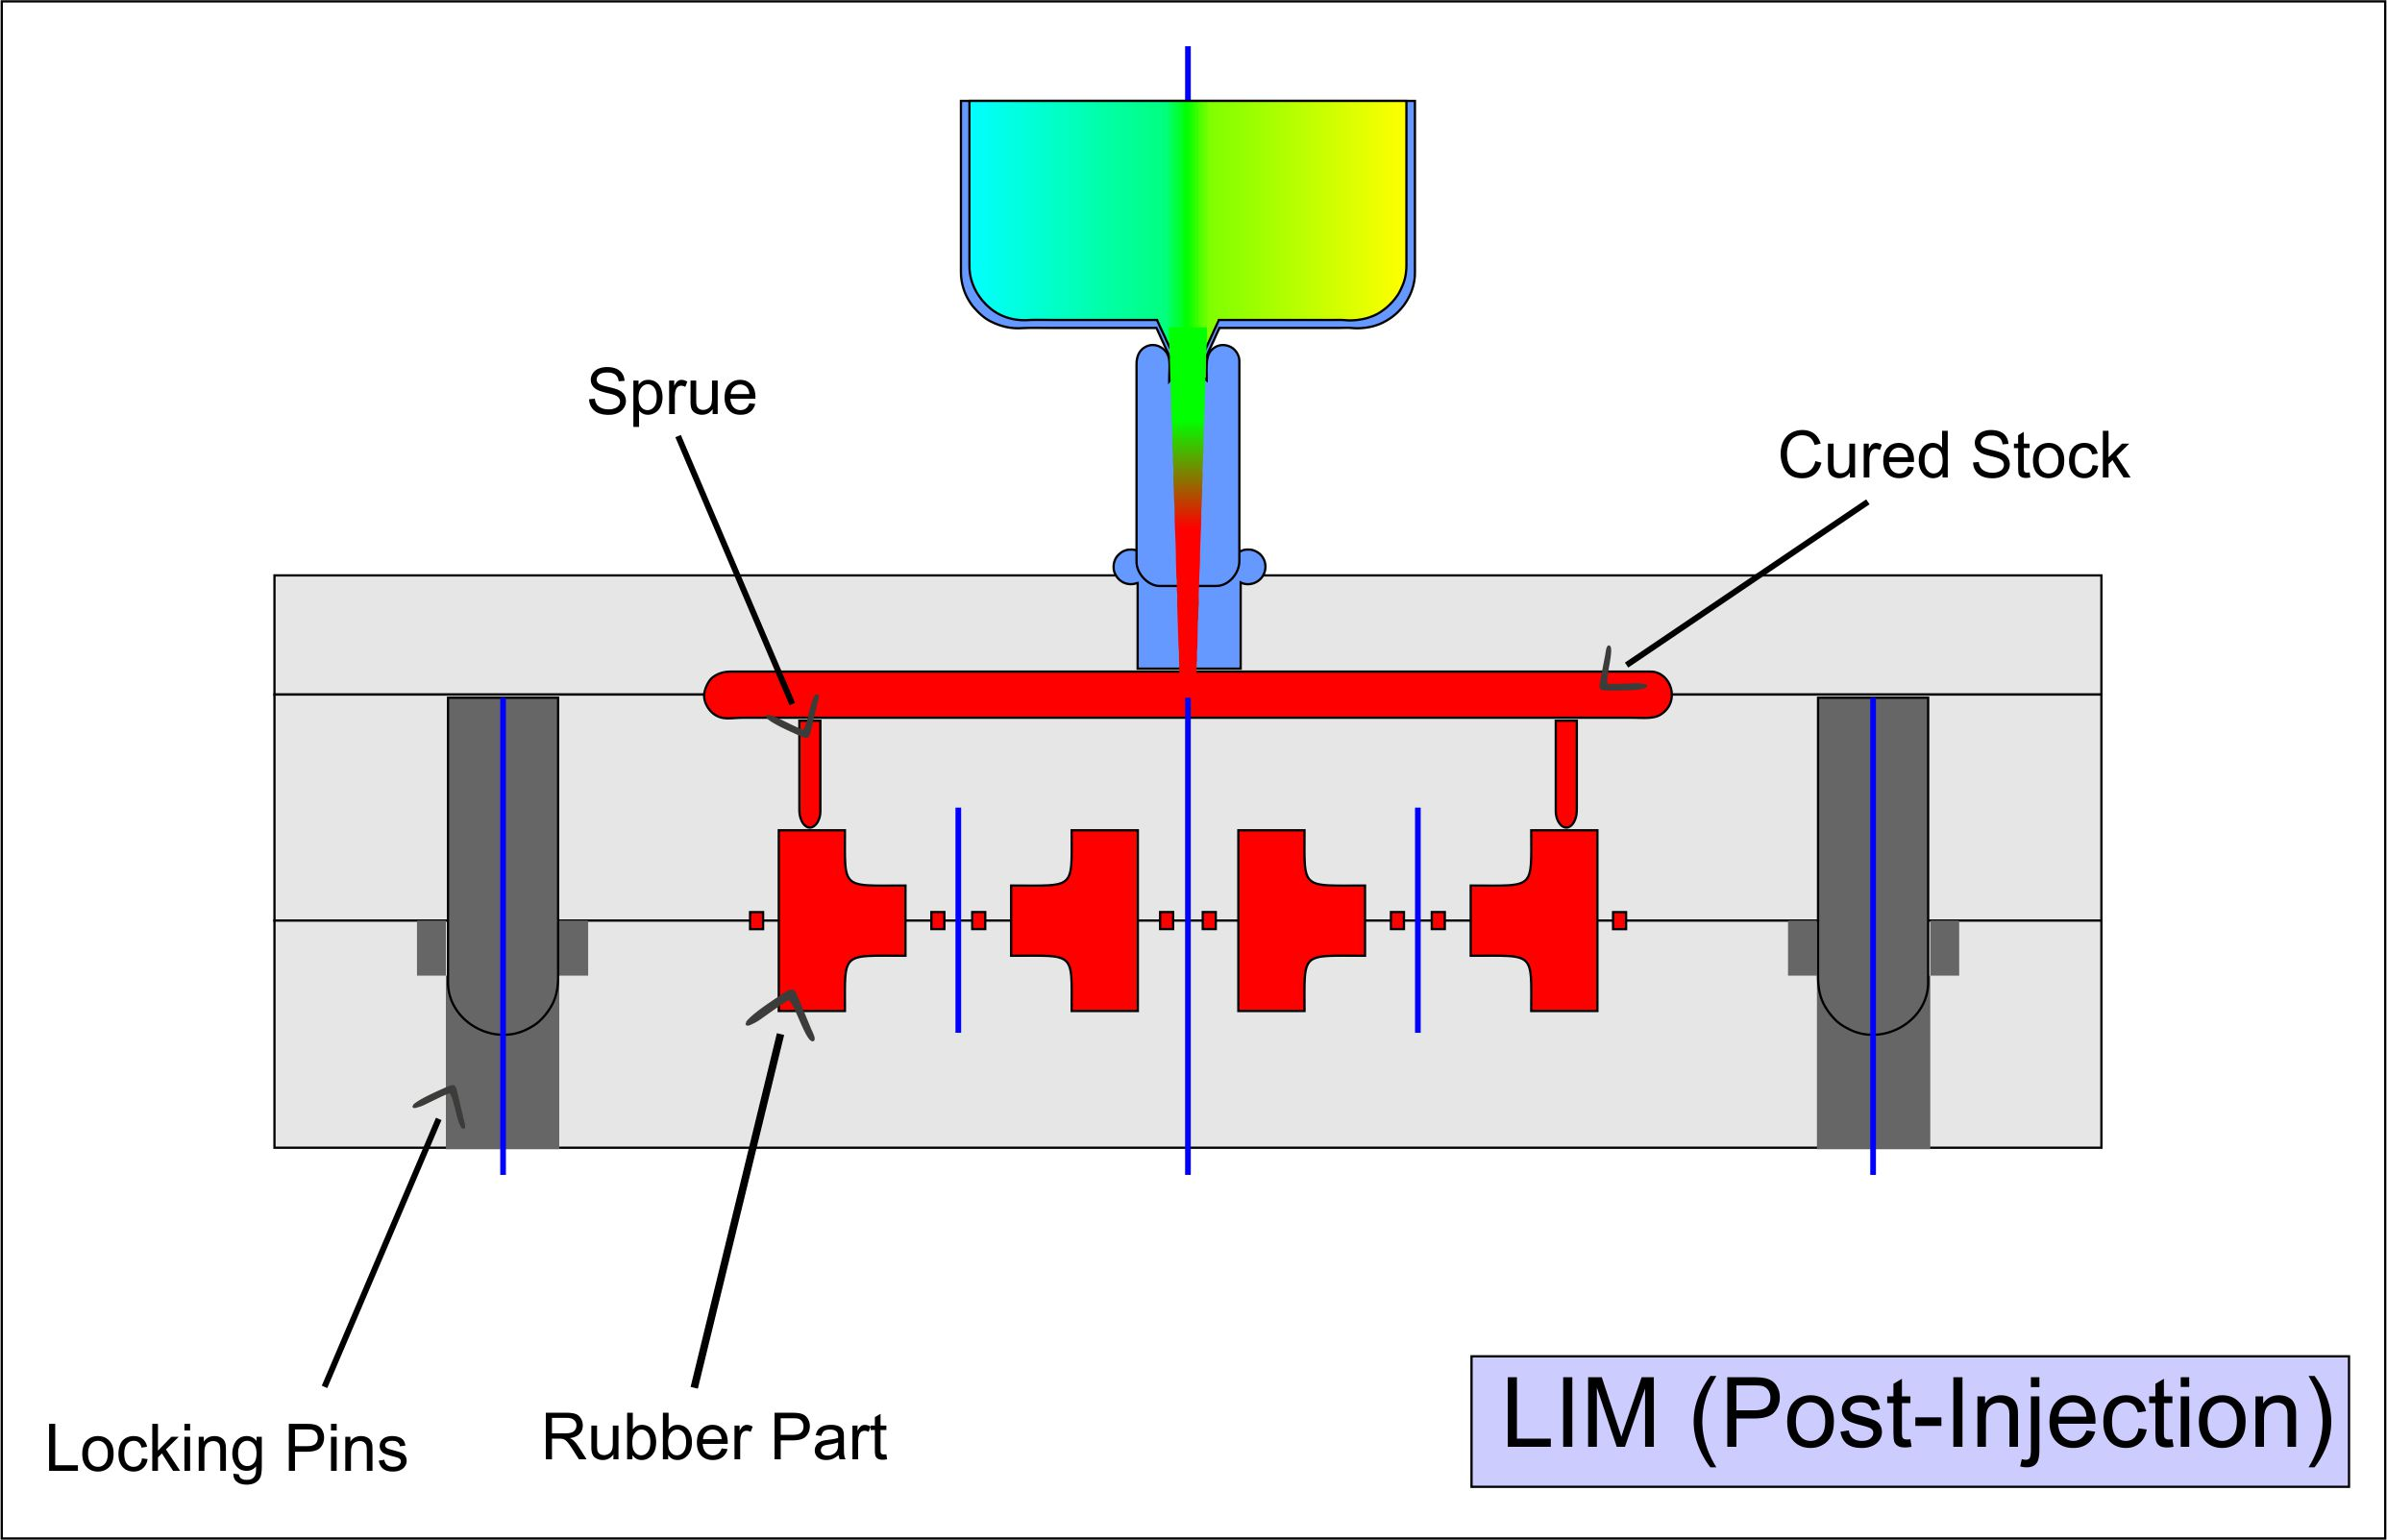
Schritt 1: Konstruktion und Fertigung einer dreiteiligen Metallform. Die Form besteht aus Angussplatte, Deckplatte und Bodenplatte. Die Form muss dem hohen Einspritzdruck während des Spritzgießvorgangs standhalten.
Schritt 2: Mischen und Kühlen der zweikomponentigen flüssigen Silikonmasse . LIM verfügt über eine zusätzliche Misch- und Dosiereinheit, die oberhalb des Injektionszylinders montiert ist.
Schritt 3: Schließen der Form und Einbringen der gemischten flüssigen Gummimasse in den Spritzzylinder.
Schritt 4: Einspritzen des flüssigen Gummis in die Formhohlräume und Zuführen von Wärme.
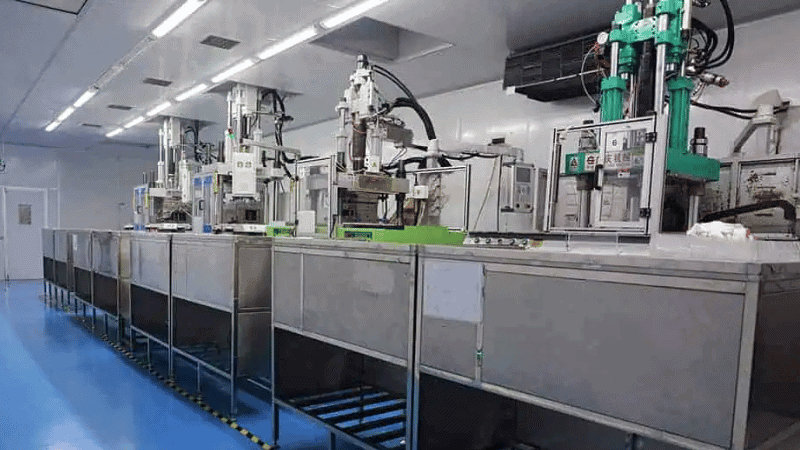
Schritt 5: Kurzzeitiges Aushärten des flüssigen Gummis in der Form.
Schritt 6: Entriegeln der Form und Auswerfen des fertigen Gummiteils.
Schritt 7: Entfernen von überschüssigem anhaftendem Material vom fertigen Teil, einschließlich Angusskanälen und Abreißkanten.
Schritt 8: Nachbearbeitung des fertigen Gummiprodukts, einschließlich Reinigung und Entgraten.
Vorteile
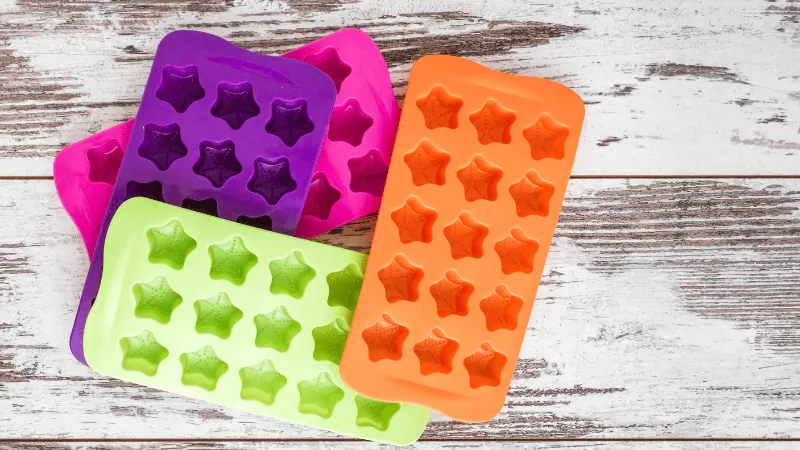
Das Flüssigsilikon-Injektionsverfahren entspricht dem herkömmlichen Gummispritzgießen und bietet daher alle Vorteile des Spritzgießens. Ein weiterer Vorteil von LIM (Low-Injektion) liegt in der Verwendung von flüssigsilikongeformten Gummiprodukten als Ausgangsmaterial.
Im Folgenden sind einige Vorteile der Verwendung von flüssigem Silikonkautschuk aufgeführt.
- Es hat eine hohe Betriebstemperatur und kann Temperaturen von bis zu 350 °F standhalten.
- Silikonkautschukprodukte bleiben bei niedrigen Temperaturen (~58 °F) flexibel.
- beständig gegen UV-Licht, Chemikalien, Alterung und Witterungseinflüsse.
Wichtige Designüberlegungen für das Gummiformen
Gummiformteile lassen sich problemlos in großem Maßstab herstellen. Da das Formen von Gummi einfach und dennoch flexibel ist, sind individuelle Anpassungen problemlos möglich.
Vor dem Formen des Gummis müssen jedoch spezifische Konstruktionsaspekte berücksichtigt werden.
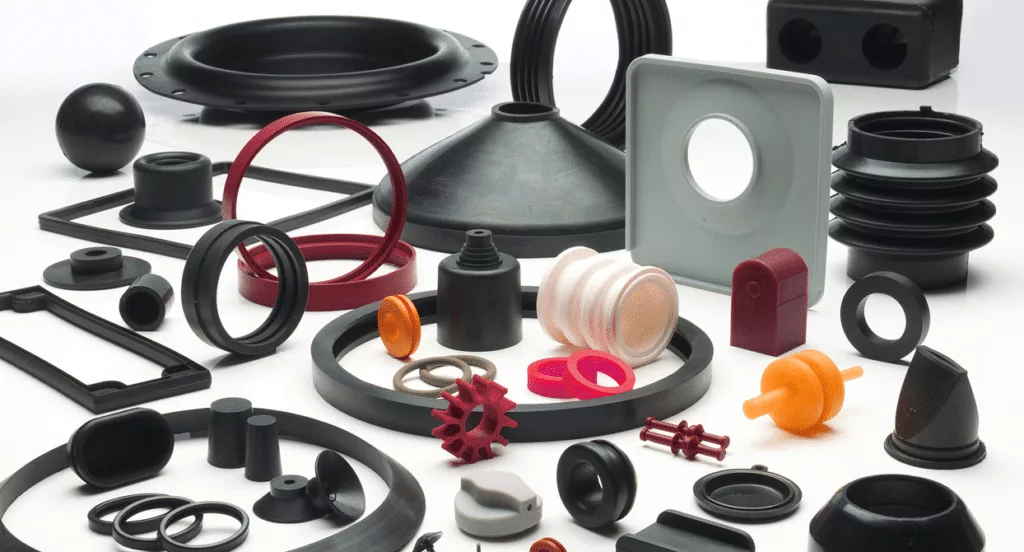
Hier sind einige kritische Gummiformfaktoren, die Sie sorgfältig untersuchen müssen.
Design und Geometrie
Die Konstruktionsphase ist der entscheidendste Schritt im Gummiformverfahren . Jede Nachlässigkeit oder jeder unentdeckte Fehler führt unweigerlich zu erheblichen Mängeln der fertigen Hochleistungsgummiprodukte. Beachten Sie daher die folgenden Konstruktionsschritte genau.
- Wenn möglich, versuchen Sie es Machen Sie Ihr Design symmetrisch. Symmetrische Formen lassen sich leicht bearbeiten und ermöglichen ein problemloses Entformen.
- Vermeiden Sie scharfe Ecken in Ihrer Geometrie. Scharfe Ecken in Formen können zu einer ungleichmäßigen und schlechten Füllung führen. Außerdem können Sie diese Ecken beim Entformen beschädigen.
- Tiefe Hinterschnitte, Überhänge und komplexe Geometriedesigns sollten ebenfalls vermieden werden. Sie können zu einer ungleichmäßigen Füllung führen oder beim Entformen stören.
- Löcher in den entworfenen Teilen sollten besondere Aufmerksamkeit. Metalleinsätze in der Form sind eine gute Option für saubere und präzise Löcher. Im Allgemeinen sollten Ihre Designlöcher einen Mindestdurchmesser von 0.5 Zoll oder 1.27 mm.
Anguss und Überlauf
Der Angusskanal ist ein kleiner Kanal für den Fluss von geschmolzenem Gummi. Achten Sie auf eine geeignete Position und einen passenden Durchmesser für die Angüsse. Ungünstig platzierte Angüsse führen zu einer ungleichmäßigen Formfüllung, während zu kleine Durchmesser zum Verstopfen der Angüsse führen.
Überlaufrillen nehmen überschüssiges, geschmolzenes Gummi auf und gewährleisten die vollständige Füllung der Form. Sind die Überlaufrillen zu klein, kann überschüssiges Gummi durch die Form austreten und zu Gratbildung führen.
Teil Funktionalität
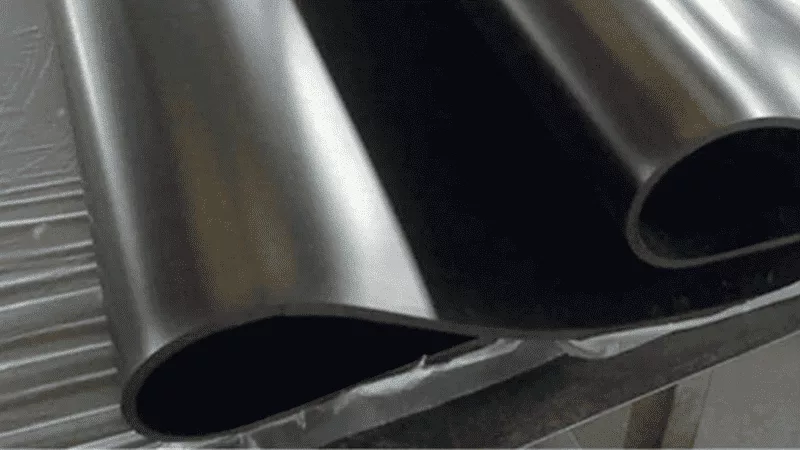
Gummiteile werden in verschiedenen Branchen eingesetzt, und ihre Anwendungsbereiche können sehr unterschiedlich sein. Für eine optimale Funktionalität der Teile sind zusätzliche Konstruktionsaspekte erforderlich.
- Für Dichtungsanwendungen müssen Sie Überprüfen Sie den Kompressionsfaktor Ihres Teils.
- Für Flüssigkeitsanwendungen Wandstärke und Innenwandglätte sind kritisch.
- Bei Teilen unter Spannung müssen Sie Verstärkungen hinzufügen wie Rippen auf der Produktoberfläche.
Materialauswahl
Die Wahl des Gummimaterials kann die Lebensdauer Ihrer Produkte erheblich verlängern oder verkürzen. Berücksichtigen Sie bei der Auswahl eines Rohgummimaterials die folgenden Materialeigenschaften.
- Materialhärte: Das Standardmaterial Uferhärte für die meisten Gummiprodukte liegt zwischen 50-80 Shore A.
- Materialelastizität: Höhere Elastizität führt zu besserer Dehn- und Reißfestigkeit.
- Kompressionsfaktor: Ein guter Kompressionsfaktor ist eine Notwendigkeit für Dichtungen. Materialoptionen für Gummiformprodukte werden im Folgenden ausführlicher besprochen.
Betriebsumgebung
Formgummiteile werden häufig in rauen und korrosiven Umgebungen eingesetzt . Vor der Auswahl eines Gummimaterials müssen Sie Ihre Einsatzumgebung berücksichtigen.
Einige der negativen Auswirkungen einer rauen Umgebung lassen sich auch durch eine zusätzliche Beschichtung oder die Verwendung von Gehäusen kompensieren.
Umgebung Temperatur
Beachten Sie die maximalen und minimalen Betriebstemperaturen Ihrer Anwendung und passen Sie die Gehäusekonstruktion und die Materialwahl entsprechend an.
Chemische Korrosion
Industrielle Umgebungen sind besonders rau , da dort Überreste korrosiver Elemente herumliegen.
Ozon-Cracking
Ozonrisse treten auf, wenn bestimmte Elastomere Ozongas (O3) ausgesetzt werden.
Teil Ästhetik
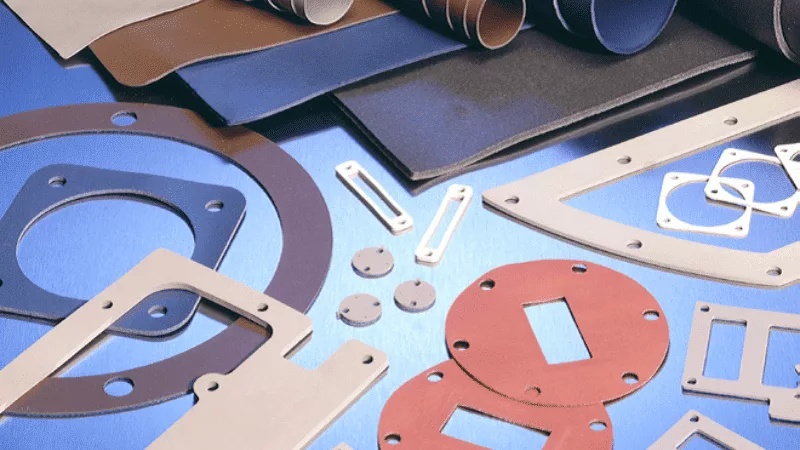
Bei manchen Gummiprodukten ist die Oberflächenbeschaffenheit nicht entscheidend, da diese Teile oft im Inneren großer Maschinen und somit nicht sichtbar sind. Für den Außeneinsatz hingegen sind Oberfläche, Verarbeitung und Ästhetik der Teile wichtige Faktoren.
Angussherstellung
Die Kontaktstelle zwischen dem Angusskanal und der Formhohlraumoberfläche weist auch nach dem Abschneiden noch kleine Markierungen auf.
Zeichnen von Linien
An der Stelle, an der die beiden Hälften (Platten) der Form zusammenkommen, bildet sich eine dünne, hervorstehende Materiallinie.
Markierungen für Auswurfstifte
Auswerferstifte werden häufig verwendet, um Gummiprodukte aus ihrer Form zu holen. Diese Stifte hinterlassen kleine Vertiefungen auf der Produktoberfläche.
Designüberlegungen für verschiedene Arten von Gummiformprozessen
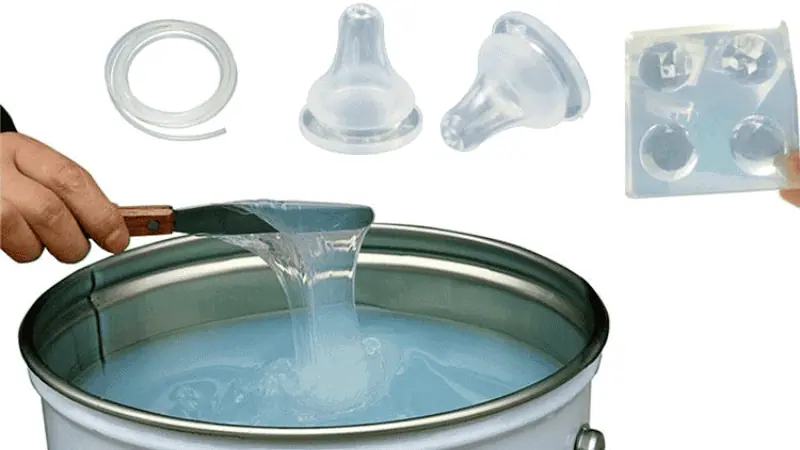
Alle Gummiformverfahren sind ähnlich. Daher gelten alle oben beschriebenen Designüberlegungen auch für Kompressions-, Spritzguss- und Transferformen.
Allerdings gibt es einige prozessspezifische Faktoren , die Sie berücksichtigen müssen.
- Gummi-Formpressen
Beim Formpressen werden ungehärtete Vorformlinge verwendet, um die Prozesseffizienz zu steigern. Die meisten Konstruktionsüberlegungen beziehen sich auf diese Vorformlinge.
- Design
Verwenden Sie vereinfachte geometrische Designs, da die Vorformlinge vorgeschnitten werden müssen. Je komplexer das Design, desto aufwendiger das Zuschneiden der Vorformlinge. Das Formpressen ist eine hervorragende Option für Designs mit mehreren Kavitäten, sofern diese nicht komplex sind.

- Materialhärte
Im Gegensatz zum Spritzgießen werden beim Formpressen vorgeformte Teile unter Druck in die Formhohlräume gepresst. Härterer, nicht vulkanisierter Gummi erfordert deutlich höheren Druck, um geformt zu werden. Daher ist dieses Verfahren im Allgemeinen auf harte Materialien beschränkt.
- Produktgröße
Gummiformteile, die mittels Kompressionsformung hergestellt werden, eignen sich ideal für mittlere bis große Abmessungen . Kleinere Gummiformteile lassen sich in der Regel besser mit anderen Formverfahren herstellen.
- Toleranzen
Das Kompressionsformen weist von den drei Formgebungsverfahren die geringste Maßgenauigkeit auf.
- Kosten
Beim Formpressen müssen die Vorformlinge manuell geformt und in die Form eingelegt werden. Dies erhöht den Zeitaufwand und die Kosten des Verfahrens. Formpressen eignet sich daher idealerweise nur für kleine Produktionsserien.
Gummispritzguss
Das Transferpressen ist dem Formpressen ziemlich ähnlich, aber die Prozessbetrachtung der beiden Verfahren unterscheidet sich erheblich.
Design und Geometrie
Anwendungen des Transferformens einfachere Vorformen als Formpressen, und jeder Vorformling soll Hunderte von Formhohlräumen füllen. Sie können erreichen höhere Hohlraumzahlen pro Produktionszyklus im Vergleich zum Formpressen. Designs mit geringerer Kavitätenzahl eignen sich besser für andere Formverfahren.
Toleranzen
Transfer-Moulding-Angebote höhere Toleranzen als Formpressen. Für noch höhere Präzision empfiehlt sich jedoch das Spritzgießen.
Materialabfall
Transfer Molding erzeugt die höchster Materialabfall bei allen Formprozessen. Der Transfertopf hinterlässt nach jedem Zyklus oft Restmaterial (Flash Pad).
Kosten
Transferformen ist am kostengünstig für die Produktion kleiner Stückzahlen, ähnlich wie beim Formpressen.
Gummispritzguss (und LIM)
Spritzgegossene Gummibauteile erzielen höchste Präzision und Maßgenauigkeit . LIM und Standard-Spritzgussverfahren weisen identische Konstruktionsüberlegungen auf.
Geometrie-Designs
Spritzguss ermöglicht komplexe Geometrien durch Hochdruckeinspritzung von geschmolzenem Gummi in Formhohlräume.
Formendesign
Formen müssen robust genug, um hohem Druck standzuhalten aus dem Einspritzvorgang.
Materialwahl
Spritzguss unterstützt eine breite Palette von Materialien, einschließlich Flüssigsilikonkautschuk (LSR), der ausschließlich mit dieser Methode hergestellt wird.
Reststoff
Im Spritzgussverfahren entsteht geringster Materialabfall, Optimierung der Effizienz und Senkung der Kosten.
Kosten
Während Die Werkzeugkosten sind hoch, Spritzgießen wird die am kostengünstigsten pro Teil für Großserienproduktionen aufgrund seiner Präzision und des minimalen Abfalls.
Materialien, die beim Gummiformen verwendet werden
Kautschuk ist ein Elastomer, das aus langen Molekülketten besteht . Mit Ausnahme von Naturkautschuk sind alle Elastomere synthetische Verbindungen. Für die Verarbeitung von Formkautschuk werden sowohl natürliche als auch synthetische Verbindungen verwendet.
Jede Art von Gummimaterial bietet unterschiedliche Eigenschaften, die für verschiedene Anwendungsbereiche geeignet sind.
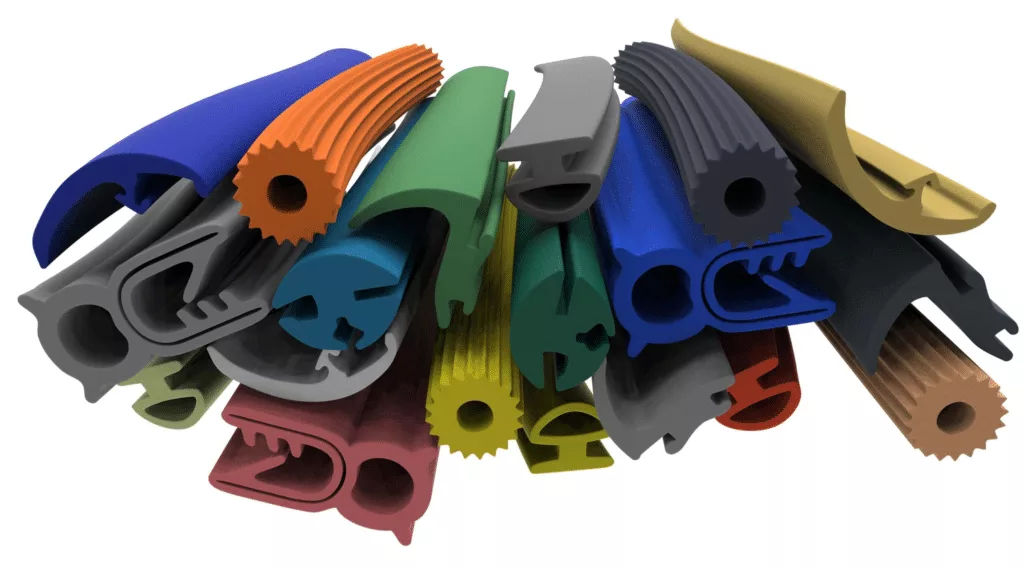
Das Folgende sind einige Beispiele für Materialien, die mit dem Gummiformen kompatibel sind.
Natürliches Gummi
Naturkautschuk ist organischer Latex, der aus dem Kautschukbaum gewonnen wird. Er besitzt hervorragende mechanische Eigenschaften , ist aber wenig beständig gegen Umwelteinflüsse. Da er sich für nahezu alle Elastomeranwendungen eignet, ist er ein beliebtes Material für Formteile.
Naturkautschuk wird in der Automobilindustrie häufig für Dichtungen verwendet. Er findet auch Verwendung in Gummistiefeln, Schuhsohlen, Ballons usw. Aufgrund seiner geringen Beständigkeit gegenüber Chemikalien und Umwelteinflüssen ist er jedoch nicht für den dauerhaften Einsatz im Freien geeignet.

Nitril oder Buna-N (NBR)
Nitril ist eine kostengünstige synthetische Alternative zu Naturkautschuk. Das Material verfügt über gute mechanische Eigenschaften, zeichnet sich aber durch seine ausgezeichnete Beständigkeit gegen Erdöle und Kraftstoffe.
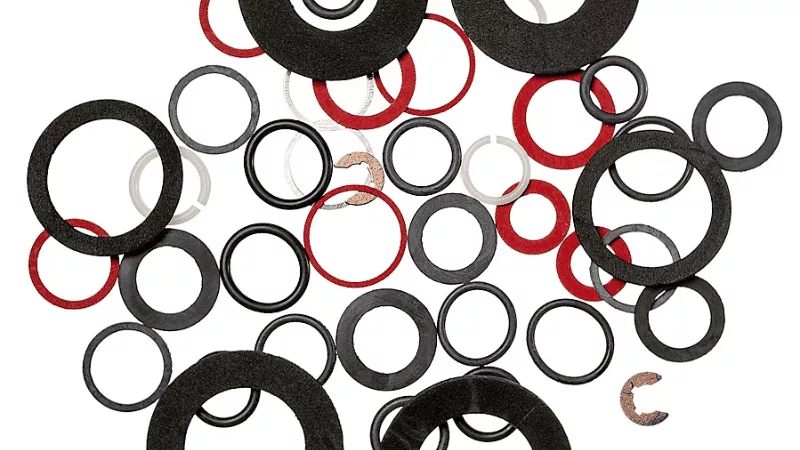
Nitrilkautschuk wird aufgrund seiner Öl- und Kraftstoffbeständigkeit in der Automobil-, Luft- und Raumfahrt- sowie Industriebranche bevorzugt eingesetzt . Zu den alltäglichen Nitrilprodukten zählen O-Ringe, Öldichtungen, Motorschläuche, Kunstleder und Klebstoffadditive.
Neopren
Neopren ist eine robustere, komplexere und langlebigere Alternative zu Naturkautschuk. Es weist eine deutlich höhere Beständigkeit gegenüber Wasser, Ozon und Öl auf.
Neopren wird in verschiedenen Industrie- und Automobilkomponenten sowie in Sportgeräten verwendet . Zu den gängigen Neoprenprodukten gehören Tauchanzüge, Industriedichtungen, Sportbekleidung und wasserdichte Beutel.
Viton
Viton ist ein eingetragener Markenname für synthetischen Kautschuk aus Fluorpolymeren. Er besitzt im Vergleich zu anderen synthetischen Werkstoffen mäßige mechanische Eigenschaften, ist aber hochbeständig gegen Wasser und Hitze.
Viton wird vor allem in der Automobilindustrie für Ventile, Pumpen, Dichtungen, Dichtungsringe usw. verwendet.
Hydriertes Nitrilbutadien (HNBR)
Nitrilkautschuk wird durch selektive Hydrierung (Zugabe von Wasserstoff, H₂) modifiziert, um seine Beständigkeit gegenüber Hitze, Ozon und Chemikalien zu erhöhen. HNBR behält jedoch die gleichen mechanischen Eigenschaften wie Nitrilkautschuk.
Dank seiner verbesserten Beständigkeit dominiert HNBR die Automobil-, Industrie-, Pharma-, Medizin- und Lebensmittelbranche. Zu den alltäglichen HNBR-Produkten zählen Dichtungen, Schläuche, Riemen, Handschuhe und vieles mehr.
Ethylen-Propylen-Dien-Monomer (EPDM)
EPDM ist eine Variante von EPDM (Ethylen-Propylen-Kautschuk). Es ist beständig gegen UV- Licht, Ozon, hohe Temperaturen und Witterungseinflüsse. EPDM ist zudem ein hervorragender elektrischer Isolator mit guten Vulkanisationsmöglichkeiten.
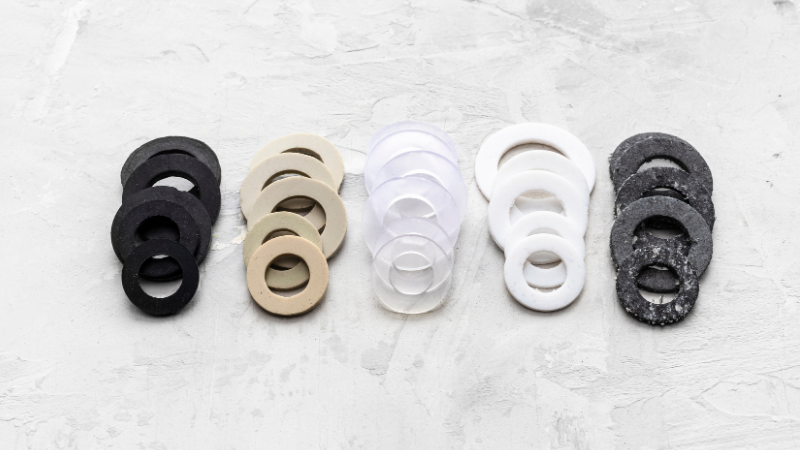
EPDM eignet sich für diverse Außenanwendungen. Am häufigsten findet es Verwendung in der Dachdeckerindustrie. Weitere Branchen nutzen es für Dichtungen, Dichtungsringe, O-Ringe , kundenspezifische Gummiformteile usw.
Fluorsilikon (FVMQ)
Fluorsilikon ist eine Modifikation von Silikonkautschuk, die verschiedene mechanische Eigenschaften und die chemische Beständigkeit verbessert.
Fluorsilikon wird häufig für Anwendungen in rauen Umgebungen eingesetzt. Die Luft- und Raumfahrtindustrie sowie die Automobilindustrie schätzen dieses Material, da es sich ideal für ihre Einsatzbereiche eignet.
Zu den geformten Fluorsilikonprodukten gehören Dichtungen, Verschlüsse, Schläuche, Faltenbälge, Verbindungsstücke usw.
Styrol-Butadien (SBR)
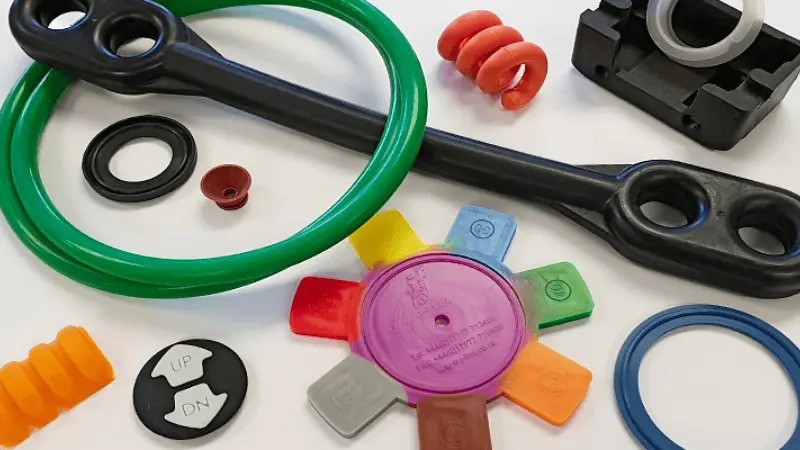
Styrol-Butadien ist ein vielseitig einsetzbarer, kostengünstiger synthetischer Ersatz für Naturkautschuk. SBR zeichnet sich durch hohe Abrieb- und Schlagfestigkeit bei gleichzeitig guter Härte aus.
SBR wird aufgrund seiner ausgezeichneten Abriebfestigkeit und Ungiftigkeit häufig in stark beanspruchten Bereichen eingesetzt . Typische SBR-Produkte sind Autoreifen, Schuhsohlen, Dichtungen für Hydraulikbremsen und Industrieanlagen.
Fluorkohlenstoff (FKM)
FKM ist eine Gruppe von Elastomeren auf Fluorkohlenstoffbasis. FKM-Elastomere zeichnen sich durch eine gute Härte und eine noch bessere Beständigkeit gegenüber Umwelteinflüssen und Chemikalien aus.
FKM ist in der allgemeinen Industrie weniger verbreitet . Es findet hauptsächlich Anwendung in der Luft- und Raumfahrt, der Petrochemie und der Automobilindustrie. Typische FKM-Produkte sind Dichtungen, Dichtungsringe, O-Ringe, Schläuche usw.
Butyl- oder Isobutylen-Isopren (IIR)
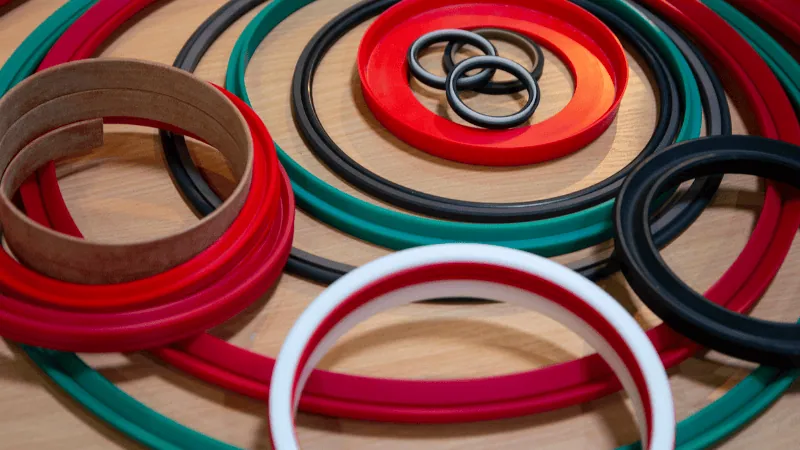
Butylkautschuk von IIR ist eine Mischung aus Isopren (Naturkautschuk). Er zeichnet sich durch gute Flexibilität sowie gute Alterungs-, Ozon- und Witterungsbeständigkeit aus.
Einige gängige IIR-Produkte sind elektrische Isolierungen, Schläuche für Reifen, Klebstoffe und Dichtmittel.
Urethan
Urethan ist ein organisches Elastomer mit ausgezeichneter Zugfestigkeit und Beständigkeit gegenüber Umwelteinflüssen. Es wird häufig als Dichtungsmittel und Schutzschicht eingesetzt und kann zu Dichtungen, Tüllen und Gebrauchsteilen verarbeitet werden.
Silikon-Gummi
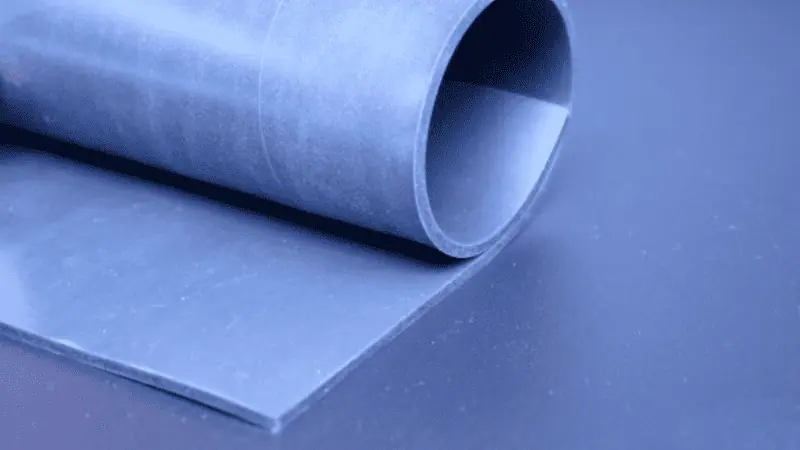
Silikon ist ein extrem robuster, aber dennoch weicher synthetischer Kautschuk. Er bietet hervorragende Witterungsbeständigkeit und schützt vor UV-Strahlung und Ozon. Silikonkautschuk existiert in verschiedenen Varianten, die seine mechanischen Eigenschaften und seine chemische Beständigkeit verbessern.
Silikon eignet sich aufgrund seiner guten Kompressionsfähigkeit hervorragend für Dichtungen. Wegen seiner angenehm weichen Haptik wird es häufig in Mensch-Maschine-Schnittstellen wie Silikontastaturen eingesetzt.
Formsilikon ist auch in der Lebensmittelindustrie weit verbreitet, da es eines der wenigen lebensmittelsicheren synthetischen Kautschukmaterialien (Latex) ist.
Schaumgummi
Schaumgummi ist ein poröses, schwammartiges Material, das aus synthetischem oder natürlichem Latex hergestellt wird. Dem Latex werden einige Stabilisatoren beigemischt, um Luftblasen einzubringen. Durch die Zugabe von Luftblasen verringert sich das Gewicht, während sich das Volumen erhöht.
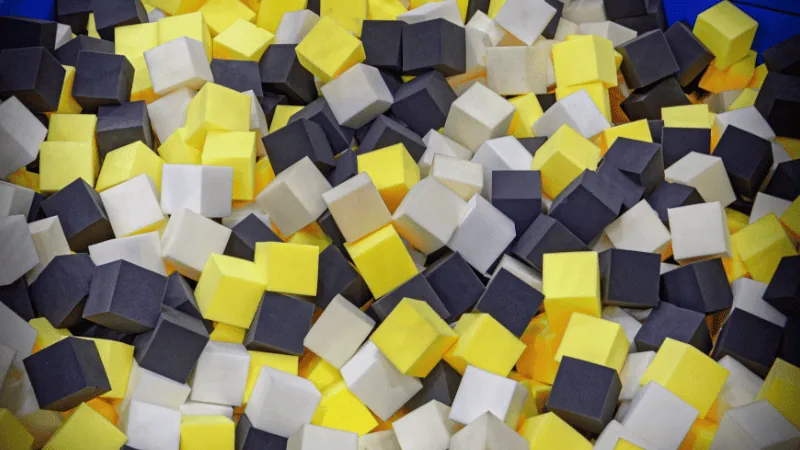
Schaumgummi weist schlechte mechanische Eigenschaften und geringe chemische Beständigkeit auf. Aufgrund der enthaltenen Luftblasen besitzt er jedoch eine gute Wärmebeständigkeit. Schaumgummi wird häufig als Isoliermaterial für Kälteprodukte wie Klimaanlagenrohre verwendet.
Darüber hinaus finden Sie Schaumgummi in Kissen und Verpackungsmaterialien.
Schaumgummi ist ein Formfaktor und kein Material. Es kann entweder aus natürlichen oder synthetischen Gummimischungen hergestellt werden. Daher können sich die Eigenschaften von Schaumgummi je nach Materialwahl ändern.
Dinge, die Sie berücksichtigen sollten, bevor Sie sich für ein Gummiformunternehmen entscheiden
Die Gummiformung ist ein flexibles und vielseitiges Fertigungsverfahren, das sich besonders für kundenspezifische Teile eignet. Schon eine Prozessänderung kann die Produktqualität und Präzision erheblich beeinträchtigen.
Bei der Auswahl eines Unternehmens für kundenspezifische Gummiformteile sollten Sie einen Hersteller wählen, der ein umfassendes Angebot an Formlösungen bietet, wie beispielsweise Hongju Silicone . Wenn ein Unternehmen lediglich Kompressionsformverfahren anbietet, schränkt dies Ihre Gestaltungsmöglichkeiten stark ein.
Ebenso sollte ein gutes Unternehmen für Gummiformteile verschiedene Materialoptionen anbieten , von Naturkautschuk bis hin zu synthetischen Lösungen. Nicht alle Materialien sind gleichwertig, und der Hersteller sollte Ihre Auswahl an Gummi nicht einschränken.
Fazit
Beim Gummiformen werden Rohelastomere in Präzisionskomponenten für Anwendungen in der Automobil-, Medizin- und Industriebranche umgewandelt. Mit Verfahren wie Spritzguss, Kompressions- oder Transferformen entstehen langlebige, chemikalienbeständige Teile mit komplexem Design.
Wählen Sie einen zuverlässigen Hersteller, der Qualität und Kosteneffizienz für kundenspezifische Gummiprodukte gewährleistet.
Holen Sie sich hochwertige, individuell geformte Gummiteile von Hongju
Hongju ist ein führender Hersteller und Lieferant von kundenspezifischen Formgummiprodukten in China. Zu unseren gefragtesten Verfahren zählen das Formpressen und das Flüssigsilikon-Spritzgießen. Wir bieten Ihnen bei Hongju kundenspezifische Formgummiprodukte und Rapid Prototyping innerhalb von 3–5 Werktagen.