Was ist Spritzguss?
Spritzgießen ist ein Verfahren zur Herstellung von Teilen mithilfe einer Form, in die geschmolzenes Material unter sehr hohem Druck eingespritzt wird. Der geschmolzene Kunststoff nimmt die in die Form eingeschnittenen Formen an und behält diese nach dem Abkühlen oder Aushärten bei. Spritzgießen eignet sich für viele Materialien, darunter Thermoplaste, Duroplaste und Elastomere.
Spritzgießmaschinen arbeiten mit geschlossenen Formen. Das bedeutet, dass die Form während des Einspritzvorgangs bereits geschlossen ist. Dadurch lassen sich mit Spritzgießen komplexere und präzisere Teile herstellen. Zudem entsteht weniger Materialverlust.

Mit diesem Fertigungsverfahren lassen sich Tausende oder Millionen von Teilen herstellen. Die hohen Anfangskosten des Spritzgießens resultieren aus den komplexen Werkzeugen, im Gegensatz zu einfacheren Fertigungsmethoden.
Das Spritzgussverfahren

Es gibt verschiedene Varianten des Spritzgießverfahrens . Allerdings folgen all diese Verfahren typischerweise ähnlichen Schritten, die durch die Konstruktion der Spritzgießmaschinen vorgegeben sind.
Spritzgießmaschinen bestehen aus drei Hauptabschnitten. Diese sind:
- Die Spritzeinheit
- Die Form
- Die Spanneinheit
Wie der Name schon sagt, presst die Spritzgießeinheit das geschmolzene Material in die Form . Sie besteht aber auch aus Teilen, die das Material, üblicherweise Kunststoffgranulat, zuführen und aufschmelzen.

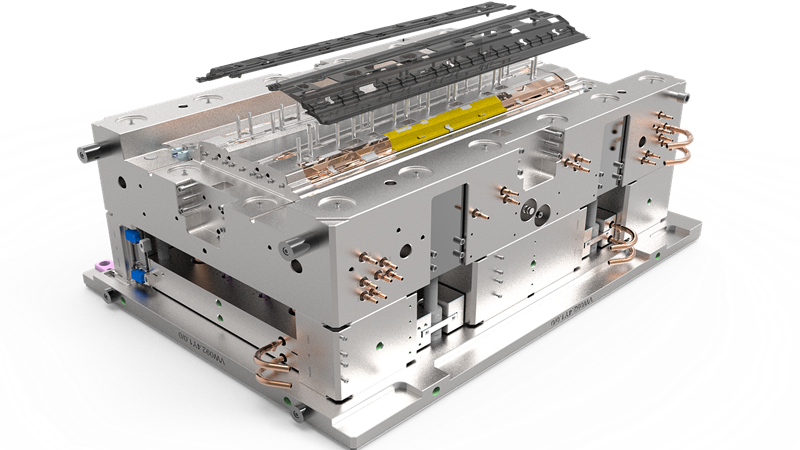
Die Form besteht aus zwei oder mehr Teilen, in die die Form des zu fertigenden Teils eingearbeitet wurde. Das Material wird in die Form eingespritzt, wo das Teil aushärtet und anschließend ausgeworfen wird.
Die Schließeinheit öffnet und schließt die Form in regelmäßigen Abständen . Sie ist geschlossen, um die Materialeinspritzung und die Formgebung des Formteils zu starten, und öffnet sich, sobald das Formteil zum Auswerfen bereit ist.
Der Formgebungsprozess lässt sich in den folgenden Schritten zusammenfassen.
Schritt 1: Formenerstellung
Die für das Spritzgießen verwendeten Formen können je nach Endprodukt relativ einfach oder sehr komplex sein. Eine Kunststoff-Spritzgießform kann lediglich aus einem Formhohlraum und einem Kern bestehen. Sie kann aber auch recht komplex sein und Einsätze, Seitenführungsnocken und weitere Bauteile erfordern.

Die Form muss vor Beginn der eigentlichen Herstellung aus einem geeigneten Material entworfen und bearbeitet werden.
Schritt 2: Schließen der Form
Beim Spritzgießen wird eine geschlossene Form verwendet. Das bedeutet, dass die Form geschlossen sein muss, bevor das Material eingeführt wird. Die Schließeinheit verschließt die beiden Formhälften und sorgt so für eine dichte Abdichtung.
Schritt 3: Materialzuführung
Nach Auswahl eines geeigneten Materials wird dieses in den Trichter der Spritzgießanlage gefüllt. Es kann mit geeigneten Zusatzstoffen wie Farbstoffen, Fasern, Weichmachern , Treibmitteln und Schmierstoffen vermischt werden.
Neben dem Trichter verfügt die Einspritzeinheit über eine in einem beheizten Zylinder befindliche Förderschnecke . Die Materialien werden durch die Förderschnecke vermischt und vorwärts transportiert. Im Inneren des Zylinders werden sie durch Hitze und Druck geschmolzen.
Die Abmessungen der Schnecke und des Zylinders sind so ausgelegt, dass der Druck des geschmolzenen Materials vor dem Einspritzen auf das erforderliche Niveau erhöht wird.
Schritt 4: Materialinjektion
Aus der Spritzeinheit wird der geschmolzene Kunststoff über ein System, das aus Angusskanal, Verteilerkanälen und Anschnitten besteht, in die Form eingespritzt.
Hierbei handelt es sich um eine Reihe von Kanälen und Öffnungen , die das Material in den Formhohlraum befördern.
Schritt 5: Abkühlen oder Aushärten
Sobald das Material in die Form eingespritzt ist, wird es für eine bestimmte Zeit gehalten. Dadurch hat das Material ausreichend Zeit abzukühlen bzw. auszuhärten. Der Kunststoff verfestigt sich dadurch. Kühlleitungen können eingesetzt werden, um die Aushärtungsgeschwindigkeit der Teile zu erhöhen.
Schritt 6: Öffnen der Form

Sobald die Teile fest sind, wird die Form durch die Schließeinheit geöffnet.
Schritt 7: Auswerfen des Teils
In diesem Schritt wird das fertige Teil aus der Form entnommen. Dies kann automatisch oder manuell erfolgen. Für manche Teile sind Auswerferstifte erforderlich. Eine hohe Auswerfergeschwindigkeit ist wichtig für kurze Zykluszeiten. Eine gute Formkonstruktion trägt dazu bei.
Schritt 8: Nachbearbeitung (optional)
Manche Teile erfordern Nachbearbeitung, bevor sie einsatzbereit sind. Dies kann so einfach sein wie das Entfernen von überschüssigem Material oder das Lasergravur bestimmter Details. Die Nachbearbeitung ist ein entscheidender Schritt bei der Herstellung vieler Spritzgussteile.

Arten des Spritzgießens
Die meisten Menschen denken bei Spritzguss an thermoplastisches Spritzgießen. Es ist jedoch nur eine von sieben Arten dieses Fertigungsverfahrens.
Diese sieben Varianten des Spritzgießverfahrens haben es ermöglicht, mit mehr Materialien zu arbeiten und neue Produktarten herzustellen.
Thermoplastisches Spritzgießen
Das thermoplastische Spritzgießen ist die gebräuchlichste Form dieses Herstellungsverfahrens. Diese Form des Spritzgießens wird zur Herstellung einer breiten Produktpalette eingesetzt, von Besteck und Flaschenverschlüssen bis hin zu Tastaturtasten und Sportgeräten.
Bei diesem Verfahren handelt es sich um ein thermoplastisches Elastomer , das beim Erhitzen schmilzt und beim Abkühlen wieder erstarrt. Das thermoplastische Material wird in der Spritzgießanlage aufgeschmolzen und in die Form gepresst, wo es abkühlt und die Formgebung beibehält.

Für dieses Verfahren können viele Thermoplaste verwendet werden, darunter ABS, Nylon, Polycarbonat , Polypropylen usw.
Duroplast-Spritzguss
Bei diesem Spritzgießverfahren werden Thermoplaste durch Duroplaste ersetzt. Duroplaste entstehen durch irreversible chemische Reaktionen und schmelzen beim Erhitzen nicht. Küchenknöpfe und Topfgriffe sind Beispiele für Produkte, die mit diesem Verfahren hergestellt werden.
Der Gesamtprozess ähnelt dem des Spritzgießens von Thermoplasten, allerdings sind die Zylinder in den Spritzgießanlagen in der Regel kürzer.

Darüber hinaus müssen die zum Formen der Duroplastteile verwendeten Werkstoffe speziell für das Spritzgießen entwickelt worden sein. Die Werkstoffe müssen unterhalb bestimmter Temperaturen stabil sein , um ein Aushärten im Spritzgießzylinder zu verhindern.
Spritzgießen von flüssigem Silikonkautschuk (LSR).
Das Spritzgießen mit flüssigem Silikonkautschuk ist ein Spritzgießverfahren, das auch einen Duroplast-Prozess beinhaltet. Im Gegensatz zum vorherigen Verfahren werden jedoch ein Basismaterial und ein Katalysator, die separat gelagert werden, zunächst vermischt, bevor sie in die Form eingespritzt werden . Anschließend erfolgt die Vulkanisation , und das Bauteil härtet in der Form der Form aus.
Dieses Spritzgussverfahren wird zur Herstellung von medizinischen Schläuchen , Spritzenstopfen, Schutzhüllen für Elektronikgeräte und Nasenpads für Brillen verwendet. Silikonkautschuk ist zudem sehr sicher, und das Verfahren wird sogar zur Herstellung von Schnullern für Babys eingesetzt.

Andere Spritzgussverfahren
Zusätzlich zu den oben genannten drei sind weitere Spritzgussverfahren, die Sie interessieren könnten:
- Mikrospritzguss: Wird zum Spritzgießen sehr kleiner Teile verwendet. Produzierte Teile können nur 0.1 Gramm wiegen, z. B. Uhrenräder.
- Mehrkomponentenspritzguss: Wird zur Herstellung von Teilen aus mehreren Materialien oder mehreren Farben verwendet. Es kann verschiedenfarbige Kunststoffmaterialien kombinieren und dazu verwendet werden, einem Teil eine Soft-Touch-Oberfläche zu verleihen.
- Einlegeformteil: Das thermoplastische oder duroplastische Polymer wird über ein eingelegtes Formteil gegossen, bevor die Form geschlossen wird. Metalleinsätze werden häufig bei der Herstellung verwendet. Kunststoffteile mit Metallgewinden.

- Two-Shot-Spritzguss: Dieses Spritzgussverfahren wird auch zur Herstellung von Kunststoffteilen verwendet, die Farben und Materialien kombinieren. Dabei kommen spezielle Formen zum Einsatz, in die … zwei Schüsse mit geschmolzenem Kunststoff werden in schneller Folge vorgestellt.
Mehr über diese Formgebungsverfahren können Sie in diesem Artikel lesen.
Gängige Materialien für den Spritzguss
Es gibt über 25,000 verschiedene Kunststoffe, die sich im Spritzgussverfahren verarbeiten lassen . Diese Materialien weisen ein breites Spektrum an Eigenschaften auf und eignen sich daher für eine stetig wachsende Anzahl von Anwendungen.
Elastomere
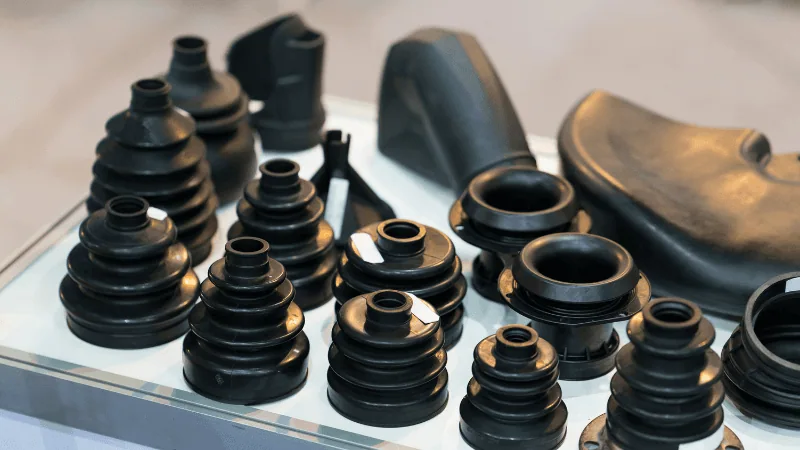
Elastomere sind Polymere, die eine ausgeprägte Elastizität aufweisen. Diese Materialien lassen sich auf ein Vielfaches ihrer ursprünglichen Größe komprimieren oder dehnen , ohne dabei dauerhaft verformt zu werden.
Materialien, die als Elastomere klassifiziert werden, sind in der Regel auch Duroplaste. Wie bereits erwähnt, bedeutet dies, dass sie nicht eingeschmolzen und durch Abkühlen in verschiedene Formen gebracht werden können.
Die beiden am häufigsten verwendeten Elastomere beim Spritzgießen sind flüssiger Silikonkautschuk und Naturkautschuk.
1. Flüssigsilikonkautschuk
Dieses duroplastische Elastomer entsteht durch die Reaktion zweier Komponenten , die durch Platin katalysiert wird. Das Material besitzt viele wertvolle Eigenschaften und wird neben zahlreichen Konsumgütern auch für medizinische Bauteile verwendet.
Chemisch gesehen bilden Ketten von Siloxanmolekülen das „Rückgrat“ dieses Elastomers .

Dieses Material wird in einem speziellen Verfahren, dem Flüssigsilikon-Spritzgießen, verarbeitet. Bei diesem Verfahren werden die beiden Hauptkomponenten zusammen mit Pigmenten und gegebenenfalls weiteren erforderlichen Zusätzen vermischt , bevor sie in die erhitzte Form eingespritzt werden.
Anstelle der Abkühlung ist es die chemische Reaktion namens Vernetzung, die dazu führt, dass sich dieses Material verfestigt.
LSR härtet sehr schnell aus und zeichnet sich durch ausgezeichnete Reißfestigkeit sowie Beständigkeit gegen Hitze, Öl und Wasser aus. Es ist außerdem sehr langlebig. LSR ist in verschiedenen Qualitäten erhältlich, je nach den gewünschten Eigenschaften des Endprodukts.

2. Naturkautschuk
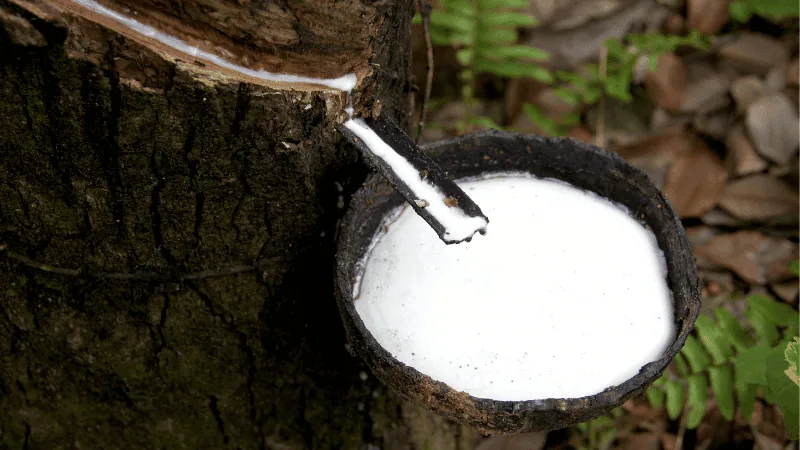
Auch Naturkautschukmischungen können im Spritzgussverfahren hergestellt werden. In diesen Situationen wird der Gummi im Wesentlichen in der erhitzten Form vulkanisiert.
Wie bei anderen Duroplasten erfordert das Spritzgießen von Naturkautschuk die sorgfältige Kontrolle vieler Prozessparameter, darunter Temperatur und Druck. Bestimmte Additive können zudem die Vulkanisationszeiten verlängern.
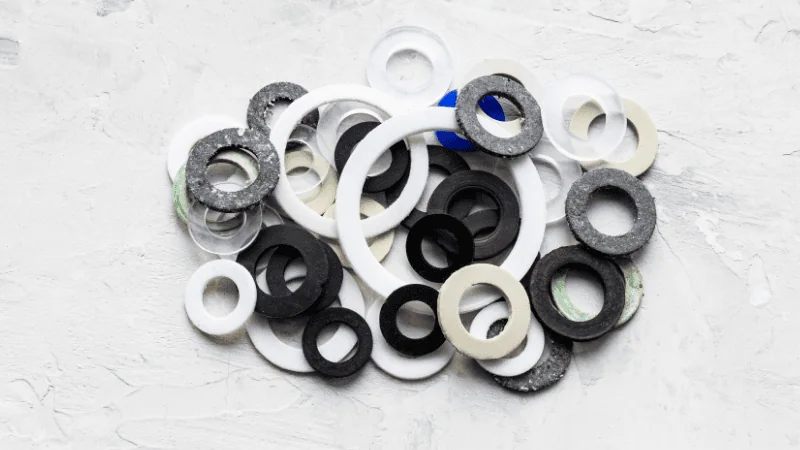
Silikonkautschuk wird in vielen Anwendungsbereichen gegenüber Naturkautschuk bevorzugt. Naturkautschuk findet jedoch weiterhin breite Anwendung, beispielsweise bei der Herstellung von Dichtungen.
Kunststoffe
Die zweite Gruppe der im Spritzgussverfahren verarbeiteten Werkstoffe sind Kunststoffe. Hierbei handelt es sich insbesondere um Thermoplaste und Duroplaste . Kunststoffe lassen sich leicht in verschiedene Formen bringen und behalten diese Form auch gut bei. Im Gegensatz zu Elastomeren ist es jedoch einfach, einen Kunststoff dauerhaft zu verformen.
1. Duroplaste
Duroplaste sind Werkstoffe, die nach dem Aushärten nicht mehr erweicht werden können. Die Aushärtung dieser Polymere erfolgt durch Aushärtung und nicht durch Abkühlung. Die Aushärtung ist ein chemischer Prozess, bei dem sich Polymerketten irreversibel vernetzen. Bei hohen Temperaturen verbrennen Duroplaste.
Das Spritzgießen von Duroplasten stellte im Vergleich zu Thermoplasten eine größere technische Herausforderung dar. Ohne die richtige Prozesssteuerung können die Materialien im Zylinder anstatt in der Form aushärten und erstarren.
Diese Herausforderung wurde durch die Änderung der Konstruktion von Schraube und Zylinder sowie durch die Verbesserung der Stabilität der Materialien bei höheren Temperaturen bewältigt.

Duroplaste weisen gegenüber Thermoplasten mehrere Vorteile auf, darunter:
- Bessere Hitzebeständigkeit
- Höhere Haltbarkeit
- Ermöglicht hochglänzende Oberflächen
- Bessere Dimensionsstabilität usw.
Andererseits sind Duroplaste auch spröde und können nicht recycelt werden.
Beispiele für Duroplaste, die im Spritzgussverfahren verwendet werden können, sind Epoxidharze , Phenolharze und Polyurethane.

Duroplaste werden zur Herstellung von Hochgeschwindigkeitslagern, Gehäusen für die Elektronik, Kunststoffkomponenten in Küchengeräten sowie Automobilteilen und -komponenten verwendet.
2. Thermoplaste
Das Spritzgießen von Thermoplasten war schon lange etabliert, bevor die Technologie auch für Duroplaste eingesetzt wurde. Daher sind Thermoplaste nach wie vor die am häufigsten verwendeten Werkstoffe im Spritzgießverfahren.
Thermoplaste sind Polymere, die beim Erhitzen schmelzen und beim Abkühlen erstarren. Die Erstarrung von Thermoplasten ist reversibel. Im Gegensatz zu Duroplasten besteht keine Gefahr, dass das Material im Zylinder dauerhaft aushärtet. Dadurch eignen sie sich besser für dieses Formgebungsverfahren.
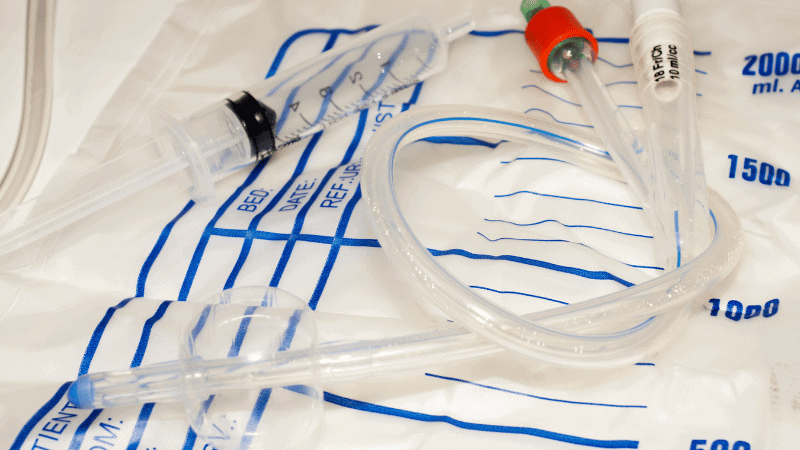
Thermoplaste haben viele gute Eigenschaften, darunter:
- Bessere Korrosions- und Chemikalienbeständigkeit als Duroplaste
- Große Duktilität
- Hervorragende Schlagfestigkeit
Der größte Vorteil von Thermoplasten liegt jedoch in ihrer hohen Recyclingfähigkeit. Dadurch lässt sich die durch diese Materialien entstehende Abfallmenge potenziell deutlich reduzieren. Andererseits weisen sie eine geringe Hitze- und UV-Beständigkeit auf.
Zu den häufig verwendeten Thermoplasten gehören:
- ABS
- Polypropylen (PP)
- Teflon
- Acrylic
- Polystyrol
- Kunststoffbälle
Thermoplaste werden zur Herstellung von Kunststoffbehältern, Möbeln, Küchengeräten, Autoteilen usw. im Spritzgussverfahren verwendet.
Prototyping und Design im Spritzguss
Prototyping ist ein wichtiger Schritt in der Anfangsphase des Spritzgießens. Ohne Prototyping könnten Sie Zehntausende oder Hunderttausende Dollar für ein fehlerhaftes Produkt ausgeben.
Auch beim Spritzgießen ist das richtige Design wichtig. Jedes verwendete Produktdesign sollte für den Spritzgussprozess optimiert sein.
- Bedeutung der Prototypenfertigung im Spritzguss
Prototypen sind frühe Muster des Endprodukts. Sie dienen dazu , Aussehen, Funktion und Leistung des Produkts nach der endgültigen Produktion zu testen.
Prototypen werden in vielen Herstellungsprozessen eingesetzt. Sie sind beim Spritzgießen wichtig, weil:
- Prototypen bestätigen, dass das Produkt wie erwartet funktioniert.
- Die Prototypenerstellung ermöglicht es Designern und Kunden, Problembereiche identifizieren im Design und Verbesserungen vornehmen.
- Prototyping hilft dabei, Merkmale zu identifizieren, die beim Spritzgießen möglicherweise nicht realisierbar sind.
- Potenzielle Nutzer können Feedback zu frühen Prototypen geben um die Herstellung unpopulärer Produkte zu verhindern.
- Beim Prototyping wird sichergestellt, dass der Kunde oder Kunde das Endprodukt vor Produktionsbeginn genehmigt.
- Durch das Prototyping werden Kosten vermieden, die entstehen würden, wenn ein fehlerhaftes Design in Produktion gehen würde.

Es gibt verschiedene Verfahren zur Prototypenerstellung für Spritzgussprodukte. Eine Möglichkeit ist der Einsatz von 3D-Druck . Dies kann eine sehr kostengünstige Option für die Prototypenerstellung sein, hat aber auch ihre Grenzen.
Spritzguss eignet sich auch für die Prototypenherstellung. Prototypenformen kosten nur einen Bruchteil der Kosten von Serienformen. Mehr über diese beiden Prototypenoptionen erfahren Sie in diesem Artikel.
- Entformungsschrägen im Spritzgussdesign beherrschen

Ein Entformungsschrägwinkel ist eine leichte Verjüngung der senkrechten Wände des Formteils, die sicherstellt, dass diese nicht parallel zu den Formwänden verlaufen. Dadurch wird die Reibung zwischen dem fertigen Teil und den Formwänden beim Auswerfen reduziert.
Formschrägen erleichtern die Entnahme fertiger Teile aus der Form. Dadurch bieten sie zusätzliche Vorteile wie:
- Verbesserte Oberflächenfinish an Formteilen
- Erhöhte Lebensdauer von Schimmelpilzen
- Hilft, Texturen auf fertigen Teilen zu bewahren
- Verbessert die Teileintegrität
- Reduziert Zykluszeiten aufgrund höherer Ausstoßgeschwindigkeiten usw.

Alle vertikalen Flächen sollten eine Schräge von mindestens 0.5 Grad aufweisen. Allerdings ist es oft notwendig, mehr als diese Menge aufzutragen.
Bei einer leichten Textur des fertigen Teils sollte der Entformungswinkel beispielsweise etwa 3 Grad betragen. Bei starker Texturierung sollte der Entformungswinkel mindestens 5 Grad betragen.
Zu den weiteren Merkmalen, die eine Berücksichtigung des Formschrägenwinkels erfordern, gehören Gewinde, Löcher und Rippen.
Die Formschrägen gehören zu den wichtigsten Konstruktionsmerkmalen, die Sie vor Produktionsbeginn mit Ihrem Hersteller besprechen sollten.
Systeme und Werkzeuge im Spritzguss
Die in der Spritzgusstechnik eingesetzten Systeme und Werkzeuge sind alles andere als einfach. Selbst einfachste, schmucklose Teile erfordern mitunter recht komplexe Systeme, um eine optimale und kostengünstige Produktion ohne Qualitätseinbußen zu gewährleisten.
- Rolle von Kühlsystemen beim Spritzgießen
Die Kühlung ist ein oft unterschätzter Bestandteil des Spritzgießprozesses. Trotzdem ist sie eines der wichtigsten Systeme für eine erfolgreiche und kosteneffiziente Teilefertigung.
Die Kühlung ist beim Spritzgießen unerlässlich, da sie sicherstellt, dass das Material aushärtet und die Form des Formteils vor dem Auswerfen beibehält. Um die Produktionszeiten so kurz wie möglich zu halten , muss die Kühlung so schnell wie möglich erfolgen.

Spritzgegossene Teile können mit Luft oder Wasser gekühlt werden. Luftkühlung ist für Teile mit geringem Kühlbedarf ausreichend, führt aber dennoch zu längeren Zykluszeiten und gibt die Wärme an die Umgebung ab.
Die Wasserkühlung ist effektiver, da Wasser ein besserer Wärmeleiter ist. Das „Wasser“ ist in diesem Fall ein Gemisch aus Wasser, Glykol, Biozid und weiteren Substanzen, die für eine bessere Kühlung sorgen oder Probleme wie Bakterienwachstum und Korrosion verhindern.
Richtig implementierte Kühlsysteme beim Spritzgießen bieten unter anderem folgende Vorteile:
- Reduzierung der Zykluszeiten. Dies führt zu einer schnelleren und damit niedrigeren Produktionskosten.
- Weniger Teilefehler durch ungleichmäßige Abkühlung des Formteils, z. B. Verzug und Einfallstellen
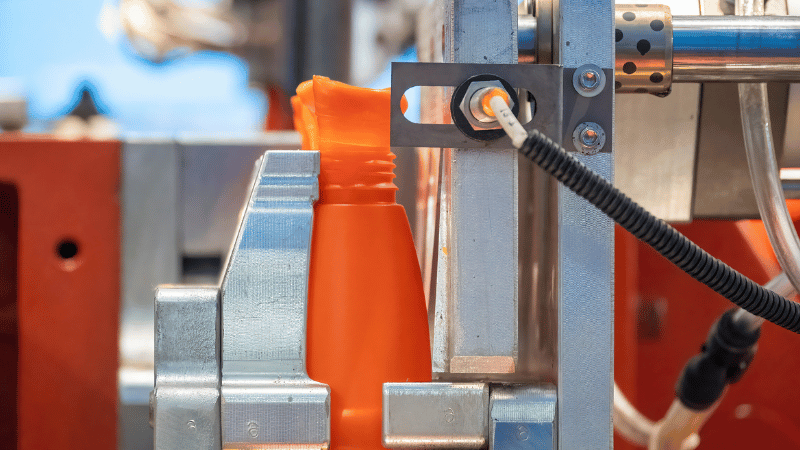
Die in der Spritzgießtechnik verwendeten Kühlsysteme können sehr komplex sein. Mehr dazu erfahren Sie in diesem Artikel.
- Optimierung von Toleranzen beim Spritzgießen
Fertigungstoleranzen gewährleisten, dass die vorgegebenen Konstruktionsmaße des fertigen Produkts innerhalb eines bestimmten Bereichs liegen . Dadurch wird sichergestellt, dass ein gefertigtes Teil die für seine Funktion erforderliche Größe aufweist. Dies ist auch dann wichtig, wenn das Produkt Teil einer Baugruppe ist.

Ohne das richtige Fachwissen kann die Herstellung von Teilen mit den richtigen Toleranzen eine große Herausforderung sein, weil:
- Spritzgussteile schrumpfen beim Abkühlen um ein gewisses Maß.
- Verwerfungen, Einsenkungen und andere Verformungen, die bei Spritzgussteilen auftreten können, können die Abmessungen der Teile verändern.
Grundsätzlich gilt: Je enger die erforderlichen Toleranzen, desto teurer der Herstellungsprozess. Um engere Toleranzen zu erreichen, ist bei der Materialauswahl und der Bearbeitung der Form eine größere Sorgfalt geboten.
Es erfordert außerdem eine genauere Überwachung der Prozessparameter.

Zu den Maßnahmen, die ergriffen werden können, um engere Toleranzen zu erreichen, gehören:
- Auswahl von Materialien mit gut vorhersehbaren Schrumpfraten.
- Auswahl eines Formmaterials, das sich über alle Produktionszyklen hinweg konsistent verhält.
- Optimieren Sie die Kühlung des Spritzgussteils.
- Verwenden Sie Sensoren, um Prozessparameter genau zu messen, z Einspritzdruck und Temperaturen während des gesamten Zyklus.
- Vermeiden Sie Konstruktionsmerkmale, die wahrscheinlich zu Mängeln führen, wie z. B. dicke Wände.
- Automatisieren Sie Prozesskontrollen, damit Parameter automatisch angepasst werden können, um sie innerhalb bestimmter Grenzen zu halten.

Der Kunde muss die Fertigungstoleranzen für sein Bauteil kennen. Bauteile, die bestimmte Funktionen erfüllen sollen, müssen festgelegte Toleranzen einhalten, um diese korrekt auszuführen. Soll ein Bauteil in eine Baugruppe integriert werden, muss es ebenfalls bestimmte Toleranzen erfüllen, um in die Baugruppe zu passen.
Für den Hersteller ist die Optimierung der Toleranzen wichtig , da sie zu einer geringeren Ausschussquote führt. Jedes Ausschussteil bedeutet Abfall, und eine hohe Ausschussquote verteuert den Produktionsprozess.
Techniken und Prozesse im Spritzguss
Die richtigen Werkzeuge sind wichtig für gute Ergebnisse beim Spritzgießen. Es gibt jedoch weitere Faktoren, die zu guten Ergebnissen und einem erfolgreichen Produktionszyklus beitragen.
Kurze Zykluszeiten und ein effektives Qualitätskontrollsystem sind zwei solcher Faktoren.
Strategien zur Reduzierung der Zykluszeit beim Spritzgießen
Eine kurze Zykluszeit ist eines der wichtigsten Ziele beim Spritzgießen. Eine prozentuale Reduzierung der Zykluszeiten kann zu jährlichen Einsparungen in Höhe von Tausenden bis Zehntausenden von Dollar pro Maschine führen.
Im Folgenden werden einige Ansätze zur Reduzierung der Zykluszeiten beim Spritzgießen erläutert.
1. Feinabstimmung Ihrer Maschine
Leistungsprobleme können zu längeren Einspritzzeiten führen . Dies ist insbesondere bei älteren Maschinen problematisch, die möglicherweise nicht konstant die korrekten Einspritzgeschwindigkeiten und -drücke erreichen. Dadurch kann es in manchen Fällen länger dauern, bis die Form gefüllt ist.
Die langsame Formfüllung verlängert die Zykluszeiten und kann zudem zu Teilefehlern und damit zu einer höheren Ausschussquote führen. Dies bedeutet, dass die Auftragsabwicklung noch länger dauert.
Am besten lässt sich dies vermeiden, indem man die Maschinen durch regelmäßige und sachgemäße Wartung in einem einwandfreien Betriebszustand hält.

2. Optimieren Sie das Formendesign für die Kühlung
Die Abkühlung beansprucht die meiste Zeit im Spritzgießprozess. Die Abkühlgeschwindigkeit wird maßgeblich durch die Konstruktion des Werkzeugs beeinflusst.
Ihre Form sollte so konstruiert sein, dass eine gute Verteilung des Kühlmittels gewährleistet ist. Die Kühlkanäle sollten ebenfalls so angeordnet sein, dass optimale Kühlraten erzielt werden. Sie sollten zudem regelmäßig gereinigt und in einwandfreiem Zustand gehalten werden.
Eine gute Kühlung reduziert auch Teilefehler . Das bedeutet weniger Ausschuss und somit eine schnellere Produktlieferung.
3. Verwenden Sie dünnere Wände
Dünnere Wände ermöglichen schnelleres Einspritzen und schnellere Abkühlung. Dies hat einen erheblichen Einfluss auf die Zykluszeit . Wählen Sie die dünnste Wandstärke, die noch ein brauchbares Bauteil ergibt.
4. Überdenken Sie die Materialauswahl

Manche Materialien fließen leichter oder können bei höherem Druck eingefüllt werden. Dies bedeutet, dass die Füllzeit, die ebenfalls einen erheblichen Teil der gesamten Zykluszeit ausmacht, reduziert werden kann. Vielleicht haben Sie an ein bestimmtes Material gedacht, aber es wäre vielleicht eine gute Idee, zu sehen, was es sonst noch gibt.
5. Arbeiten Sie mit den richtigen Leuten zusammen
Die richtigen Leute haben die richtigen Ideen, wie Sie Ihre Werkzeugkonstruktion optimieren , das richtige Material auswählen und den richtigen Ansatz für das Spritzgießen finden können.
Sie benötigen außerdem Fachkräfte, die in der Lage sind , kleine Anpassungen vorzunehmen, die sich während des Prozesses auf die Zykluszeiten auswirken können. Diese Anpassungen vorzunehmen, ohne die Zykluszeiten zu verlängern oder die Teilequalität zu beeinträchtigen, ist eine Fähigkeit, die Zeit zum Erlernen braucht.

In einigen Fällen sind möglicherweise Anpassungen an einer bestimmten Maschine erforderlich, die nur mit dieser Maschine funktionieren. Das bedeutet, dass Sie mit Personen zusammenarbeiten müssen, die schon oft mit dieser bestimmten Maschine gearbeitet haben.
Qualitätskontrolle im Spritzgussprozess
Qualitätskontrolle ist beim Spritzgießen unerlässlich, da nicht alles hundertprozentig nach Plan verläuft. Mindestens einige Dinge werden schiefgehen, und in solchen Fällen ist es wichtig, Systeme zu haben , die Fehler frühzeitig erkennen, damit Korrekturmaßnahmen ergriffen werden können.
Es gibt verschiedene Möglichkeiten, die Qualitätskontrolle beim Spritzgießen umzusetzen, darunter:
- Kommunikation und Zusammenarbeit zwischen Herstellern, Kunden und Endbenutzern.
- Neugestaltung von Produkten für den Spritzgussprozess

- Installation von In-Prozess-Inspektions- und Kontrollgeräten
- Beheben von Herstellungsproblemen, sobald sie während des Produktionsprozesses auftreten
Hersteller müssen zudem in kontinuierliche Verbesserung investieren, um sicherzustellen, dass sie mit den besten verfügbaren Spritzgusswerkzeugen und -methoden arbeiten. Sie sollten außerdem Maßnahmen ergreifen, die das Wiederauftreten vergangener Fehler verhindern.
Auswahl eines Silikonspritzgussherstellers
Die Herstellung hochwertiger Silikonprodukte beginnt mit der Auswahl des richtigen Herstellers für Silikonspritzguss . Zu den wichtigsten Faktoren, die Sie bei der Auswahl eines Herstellers für Silikonspritzguss berücksichtigen sollten, gehören:
- Erfahrung: Viele der im Spritzguss erforderlichen Fachkenntnisse erfordern Zeit, um sie zu erlernen. Ein Hersteller mit mehrjähriger Erfahrung verfügt über umfangreiche Erkenntnisse aus vergangenen Erfolgen und Misserfolgen.
- Mannschaft: Neben Erfahrung ist auch das richtige Team entscheidend. Spritzguss erfordert Zusammenarbeit mit Experten in den Bereichen Werkzeugkonstruktion, Prozesssteuerung, Qualitätskontrolle, Kundenbetreuung usw.
- Prototyping-Fähigkeit: Durch schnelles Prototyping, insbesondere durch den Einsatz von Technologien wie der CNC-Bearbeitung, kann sichergestellt werden, dass Ihr Produkt die frühen Entwurfsphasen schnell durchläuft. Ein guter Hersteller kann einen Prototyp innerhalb von Tagen statt Wochen fertig haben.

- Variable Kapazität: Manche Hersteller kommen nur dann in Frage, wenn große Mengen eines Produkts hergestellt werden. Manchmal benötigt man jedoch kleinere Mengen für einen Nischenmarkt. Hersteller, die dieses Bedürfnis befriedigen können, können entscheidend für den Erfolg eines Produkts sein.
- Seitenwechsel: Ein Produkt, das man nicht rechtzeitig bekommt, nützt nichts. Sie sollten immer einen Hersteller wählen, der sich zu einem schnellen Liefertermin verpflichten kann.
Hongju Silicone verfügt über mehr als 20 Jahre Erfahrung im Bereich Silikon-Spritzguss. Ihre Liefergeschwindigkeit ist unübertroffen, ebenso wie ihre Erfolgsbilanz bei der Herstellung hochwertiger Silikonkautschukteile.
Sie sind ein Beispiel für einen Hersteller, der die oben genannten Kriterien erfüllt.
Fazit
Spritzgießen zählt heute zu den besten Herstellungsverfahren für Kunststoffe. Dank ihm können wir viele Produkte des täglichen Gebrauchs zu erschwinglichen Preisen erwerben. Spritzgießen ist die ideale Fertigungsoption für die Massenproduktion.
Um beim Spritzgussverfahren optimale Ergebnisse zu erzielen, müssen in verschiedenen Phasen die richtigen Entscheidungen getroffen werden. Dazu gehören die Konstruktion einer guten Form, die Auswahl eines exzellenten Herstellers und die Implementierung von Qualitätskontrollmaßnahmen.
Fragen Sie Hongju Silicone nach Spritzguss
Sich mit dem Thema Spritzgießen auseinanderzusetzen, kann eine Herausforderung sein. Die richtige Spritzgießmethode oder das passende Material aus über 25,000 verfügbaren Optionen auszuwählen, kann zunächst schwierig erscheinen. Hier können Sie auf die Erfahrung und Expertise des Teams von Hongju Silicone vertrauen . Kontaktieren Sie uns, um alles Wissenswerte über Spritzgießen zu erfahren und wie es die Lösung für Ihre Bedürfnisse sein kann.