Einigen Experten zufolge werden im Jahr 2024 5.9 Millionen Tonnen Kunststoffprodukte im Spritzgussverfahren hergestellt. Bis 2029 soll dieser Wert auf 7.24 Millionen Tonnen steigen. Angesichts der immensen Beliebtheit von spritzgegossenen Kunststoffprodukten heutzutage ist dies kaum verwunderlich.
In diesem Artikel untersuchen wir das Kunststoffspritzgießen detailliert , einschließlich der einzelnen Prozessschritte, der Maschinenkomponenten, der verwendeten Materialien und mehr. Wir vergleichen das Spritzgießen außerdem mit dem immer beliebter werdenden 3D-Druckverfahren.
Was ist Kunststoffspritzguss?
Beim Kunststoffspritzgießen wird ein Kunststoffmaterial geschmolzen und in eine dicht verschlossene Form eingespritzt. Das geschmolzene Material verbleibt in der Form, bis es erstarrt und deren Form annimmt, wodurch das Kunststoffteil entsteht.
Spritzgießen kann zur Herstellung von Produkten aus verschiedenen Polymeren , einschließlich Duroplasten und Elastomeren, eingesetzt werden. Dieses Verfahren wird jedoch hauptsächlich mit Thermoplasten in Verbindung gebracht.
Unternehmen, die Kunststoffprodukte verwenden oder verkaufen, können aus einer Vielzahl von Herstellungsverfahren wählen , darunter Formpressen , Blasformen, Extrusion und Rotationsformen. Spritzgießen ist jedoch aufgrund von Vorteilen wie den folgenden weit verbreiteter:
- Designkomplexität: Mit dem Spritzgussverfahren lassen sich Teile mit einem hohen Detaillierungsgrad und einer hohen Komplexität herstellen. Dies ist auf die Natur des Prozesses sowie auf Fortschritte bei der Formenkonstruktion und -bearbeitung zurückzuführen.
- Konsistenz: Das Spritzgießen ermöglicht eine genauere Kontrolle der Prozessparameter. Mit einer einzigen Form können Millionen von Teilen mit geringen Abweichungen hergestellt werden.
- Niedrige Stückkosten: Beim Spritzgießen in der Massenproduktion sind die Stückkosten sehr gering. Denn die Kosten für eine einzelne Form, das teuerste Bauteil, können sich auf Millionen Einzelteile verteilen.
- Qualität: Durch die bessere Kontrolle des Prozesses und einen hohen Automatisierungsgrad können beim Spritzgießen qualitativ hochwertigere Produkte erzielt werden als mit anderen Kunststoffformungsverfahren.
- Energie- und Materialeffizienz: Bei der Massenproduktion verbraucht das Spritzgießen für die Herstellung jedes einzelnen Teils nur sehr wenig Energie. Durch die geschlossenen Formen entsteht zudem nur sehr wenig Materialverschwendung.
Herstellungsprozess des Kunststoffspritzgusses
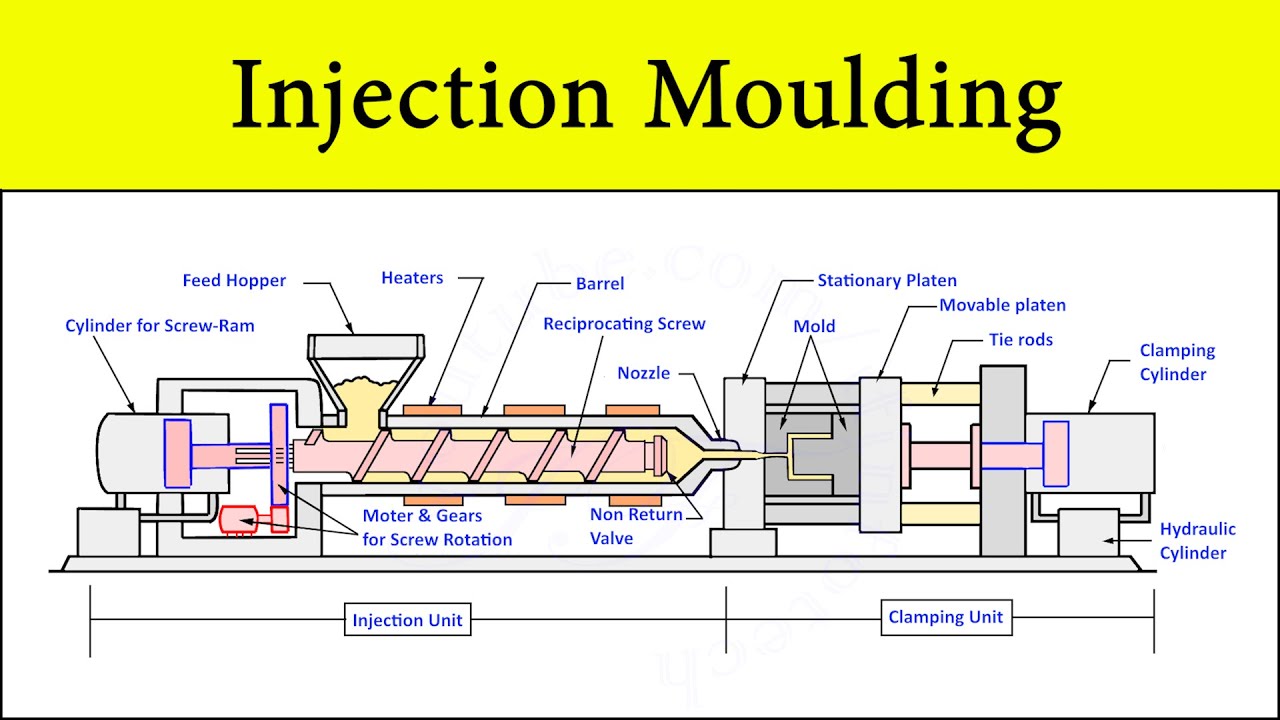
Der Kunststoffspritzgießprozess lässt sich in die folgenden fünf Schritte zusammenfassen . Aufgrund des zyklischen Produktionsablaufs laufen einige Schritte parallel ab. Dies beschleunigt den Prozess und hält die Produktionszeiten kurz.
#1: Materialzuführung
Das Rohmaterial aus Kunststoff wird über einen Trichter in den Maschinenzylinder eingeführt. Das Material liegt üblicherweise in Form von Granulat vor und kann aus Neuware, Recyclingmaterial oder einer Mischung aus beidem bestehen.
Im Inneren des Zylinders werden die Kunststoffgranulate durch den Druck der Förderschnecke und die Wärme von Heizelementen außerhalb des Zylinders geschmolzen. Die Temperatur des geschmolzenen Materials muss sorgfältig kontrolliert werden, um ein effizientes Einspritzen und Umformen des Bauteils zu gewährleisten.
#2: Spannen der Form
Die einzelnen Formteile werden unter hohem Druck zusammengepresst. Der Hohlraum im Inneren der Form bestimmt die Form des Endprodukts. Die Form muss unter hohem Druck verpresst werden, um zu verhindern, dass das geschmolzene Material aus dem Hohlraum austritt.
#3: Einspritzung in die Form
Sobald der geschmolzene Kunststoff das Ende des Zylinders erreicht , öffnet sich der Angusskanal, und das geschmolzene Material am vorderen Ende des Zylinders wird unter hohem Druck in den Formhohlraum gepresst. Dies geschieht durch die Vorwärtsbewegung der Förderschnecke.
Der Spann- und Einspritzdruck muss ausgeglichen sein, um Grate (Materialüberlauf) zu begrenzen.
#4: Halten und Kühlen
Während der Haltephase bleibt die Schraube an Ort und Stelle, nachdem der richtige Druck erreicht wurde. Dies hat drei bemerkenswerte Vorteile, nämlich:
- Dadurch wird sichergestellt, dass der Formhohlraum vollständig mit Material gefüllt ist
- Es verhindert den Rückfluss des Materials in das Fass
- Es reduziert das Schrumpfen des Formteils
Nach dem Halten wird das Teil noch etwas länger in der Form gehalten, damit es genügend Zeit hat , abzukühlen, zu erstarren und seine richtige Form zu behalten, bevor es ausgeworfen wird.
#5: Auswerfen und Nachbearbeitung
Sobald das Teil ausreichend abgekühlt ist , werden die Formhälften getrennt, und das geformte Teil fällt entweder heraus oder wird mithilfe von Auswerferplatten oder -stiften ausgeworfen.
Je nach Bauteil kann vor dem Verpacken und Versenden eine Nachbearbeitung erforderlich sein. Dies kann beispielsweise das Entfernen von Graten oder das Lasergravieren umfassen. Die Nachbearbeitung kann automatisiert oder manuell erfolgen.
Komponenten für Spritzgießmaschinen
Die Teile von Kunststoffspritzgießmaschinen lassen sich in drei Kategorien einteilen: Spritzeinheit, Form und Schließeinheit.
Die Spritzeinheit
Die Einspritzeinheit besteht aus Trichter, Zylinder, Kolbenschnecke und Heizbändern. Diese erfüllen folgende Funktionen:
- Trichter: Dies ist die Öffnung, durch die die Kunststoffpellets in das Fass eingeführt werden.
- Fass: Dies ist das Gehäuse für die Kolbenschnecke. An einem Ende befinden sich die Polymerpellets, am anderen Ende das geschmolzene Material.
- Kolbenschnecke: Durch die rotierende und hin- und hergehende Bewegung der Schnecke wird das Material von einem Ende des Zylinders zum anderen gedrückt. Die Schnecke übt auch den Druck aus, der zum Einspritzen des geschmolzenen Materials in die Form erforderlich ist.
- Heizbänder: Diese werden außerhalb des Zylinders platziert, um ihn zu erhitzen und dabei zu helfen, das Kunststoffmaterial zu schmelzen und es vor dem Einspritzen auf einer bestimmten Temperatur zu halten.
Form
Die Form ist der Teil, der den geschmolzenen Kunststoff in die gewünschte Form bringt. Es besteht aus zwei oder mehr separaten Teilen, die zusammengeklemmt werden, um den Hohlraum in der Form des Endprodukts zu bilden.
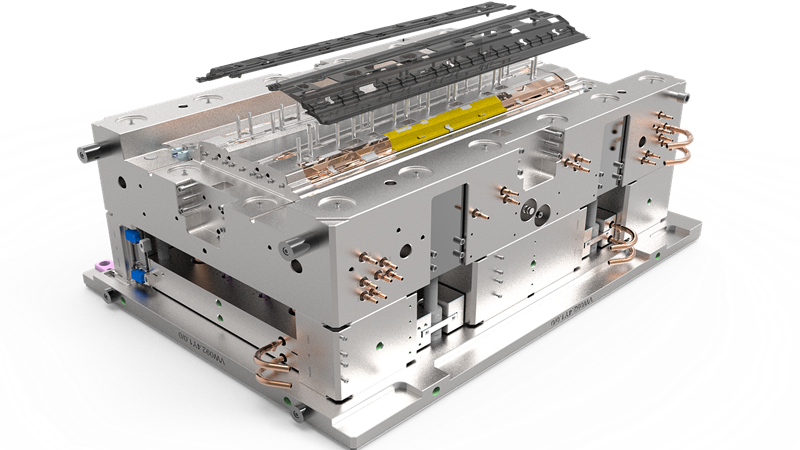
Typische Formteile sind:
- Hohlraum: Dieses Teil ist fest und schafft den Raum, in den das Kunststoffmaterial eingespritzt wird.
- Kerndurchmesser: Der Kern ist der bewegliche Teil der Form und passt in die Kavität, um die Form des endgültigen Teils zu erzeugen.
- Nebenwirkung: Dabei handelt es sich um Einsätze, die dazu dienen, Hinterschneidungen im Formdesign zu erzielen.
- Kühlkanäle: Diese ermöglichen, dass ein Kühlmittel durch die Form fließt, um das Teil schneller abzukühlen.
- Auswerferstifte/ Auswerferplatten: Diese helfen dabei, das abgekühlte Teil aus der Form zu lösen.
Bei jedem Fertigungsprojekt ist die Form in der Regel die teuerste Komponente. Die anderen Teile der Spritzgießmaschine können bei der Herstellung verschiedener Produkte wiederverwendet werden. Die Form muss jedoch für jedes neue Produkt ersetzt werden. Selbst eine geringfügige Änderung im Teiledesign kann die Anfertigung einer neuen Form erforderlich machen.
Für die Serienfertigung wird hochfester Stahl verwendet. Die Bearbeitung solcher Werkstoffe ist kostspielig und kann sich bei komplexen Bauteilen mit hohen Präzisionsanforderungen noch weiter verteuern. Um diese Kosten zu senken, kann die Prototypenfertigung mit günstigeren Materialien erfolgen.
Die Schließeinheit
Die Schließeinheit erzeugt den Druck, der die beiden Formhälften fixiert. Sie besteht aus einer beweglichen Platte, die mit dem Formkern verbunden ist. Die Bewegung erfolgt mittels Hydraulik, Kniehebelmechanismus oder Magnetmodul.
Arten des Kunststoffspritzgusses
Es gibt verschiedene Spritzgussverfahren für unterschiedliche Materialarten, beispielsweise für Duroplaste und Flüssigsilikonkautschuk . Aber auch herkömmliche Thermoplaste lassen sich auf mehr als eine Weise verarbeiten.
Konventionelles Spritzgießen
Dies ist das oben beschriebene Spritzgießverfahren. Ein geeignetes thermoplastisches Material wird geschmolzen, in eine Form eingespritzt und abgekühlt. Das geschmolzene Material erstarrt in der durch die beiden Formhälften vorgegebenen Form.
Das konventionelle Spritzgießen ist eines der am häufigsten angewandten Verfahren. Dank seiner Einfachheit lassen sich mit nur einer Form Millionen von Produkten herstellen. Dieses Verfahren wird beispielsweise zur Herstellung von Flaschenverschlüssen verwendet.
Multi-Shot-Spritzguss
Dies ist eine Form des Mehrkomponenten-Spritzgießens, bei der zwei oder mehr Spritzeinheiten zum Einsatz kommen. Diese Spritzeinheiten enthalten unterschiedliche Materialien, die nacheinander eingespritzt werden und so einen Schichteffekt erzeugen.
Das Mehrkomponenten-Spritzgießen kann durch Drehen der Form von einer Spritzeinheit zur anderen oder durch die Konstruktion der Form mit zwei Angüssen erreicht werden.
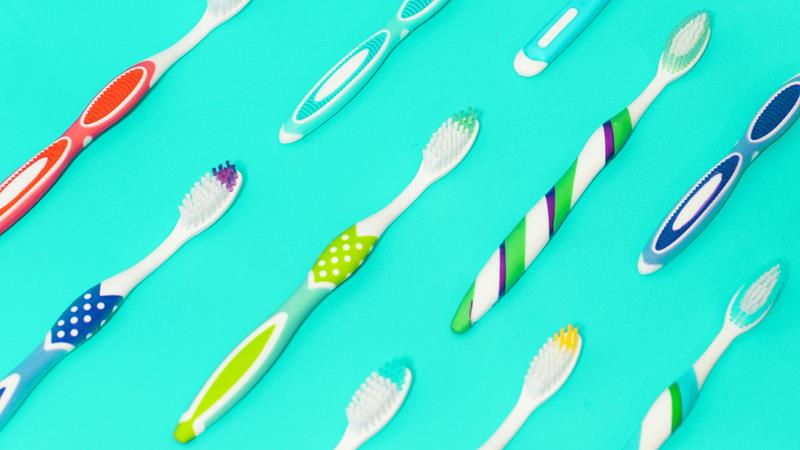
Das Mehrkomponenten-Spritzgießen dient der Erzielung verschiedener Effekte , darunter die Herstellung von Bauteilen aus verschiedenen Materialien oder die Erzeugung einer Soft-Touch-Oberfläche. Zu den mit diesem Verfahren hergestellten Produkten zählen Zahnbürsten, Plastikbecher, Gehäuse für Elektrowerkzeuge usw.
Mikrospritzguss
Es handelt sich um das Spritzgießen von Teilen mit einem Gewicht zwischen 0.1 und 1 Gramm. Die Teile sollten zudem Toleranzen zwischen 10 und 100 Mikrometern aufweisen.
Das Grundverfahren des konventionellen Spritzgießens gilt auch für das Mikrospritzgießen, jedoch erfordert das Spritzgießen in diesem Maßstab besondere Berücksichtigung. Dazu gehören:
- Mikroformen: Die für diesen Prozess verwendeten Formen sind in jeder Hinsicht klein. Die Bearbeitung der Formen erfordert den Einsatz spezieller Werkzeuge und Techniken, darunter Präzisions-CNC und EDM.
- Schussgröße: Die in die Form eingespritzte Materialmenge kann Bruchteile eines Gramms betragen. Dies erfordert Spritzeinheiten, die eine sehr hohe Förderauflösung erreichen können.
- Präzision: Aufgrund der Größe und Anwendung der mit dieser Methode hergestellten Teile weisen sie geringere Toleranzen auf als Teile, die mit anderen Spritzgussverfahren hergestellt werden.
Das Mikrospritzgießen wird zur Herstellung von Kunststoffteilen für viele Anwendungen eingesetzt, darunter Smartphone-Komponenten, Medikamentenverabreichungssysteme, Hörgerätekomponenten, Motorteile usw.
Formteil einlegen
Beim Insert Molding, einer Form des Spritzgießens, wird das Material um ein bestehendes Kunststoff- oder Metallteil gespritzt. Beispielsweise kann das Material um ein metallisches Schraubengewinde gespritzt werden, um ein Kunststoffteil mit einem stabileren Gewinde herzustellen.
Der geschmolzene Kunststoff kühlt um den Einsatz herum ab und bildet so eine dauerhafte Verbindung zwischen den beiden. Dadurch entstehen stabile und dennoch leichte Bauteile.
Bei diesem Verfahren wird der Einsatz vor dem Einspritzen in die Form eingelegt. Dies kann manuell oder automatisiert erfolgen, um höhere Qualität und Konsistenz sowie kürzere Zykluszeiten zu erzielen. Beispiele für im Einlegeverfahren hergestellte Teile sind Stecker, Schrauben, Stifte mit Kunststoffköpfen usw.
Wie wählt man Kunststoffmaterial für den Spritzguss aus?
Die Materialauswahl ist ein entscheidender Punkt im Spritzgießprozess . Das gewählte Material beeinflusst Prozessparameter, Produktionszeiten und Werkzeugmaterialien. Noch wichtiger ist jedoch, dass es auch die Eignung des fertigen Teils für die jeweilige Anwendung bestimmt.
Halbkristalline vs. amorphe Thermoplaste
Kunststoffe für das Spritzgießen sind typischerweise entweder teilkristallin oder amorph . Bei amorphen Kunststoffen sind die Polymerketten , die die Molekularstruktur bilden, zufällig miteinander verknäuelt. Bei teilkristallinen Polymeren weisen die Polymerketten eine gewisse Struktur auf.
Dieser Unterschied in der Molekularstruktur beeinflusst bestimmte Eigenschaften von Thermoplasten , darunter ihr Verhalten bei Hitze, ihre Transparenz, ihre Chemikalienbeständigkeit und ihre Dauerfestigkeit. Zu den typischen Eigenschaften von teilkristallinen Thermoplasten gehören:
- Hohe Deckkraft
- Scharfe Schmelzpunkte
- Hohe Dauerfestigkeit
- Gute chemische Beständigkeit
- Lässt sich mit Lösungsmitteln und Klebstoffen nicht leicht verkleben
Gängige Beispiele für teilkristalline Thermoplaste sind Polypropylen, Polyethylenterephthalat (PET) und HDPE.
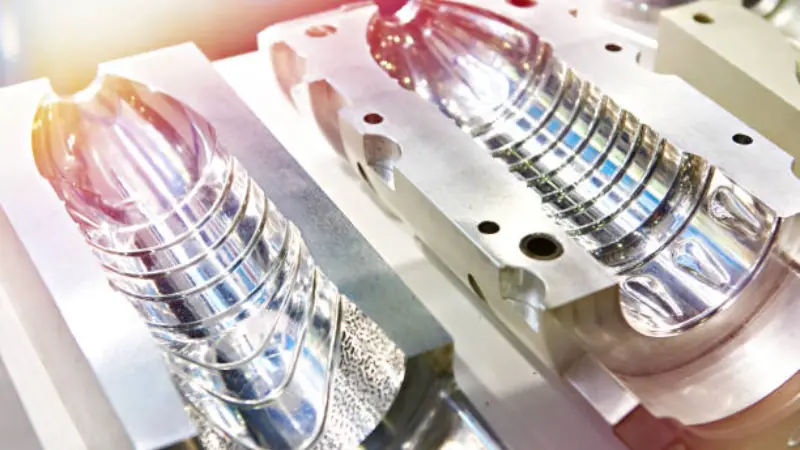
Andererseits haben amorphe Thermoplaste Eigenschaften wie:
- Einfaches Formen
- Hohe Transparenz
- Geringe chemische Beständigkeit
- Es kann mit Lösungsmitteln und Klebstoffen verklebt werden
- Über einen größeren Temperaturbereich erweichen
Beispiele für amorphe Thermoplaste sind Polycarbonat, Polystyrol, ABS und Acryl.
Die Wahl zwischen amorphem und teilkristallinem Thermoplasten hängt von den spezifischen Anforderungen der jeweiligen Anwendung ab. Teilkristalline Kunststoffe eignen sich gut für Anwendungen mit hoher Verschleißbelastung, während amorphe Thermoplaste am besten für Strukturbauteile eingesetzt werden.
Es gibt jedoch noch weitere wichtige Aspekte zu berücksichtigen.
Überlegungen bei der Auswahl von Spritzgussmaterialien
Die Auswahl eines bestimmten Thermoplasten für ein Spritzgussprojekt wird durch die Anwendung des Endteils bestimmt.
1. Betriebstemperatur
Die Eigenschaften von Kunststoffen verändern sich bei sehr niedrigen oder hohen Temperaturen. Die Temperaturextreme der Anwendung sollten bei der Materialauswahl berücksichtigt werden, da verschiedene Kunststoffe unterschiedlich auf diese Extreme reagieren.
Acryl und ABS sind beide amorph, Acryl ist jedoch temperaturbeständiger . Das bedeutet, dass es bei höheren Temperaturen als ABS eingesetzt werden kann.
2. Exposition gegenüber den Elementen
Bestimmte Kunststoffe sollten nur dann für das Spritzgießen in Betracht gezogen werden, wenn die Anwendung in Innenräumen erfolgt.
Im Freien können Kunststoffteile hohen und niedrigen Temperaturen, extremen Temperaturschwankungen, UV-Strahlung und Feuchtigkeit ausgesetzt sein.
Diese Faktoren können zu einem schnelleren Abbau von Kunststoffen wie PLA beitragen. Materialien wie Polypropylen eignen sich besser für den Einsatz im Außenbereich.
3 Stärke
Wenn ein Kunststoffteil einer Belastung ausgesetzt ist, muss es die erforderliche Festigkeit aufweisen. Beispiele für belastete Kunststoffteile sind:
- Rohrverbindungen, die hohen Innendrücken durch Flüssigkeiten oder Gase ausgesetzt sind
- Zur Bewegungsübertragung werden Zahnräder aus Kunststoff verwendet
- Kunststoffbügel werden zum Halten von Teilen usw. verwendet
Es sollten auch verschiedene Festigkeitsarten berücksichtigt werden. Manche Werkstoffe weisen eine ausgezeichnete Zugfestigkeit, aber eine geringe Druck- oder Biegefestigkeit auf. Daher muss die spezifische Belastungsart des Bauteils berücksichtigt werden.
4. Chemische Belastung
Kunststoffe reagieren unterschiedlich auf Chemikalien. ABS beispielsweise reagiert mit Aceton und sollte daher nicht in Umgebungen eingesetzt werden, in denen Aceton häufig verwendet oder gelagert wird. Informieren Sie sich daher vorab über das Verhalten des jeweiligen Kunststoffs bei Kontakt mit verschiedenen Chemikalien, um vorzeitigen Verschleiß zu vermeiden.
5. Sicherheit
Wenn ein spritzgegossenes Teil mit der menschlichen Haut in Berührung kommen oder zum Verzehr verwendet werden soll, muss es für diese Anwendung als sicher zertifiziert sein.
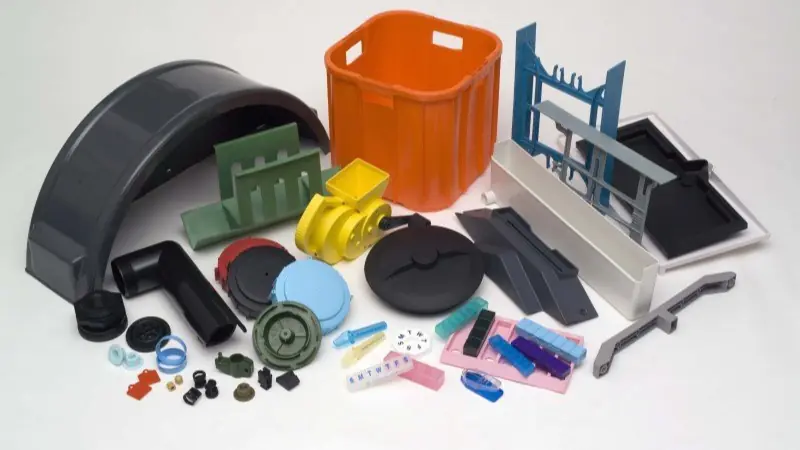
Viele alltägliche Kunststoffe sind nicht lebensmittelecht und können bei Hautkontakt verschiedene Reaktionen hervorrufen. Dies ist besonders wichtig bei wiederholtem oder längerem Kontakt.
6. Kosten
Kunststoffe gelten im Allgemeinen als preiswert, aber es gibt verschiedene Arten von Kunststoffen, und einige sind teurer als andere.
Manche Kunststoffe werden schon länger in großem Umfang verwendet und verfügen über etablierte Lieferketten und eine planbare Nachfrage. Sie sind oft auch einfacher herzustellen und daher kostengünstig. Andere Kunststoffe hingegen sind deutlich teurer.
Die Stückkosten für die Wahl eines bestimmten Kunststoffs gegenüber einem anderen mögen minimal erscheinen, aber bei der Herstellung von Millionen von Teilen werden die Auswirkungen des teureren Materials erheblich sein.
3D-Druck vs. Spritzguss
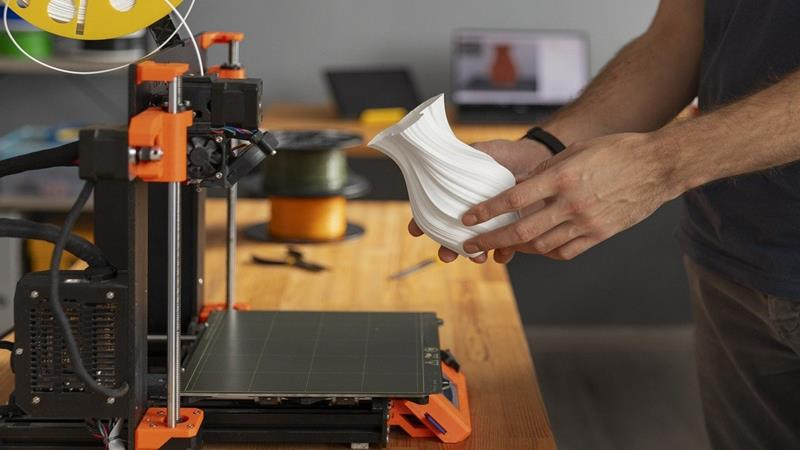
Der Aufstieg des 3D-Drucks hat zu Vergleichen zwischen diesen beiden Fertigungstechnologien geführt. Es bestehen jedoch viele wichtige Unterschiede zwischen spritzgegossenen und 3D-gedruckten Produkten . Die folgende Tabelle fasst die Unterschiede zwischen den beiden Technologien zusammen.
| Eigenschaft | Spritzguss | 3D Druck |
|---|
Entgegen der weitverbreiteten Annahme konkurrieren Spritzguss und 3D-Druck größtenteils nicht miteinander. Jede Technologie bietet spezifische Vorteile , die sie für bestimmte Anwendungen zur idealen Wahl machen.
Spritzgießen ist das Standardverfahren für die Massenproduktion. Die hohen Stückkosten und die geringe Fertigungsgeschwindigkeit beim 3D-Druck machen ihn zu einer weniger optimalen Wahl. Spritzgießen ist auch dann die bessere Option, wenn spezielle Oberflächenbeschaffenheiten gewünscht sind oder ein Bauteil unterschiedliche Materialien oder Einsätze benötigt.
Andererseits ist der 3D-Druck unschlagbar, wenn die Produktionsvorlaufzeiten extrem kurz sind oder geringe Fertigungsmengen die Herstellung von Formen zu teuer machen. Er ist auch die ideale Wahl für die Prototypenfertigung, wenn verschiedene Versionen desselben Produkts getestet werden müssen.
Herausforderungen und Überlegungen beim Kunststoffspritzguss
Bei der Anwendung des Spritzgussverfahrens müssen bestimmte Herausforderungen eingeplant werden. Werden diese nicht angemessen berücksichtigt, kann dies den Erfolg des Projekts gefährden.
Design-Überlegungen
Spritzgussformen müssen speziell für den Spritzgussprozess konstruiert sein . Neben Genauigkeit und Konsistenz sollte die Formkonstruktion ein schnelles und einfaches Auswerfen der Teile ermöglichen. Sie muss außerdem Merkmale wie Entlüftungslöcher, Angüsse, Anschnitte und Kühlkanäle an den richtigen Stellen aufweisen.
Schlecht konstruierte Formen können zu Defekten und langen Spritzgießzykluszeiten führen.
Werkzeugkosten
Das Spritzgießen ist mit hohen Anfangskosten verbunden. Dies liegt hauptsächlich an den Kosten der Form. Bei geringen Produktionsmengen sollte der Einsatz kostengünstigerer Formmaterialien, z. B. Aluminium, erwogen werden.
Qualitätskontrolle
Die Qualitätskontrolle ist entscheidend für den Erfolg oder Misserfolg eines Spritzgussprojekts. Fehlerhafte Teile können durch unzureichende Werkzeugkonstruktion, mangelhafte Prozesskontrolle, minderwertige Materialien, Werkzeugfehler usw. entstehen.
Um diese Probleme frühzeitig zu erkennen und ihre Auswirkungen auf das Gesamtprojekt zu begrenzen , müssen in allen Phasen des Kunststoffspritzgießprozesses Qualitätskontrollmaßnahmen implementiert werden .
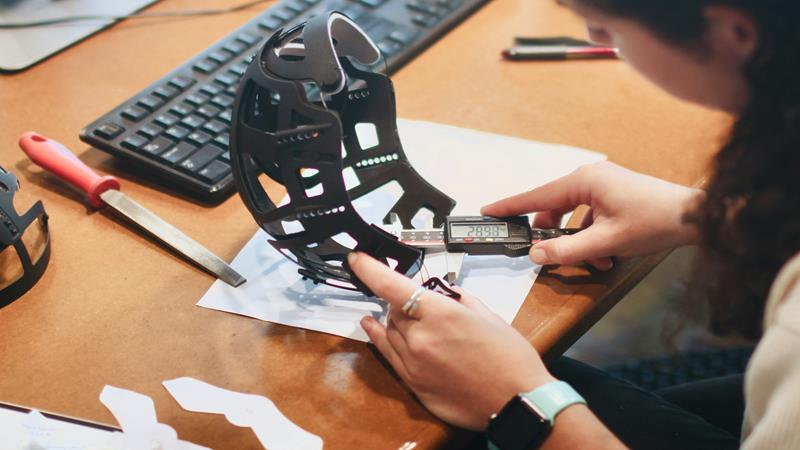
Es gibt automatisierte Maßnahmen, die in der Produktionslinie eingesetzt werden können, und physische Maßnahmen , die Bediener in der Produktionshalle und ein gutes Kommunikationssystem erfordern.
Fazit
Das Kunststoffspritzgießen zählt auch heute noch weltweit zu den wichtigsten Fertigungsverfahren. Trotz hoher Einrichtungskosten ist kein anderes Verfahren für die Massenproduktion so kosteneffektiv.
Es gibt heutzutage verschiedene Arten von Kunststoffspritzgussverfahren , und die Liste der kompatiblen Materialien ist lang. Wenn Sie sich für den Einsatz von Kunststoffspritzguss entscheiden, sollten Sie unbedingt mit Experten zusammenarbeiten, die Ihnen helfen können, optimale Ergebnisse zu erzielen.
Warum Hongju Silicone der Kunststoffspritzgießer ist, den Sie brauchen
Benötigen Sie für Ihr nächstes Großprojekt Spritzgussdienstleistungen? Dann ist Hongju Silicone der richtige Partner. Wir verfügen über 23 Jahre Erfahrung in Design und Fertigung und unsere Kunststoff- und Silikonkautschukteile werden weltweit eingesetzt.
Wir arbeiten mit anderen Unternehmen zusammen, um OEM- und ODM-Teile herzustellen. Auch Sie profitieren von unseren niedrigen Mindestbestellmengen und schnellen Lieferzeiten. Besuchen Sie unsere Website, um mehr über unsere Leistungen zu erfahren.